Как да заварявате вертикални и хоризонтални шевове с електрозаваряване: стъпка по стъпка инструкции

Електродъговото заваряване е технология за обединяване на структурата на металите чрез нагряване и разтопяване от електрическа дъга. Тя получи широко разпространение в най-различни сфери на народното стопанство, включително частния сектор.
По същество, с този метод може да се извършва заваряване на всякакви метали помежду им, като се вземе предвид температурата на електрическата дъга (7000-8000 градуса). Но преди да се обърнете към тази технология, ще трябва да проучите как да заварявате вертикален шев с електродъгово заваряване и да се запознаете с техниката за получаване на хоризонтален шев.
Съдържание на статията:
- Заваръчни шевове: общи определения
- Как да заваряваме вертикален шев?
- Технология за заваряване на хоризонтален шев
- Електрическа дъга: контрол на оптималната дължина
- Управление на позицията на електрода
- Параметри на тока и преместване на електрода
- Инструкция за начинаещ заварчик
- Изводи и полезно видео по темата
Заваръчни шевове: общи определения
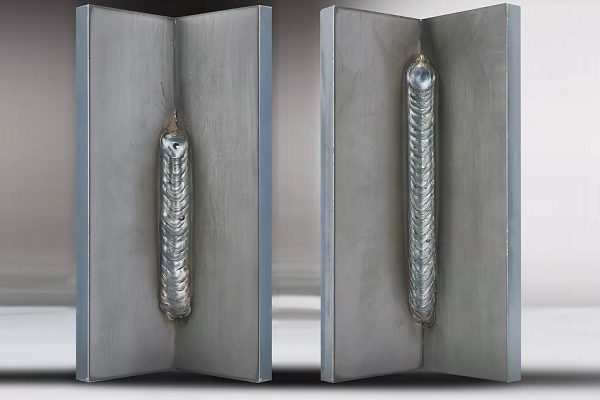
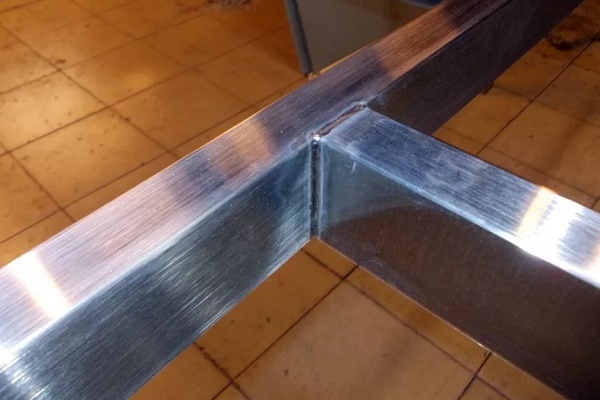
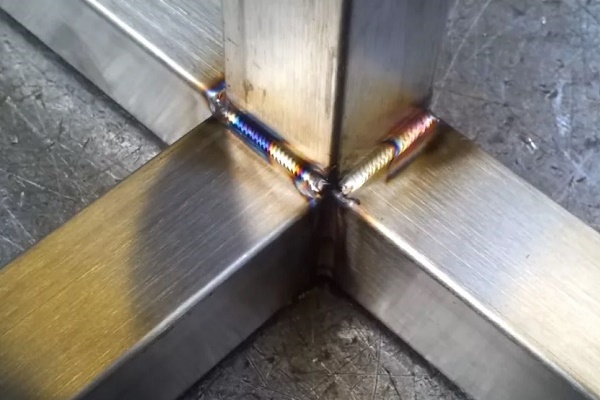
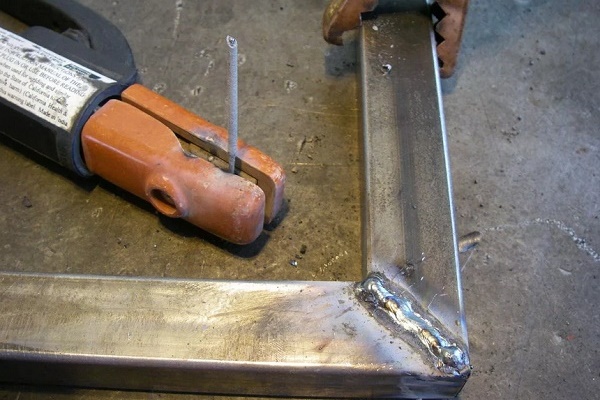
Технологията за заваряване на метали е тясно свързана с понятието – заваръчен шев. Той се формира в процеса на втвърдяване на метала, разтопен от електродъгово заваряване.
В зависимост от мястото на изпълнение на заваряването, шевът може да бъде разположен хоризонтално или вертикално. Освен това, пространственото разположение на шева може да бъде долно, странично, горно.
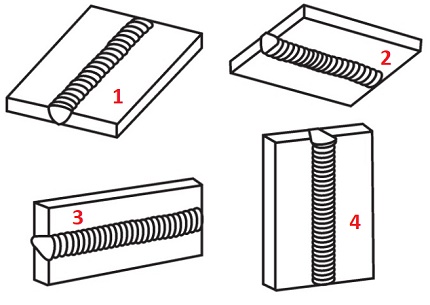
Най-просто и лесно за изпълнение се счита полагането на заваръчни шевове в равнината на долния хоризонт.
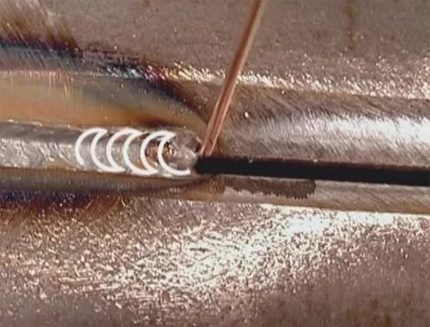
Останалите варианти на разположение на шевовете в пространството (странични и горни) се считат за технологично сложни за изпълнение, изискващи изучаване на техниката на заваряване и придобиване на съответен опит.
Как да заваряваме вертикален шев?
Сложността на контрола на заваряването при създаване на вертикален шев се дължи на обикновено физическо явление – силата на тежестта. Тя оказва действие върху масата на разтопения метал, който в течно състояние се стреми надолу.
Тук действията на професионалния заварчик се състоят в това да не позволят на разтопената маса да се отдели от мястото на заваряване. Постигането на такъв резултат ще помогне стабилно горяща електрическа дъга, задържана на минимално допустимото разстояние от края на електрода до заваръчната вана.
Техника отдолу нагоре
Вертикалният челен шев, като правило, се заварява с движение на електрода в посока от долната точка към горната. Такъв маршрут осигурява по-стабилен контрол, а електрическата дъга уверено държи ваната с разтопения метал, като предотвратява разтичането. Именно с преминаване отдолу нагоре се формира максимално качествен вертикален шев.
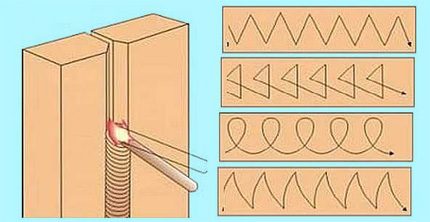
Разбира се, преди започване на заваряване на вертикален шев трябва да се подготвят границите на челната връзка, да се обработят в съответствие с техническите изисквания. Заваръчната машина трябва да се настрои според условията на заваряване (да се зададе ток, да се избере електрод).
Първоначално по линията на челната връзка се правят няколко точкови „захващания“ – заваряване с къс шев (1 – 2 см). Целта на тези действия е да се изключи в процеса на нагряване изместването на заваряваните части поради температурна деформация.
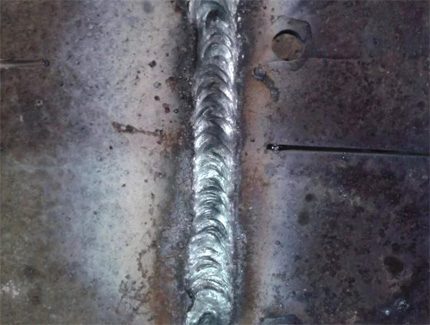
Когато се извършва заваряване на съединение вертикално, ъгълът на задържане на електрода спрямо равнината, върху която ще лежи шевът, се поддържа в границите на 45-90º.
Инструкцията на заварчика определя следните действия:
- Чрез контакт на електрода с метала се запалва дъга.
- Правят се «захващания» в 3-4 точки по линията на съединението от средата му към краищата.
- Заваряването започва от долната точка на линията на съединението.
- Движението на електрода е насочено нагоре, заваръчната вана се задържа в работната зона.
Електродът трябва да се придвижва с умерена скорост. Основният скоростен критерий – образуване на оптимално количество разтопен метал на заваръчната вана.
Едновременно с вертикалното движение на електрода са допустими напречни зигзагообразни движения «полумесец», «коледна елха» или друг «рисунък». Но техниката на напречно движение изглежда актуална само за метали с дебелина на стената над 4 мм.
Заваряването на метал с вертикален шев се препоръчва с един проход без спиране. За начинаещите заварчици в това се вижда трудност. Въпреки това опитът се натрупва бързо.
Техника отгоре надолу
Натрупали опит, заварчиците без труд поставят вертикален шев с движение на електрода отгоре надолу. В какво се състои хитростта на изпълнението на такава операция?
Всичко е просто: при запалване на електрическата дъга, електродът се поставя спрямо работната равнина под ъгъл 90º. Веднага щом металът в точката на образуване на дъгата започне да се топи, ъгълът на поставяне на електрода се променя на 15-20º, като леко се спуска държателят.
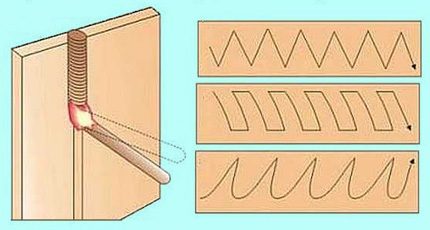
Воденето на електрода по линията на съединението на дебелостенни метали също се изпълнява с напречни зигзаги с «зъбчата» или «правоъгълна» форма. Някои заварчици използват методиката на «вълнообразното» разпределение на разтопения метал.
Между това, начинът на формиране на вертикален шев по направление отгоре надолу е съпроводен с големи трудности за заварчика. Въпреки това, според мнението на много специалисти, заваряването в този вид дава по-добър резултат от гледна точка на качествените показатели.
Технология за заваряване на хоризонтален шев
Спецификата на заваряване на хоризонтален шев е практически същата като за вертикалния. Техническите нюанси – отново манипулиране на ъглите на поставяне на електрода.
Посоката на движение в процеса на заваряване на детайлите на съединението може да се избира от крайната му лява точка до крайната дясна точка или обратно. Конкретният избор на посока се определя от заварчика, въз основа на степента на лично удобство.
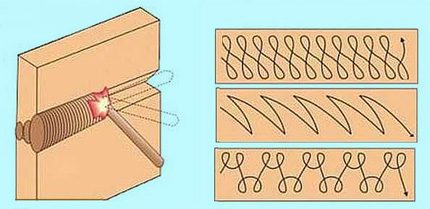
Но как да се заварява правилно хоризонтален шев с електрозаваряване, за да се изключи изтичането на разтопения метал от коловоза поради действащата сила на тежестта?
Тук заварчикът трябва да избере такова положение на електрода, при което силата на горене на електрическата дъга да бъде равна на силата на тежестта на капките метал. Възможно е да се наложи да настроите силата на тока и опитно да изберете оптималната скорост на преместване на електрода.
Обикновено заваряването на хоризонтален шев се води непрекъснато до пълно завършване. Ако обаче не се удава да се държи под контрол разтопеният метал (заваръчната вана), може да се опитате да промените техниката – да преминете към ход с периодично загасяване на дъгата.
Всички тези тънкости се придобиват с натрупването на опит при извършване на заваръчни работи. Затова не бива да се отчайвате, ако от първите опити нищо не се получава.
Формирането на хоризонтален шев с необходимата ширина и дълбочина на провара, като правило, се постига чрез внимателно напречно преместване на горящия край на електрода от края на една съединявана част до края на друга.
При заваряване на метали с дебелина до 4 мм се прилагат различни варианти на «рисунка» на напречния ход на електрода. Няма конкретни препоръки в това отношение. Главното е да се получи необходимата ширина на шева и дълбочина на провара.
Електрическа дъга: контрол на оптималната дължина
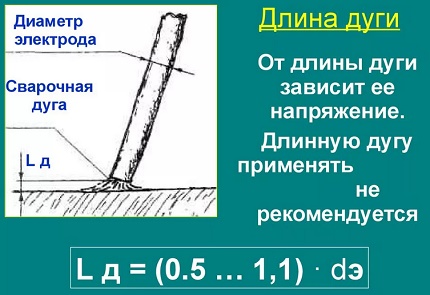
Големината на междината между горящия край на електрода и равнината на метала, достатъчна за образуване на електрически разряд, се нарича дължина на дъгата. Една от основните основи на инструкцията за заварчик е контролът на оптималната дължина на дъгата.
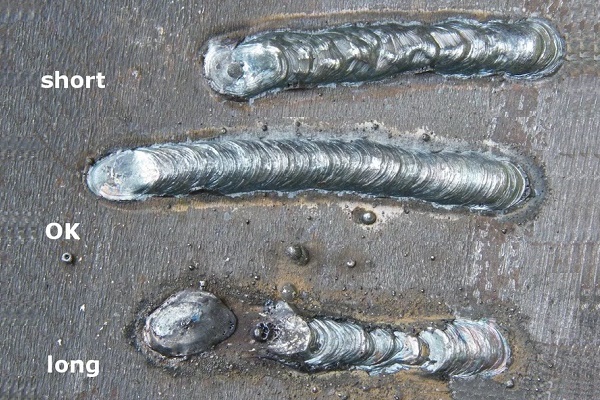
Теоретично в режим на заваряване могат да се получат три дъгови промеждутъка:
- къс (1 – 1,5 мм);
- дълъг (3,5 – 6 мм);
- нормален (2 – 3 мм).
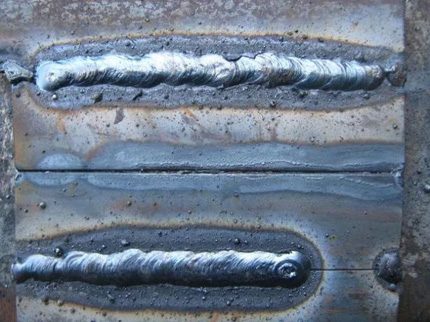
За режима на горене на къса дъга характерно е недостатъчното загряване на метала по ширина. По краищата на шева, в такива случаи, се отбелязва така нареченият «подрез» – малко вдлъбнатина. Наличието на подобен дефект свидетелства за ниски качествени показатели на заваръчния шев.
Режимът на заваряване с дълга дъга, като правило, се съпровожда от нейното периодично загасяване. Тук се отбелязва малко загряване на метала по дълбочина. За добро качество на шева също не може да се говори.
Така че остава единственият вариант, на който начинаещият заварчик трябва да се ориентира – нормална дължина на дъгата, която трябва да бъде не повече от Ld = 0,5-1,1 * Dе (Ld – дължина на дъгата; Dе – диаметър на електрода).
Управление на позицията на електрода
Заваръчният процес може да се извършва при положение на електрода с ъгъл напред, с ъгъл назад, с прав ъгъл. Прилагайки който и да е от тези три технологични похвата, заварчикът може да създава шевове в различни условия на производствените работи.
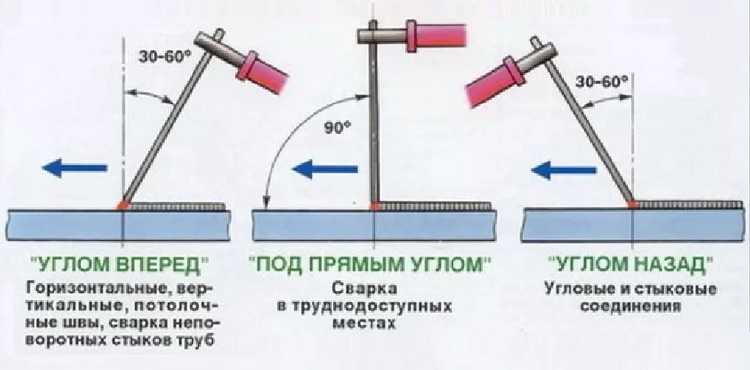
Така, начинът „с ъгъл напред“ традиционно се използва за свързване на елементи с хоризонтални и вертикални шевове при горно разположение на детайлите в пространството (таванско заваряване). Същата техника се използва успешно за заваряване на неподвижни съединения на тръби или при изграждане на домашна печка от газов балон.
Като държи електрода строго под прав ъгъл (90º), заварчикът осигурява изпълнението на работи в труднодостъпни места. Накрая, техниката „с ъгъл назад“ позволява качествено изпълнение на заваръчни работи на ъглови съединения.
При поставяне на електрода „с ъгъл напред“ обикновено се работи с тънкостенни метали. В такова положение на електрода се получава широк шев с малка дълбочина. При дебелостенни метали, напротив, се стреми да се прилага техниката „с ъгъл назад“, като се осигурява загряване на метала до достатъчна дълбочина.
Параметри на тока и преместване на електрода
Стойността на силата на тока и скоростта на преместване на електрода са значими фактори, които оказват влияние върху качеството на шева. Заваряването с големи токове е съпроводено със загряване на метала до голяма дълбочина, което позволява да се увеличи скоростта на преместване на електрода. При условие на оптимално съотношение на тока и скоростта на движение на електрода се получава равен качествен шев.
Таблица за съответствие на тока, електрода и дебелината на метала
| Сила на тока, A | Диаметър на електрода, mm | Дебелина на метала, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
При преместване на електрода с определена скорост трябва да се вземе предвид големината на мощността на дъгата. Прекалено бързо подаване на електрода при малка мощност няма да може да осигури достатъчна температура на загряване.
Като резултат – няма да се успее да се провари металът до необходимата дълбочина. Шевът просто ще „легне“ на повърхността, едва „прихващайки“ границите на ръбовете.
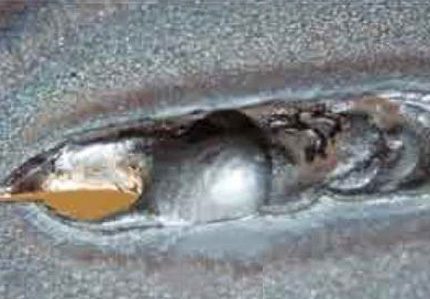
Напротив, при условия на прекалено бавно преместване на електрода ще се създаде атмосфера на прегряване, което заплашва с деформация на метала на линията на заваряване. Ако металните елементи имат тънка структура, мощната дъга просто ще прожари метала.
Успешно да практикувате в областта на начинаещия заварчик и да усъвършенствате уменията за изпълнение на шевове може при изработването на печка за отработено масло, основата на корпуса на която е метална тръба. Препоръчваме ви да се запознаете с полезната информация.
Инструкция за начинаещ заварчик
Заваръчните работи е допустимо да се извършват само при условие на използване на подходяща екипировка.
Стандартният комплект съдържа:
- Яке, панталон, ръкавици, обувки от негорими, здрави и устойчиви материали.
- Главна шапка, която напълно покрива задната част на главата.
- Специална защитна маска за лице и очи.
За извършване на заварка трябва да се използва изправен апарат, чиято електрическа част е покрита с надежден корпус. Входящите в състава на апарата електрически кабели трябва да имат цялостна изолация и да съответстват на електрическите характеристики на уреда.
Мястото на заварчика трябва да се оборудва с работна маса, източници на светлина, заземителна шина, средства за защита от токов удар и противопожарни средства.
И още преди началото на работата трябва щателно да проучите правилата за електрозаварка, да разгледате и изучите методите и вариантите за изпълнение на съединения.
Изводи и полезно видео по темата
Предлагаме да гледате видеоурок за заваряване: как се варят хоризонтални и вертикални шевове:
Не е задължително да имате квалификация на професионален заварчик, но е желателно да владеете техниката на заваряване. Благодарение на придобитите умения в заваръчното дело, човек получава повече възможности за реализация на различни битови проекти.
При желание да изучавате технологията, това винаги е възможно, а практическият опит ще ви помогне да овладеете техниката на извършване на работа на високо ниво.
Искате ли да разкажете за собствения си опит в изпълнението на заваръчни шевове? Знаете ли тънкостите на процеса, които не са споменати в статията? Пишете, моля, коментари в разположения по-долу блок.
 Електрозаваряване за начинаещи: тънкости на заваръчните работи и разбор на основни грешки
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания