Заваръчен апарат за полиетиленови тръби: кой е най-добре да се купи и как да се използва правилно

Полиетиленовите тръби са леки, удобни за монтаж и относително евтини. За да се прокарат комуникации от този тип, е необходим заваръчен апарат за полиетиленови тръби. Правилното приложение на оборудването и спазването на технологията на работа позволява да се получи надеждно, почти монолитно съединение, което ще издържи дълги години.
Ние ще разкажем за това как да изберете правилно уреда за формиране на здрави и херметични съединения. В представената от нас статия са описани подробно особеностите на заваряване на участъци от полиетиленов тръбопровод. Желаещите сами да извършат работите ще намерят полезни препоръки при нас.
Особености на заваряване на конструкции от полиетилен
Една от полезните особености на полиетиленовите тръби е известна гъвкавост на конструкцията. Заваряването позволява да се запази това свойство в местата на съединение на отделни участъци от магистралата, което осигурява еднородни характеристики по цялата ѝ дължина.
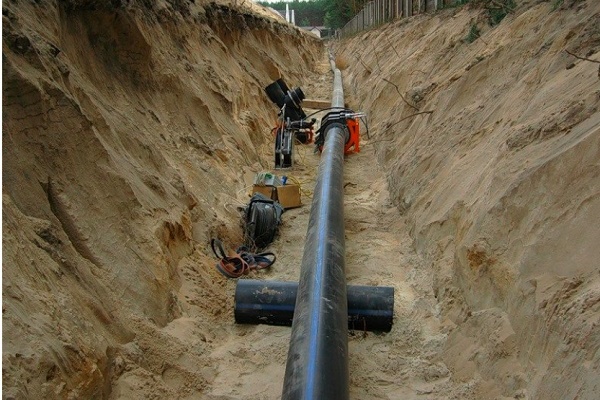
Такива тръби се заваряват както за траншейно, така и за безтраншейно полагане, ако като основен “кожух” се използва стоманена или стъклопластикова тръба.
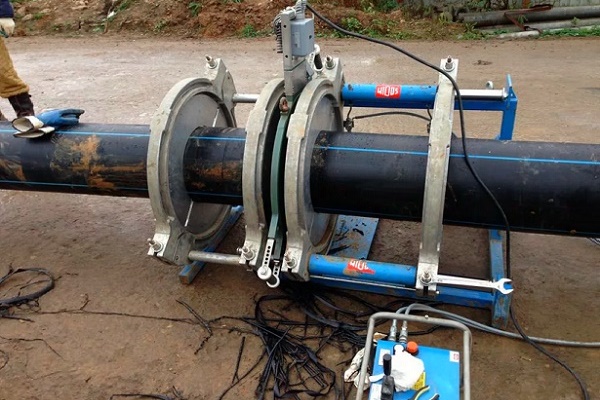
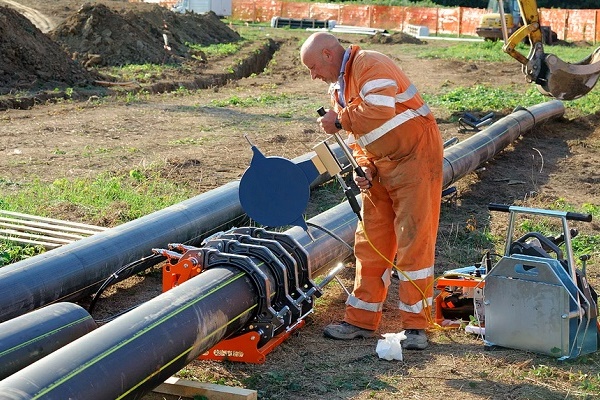
Най-често за свързване на полиетиленови конструкции се използват два вида заваряване: челно и електромуфтово (известно още като терморезисторно). Преди да изберете подходящото оборудване, е необходимо да се запознаете подробно с технологията на заваръчните работи, която трябва да се спазва при извършване на съединенията.
При работа с тръби от полиетилен, краищата на конструкциите първо се нагряват до температура на топене, след което се съединяват и се притискат под налягане. Звучи просто, но на практика, за да се получи качествен заваръчен шев, са необходими добри професионални умения.
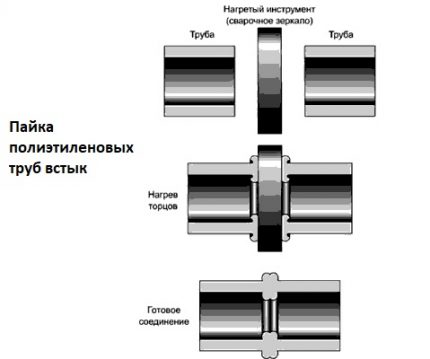
Трябва правилно да се определи времето на всеки етап, както и работното налягане, което ще бъде приложено върху работната повърхност по време на нейното загряване и съединяване. Работите се препоръчва да се извършват при температура на околния въздух от -15 до +45 градуса. Този метод не подхожда за конструкции с дебелина на стената по-малка от 4,5 мм.
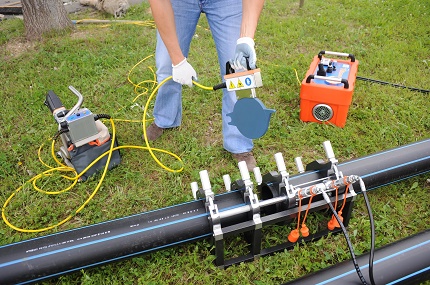
Челното заваряване може да бъде извършено от двама специалисти, като тежка техника няма да е необходима. Времето за работа и разходите за енергия за извършването им в този случай ще бъдат много умерени.
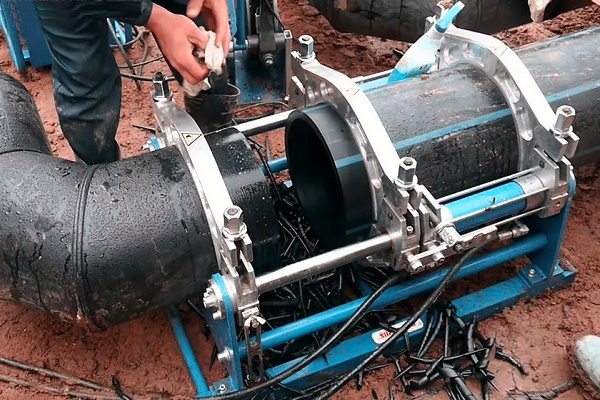
По-подробно схемата на операциите при челно заваряване изглежда по следния начин:
- Краищата на комуникациите на местата на тяхното съединяване трябва да се отрежат, за да се почистят от замърсявания и да се отстранят неравностите.
- След това краищата на тръбите се нагряват с помощта на заваръчен апарат, за да се оформи първичен грат.
- Нагряването продължава още известно време, за да се достигне температурата на топене на полиетилена.
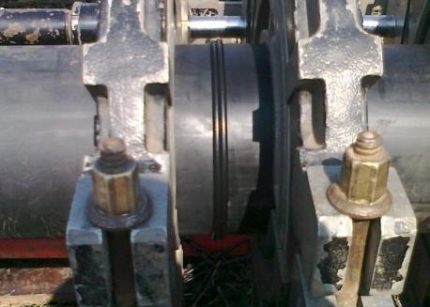
- Сега заваръчният апарат се премахва, а горещите краища на тръбите внимателно се съединяват, като се оформя финишен грат.
- Остава да се изчака изстиването на конструкцията и да се провери качеството на заваръчния шев.
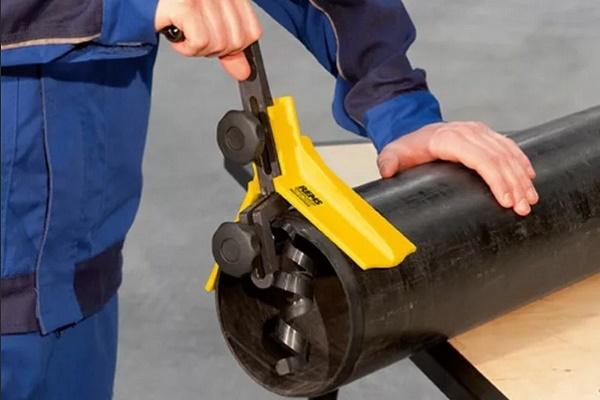
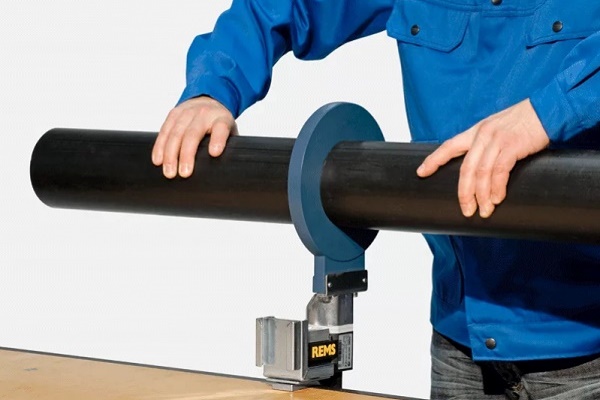
За рязане на челата се използва специален инструмент – електрочелорезачка. Този уред позволява да се направи срязване строго перпендикулярно на оста на конструкцията.
Рязането се извършва на микрослоеве до получаване на непрекъсната лента от полиетилен на мястото на срязване. Температурата и времето на въздействие на нагревателя върху челата на тръбите се определят, като се вземе предвид марката на материала.
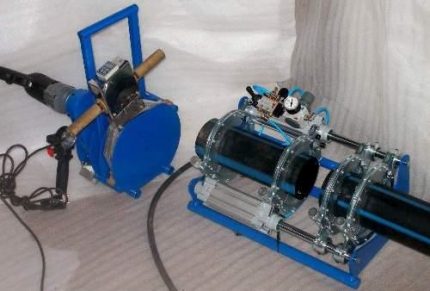
Много е важно съотношението на тези показатели, както и налягането върху работната повърхност, да бъдат спазени с максимална точност. Това е определящ момент за получаване на качествен заваръчен шев.
В края на етапа на загряване трябва много бързо и при това внимателно да се отмести нагревателят на уреда настрани, за да не се наруши целостта на работните повърхности и да се избегне случайно замърсяване.
При съединяване на загрятите до необходимото ниво чела на тръби от ПНД трябва да се осигури същото налягане, както при загряване на повърхностите. Охлаждането на заваръчния шев трябва да се извършва също много внимателно. Не може да се изваждат съединените тръби, докато не стане утаяването на загрятия полиетилен.
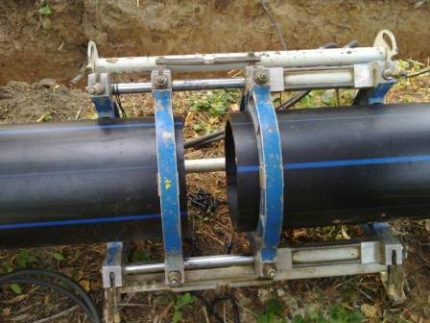
Ако всички операции са изпълнени правилно, на съединението на елементите се образува акуратен, симетричен набив (бурт). Ако шевът изглежда неравен или небрежен, значи в процеса на заваряване са допуснати сериозни пропуски. Здравината на такова съединение ще бъде много съмнителна.
Ако е необходимо да се съединят тръби с тънки стени (под 4 mm), се препоръчва да се даде предпочитание на електромуфтово заваряване, което се нарича още терморезисторно. Този вариант също позволява да се създаде качествено съединение, като процесът на изпълнение на работите е дори по-прост, отколкото при използване на челния метод.
За извършване на заваряване от този тип трябва да се изпълнят следните стъпки:
- Почистете от замърсявания повърхността на краищата и тази част от тръбата, която ще бъде под муфата, с добър запас.
- Обезмаслете работните повърхности.
- Отстранете оксидния слой.
- Поставете муфата върху работните повърхности.
- Центрирайте конструкцията.
- Извършете загряване и заваряване на съединението.
- Изчакайте пълното охлаждане на мястото на заваряване.
Всички подготвителни работи трябва да се извършват с голямо внимание, тъй като наличието дори на най-малки замърсявания може значително да влоши качеството на съединението. Ако след отстраняване на оксидния слой върху повърхността случайно попаднат чужди вещества, почистването трябва да се повтори.
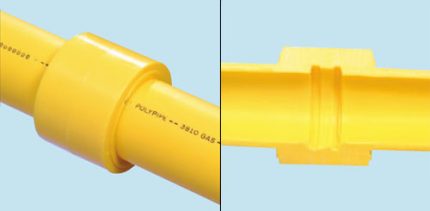
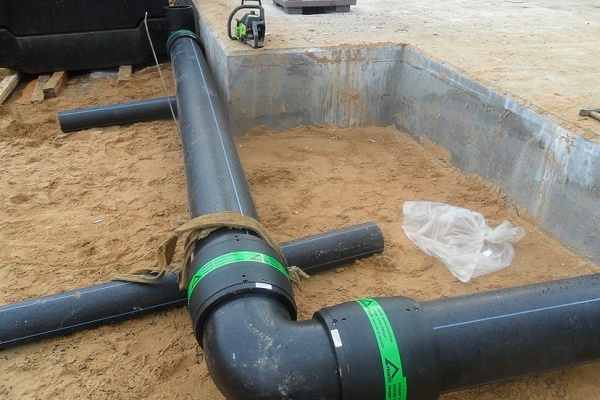
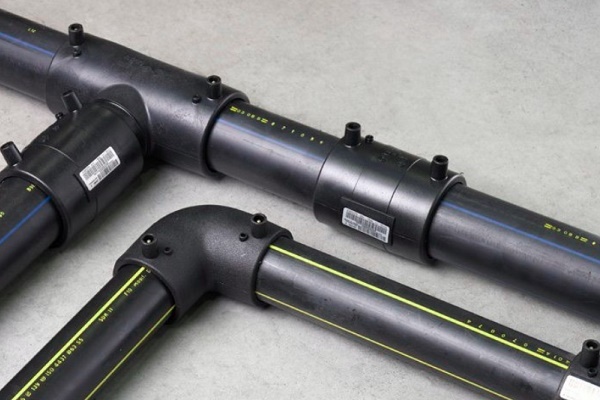
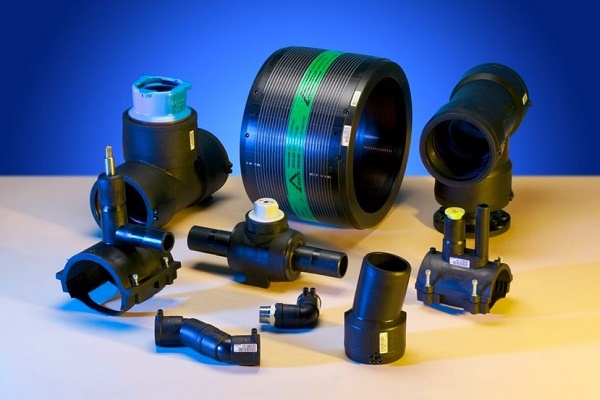
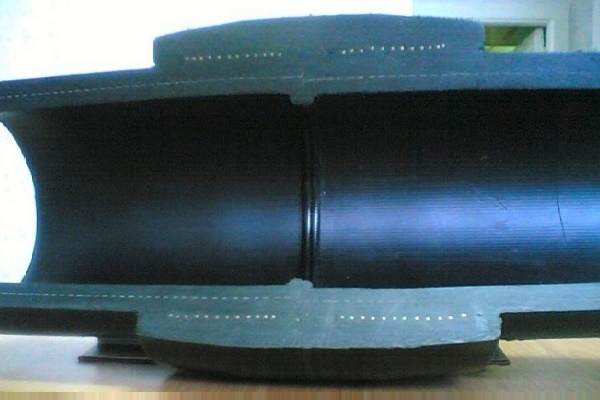
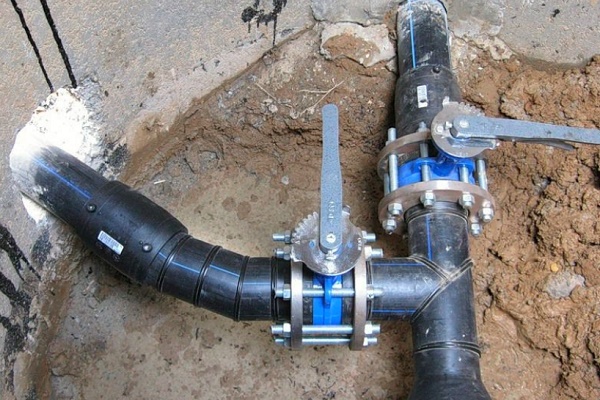
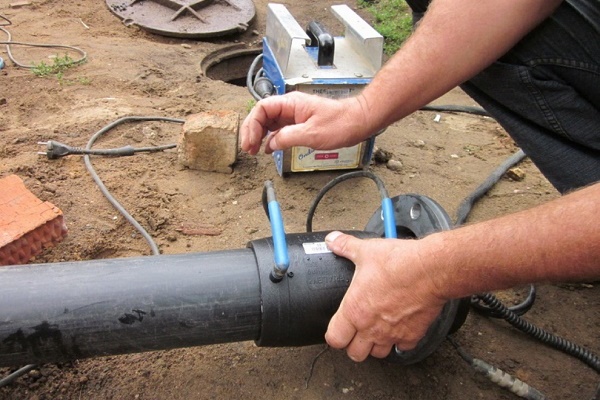
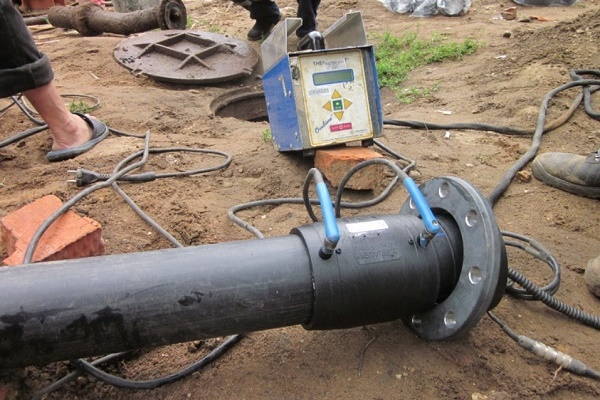
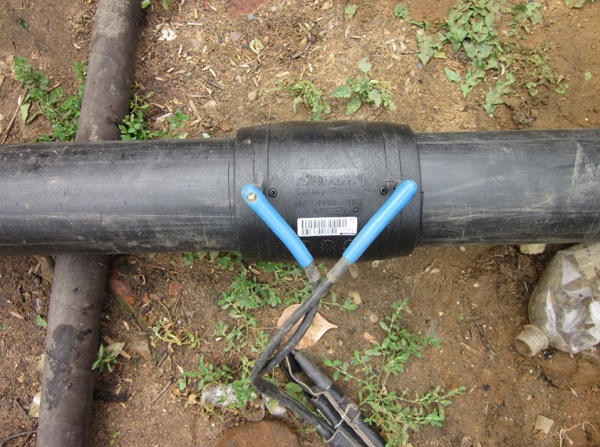
Към процеса на охлаждане се предявяват същите изисквания, както и при използване на челния метод. Всяка промяна на положението на тръбата през този период може да бъде фатална за заваръчния шев. Електромуфовото заваряване се извършва с помощта на фитинги, в които при производството се вграждат метални нагревателни спирали.
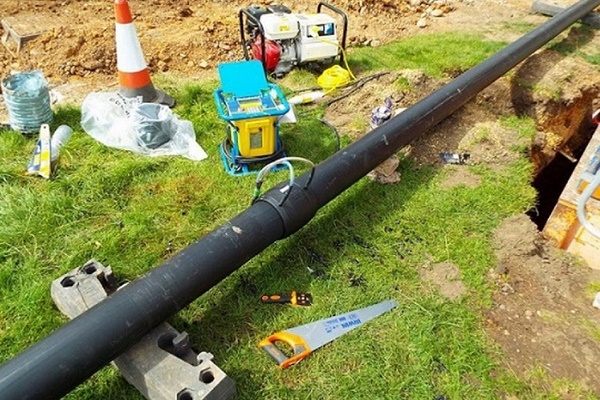
За да започнете процеса, трябва да поставите фитинга на мястото на съединението и да го свържете към заваръчния апарат, който ще извърши загряването. По време на заваряване материалът на фитинга се разширява, осигурявайки необходимото налягане и достатъчна херметизация. След приключване на работите електрозахранването се изключва, а фитингът остава на мястото на съединението.
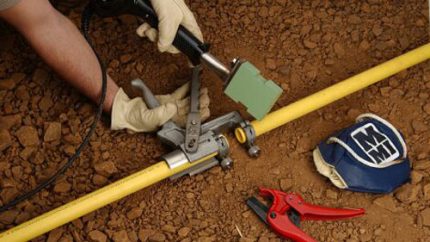
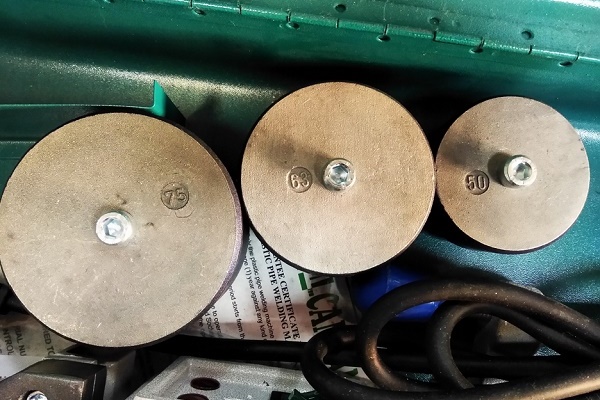
Още един интересен начин за заваряване на полиетиленови тръби – в разтруб. Това е най-малко популярният вариант, който, за разлика от описаните по-горе технологии, може да се прилага само за полагане на вътрешни комуникации. Това също е доста прост начин, технически много подобен на процеса на спояване на тръби от полипропилен.
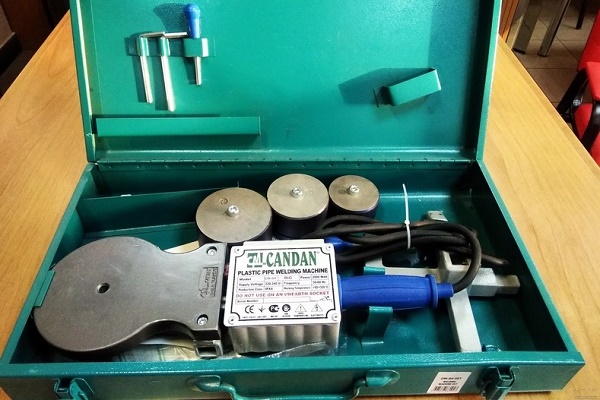
Раструбното заваряване може да се препоръча в помещения, където схемата на полагане на тръбопровода е сложна, изобилства от наклони и завои. За извършване на операции от този тип се използва практически същият поялник, както и за полипропиленови конструкции, а настройките на оборудването се различават малко.
С какво се заварява полиетилен?
Въз основа на информацията за особеностите на заваряване на конструкции от полиетилен, могат да се определят основните моменти, които трябва да се вземат предвид при избора на подходящо оборудване:
- характеристики на тръбата: марка на полиетилена, диаметър, дебелина на стената и т.н.;
- особености на конфигурацията на тръбопровода;
- място на полагане на тръбите (вътре в помещението или навън);
- приемлива степен на автоматизация на процеса;
- подходяща технология на заваряване и т.н.
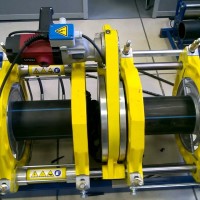
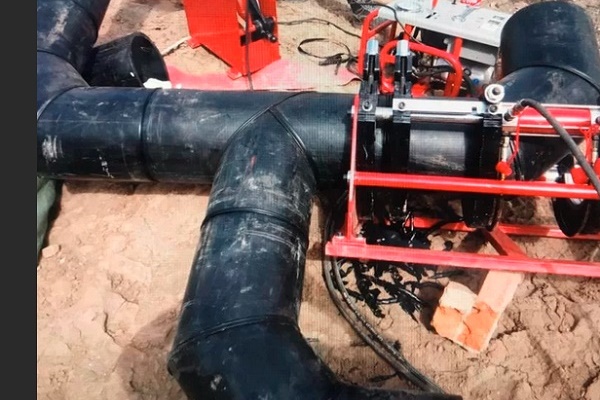
За заваряване на полиетиленови тръби челно се използва специално оборудване.
На разположение на майсторите има устройства, с помощта на които може да се извършва заваряване в ръчен, автоматичен и полуавтоматичен режим. Най-лесно е да се усвои работата с ръчния уред, но той е предназначен само за тръби с малък диаметър.
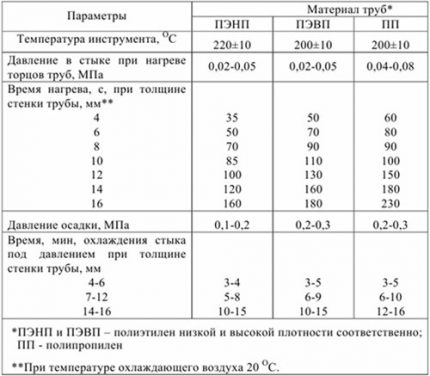
Параметрите ще трябва да се определят по таблици. Точността на заваряване с ръчно оборудване не винаги е достатъчно висока; за да се работи успешно с подобни агрегати, е необходим известен опит. Полуавтоматичните апарати са значително по-удобни, те са снабдени с хидравлика: станция и центратор, което значително опростява манипулациите.
Тези приспособления се използват за съединяване на тръби с по-голям диаметър, отколкото при работа с ръчна апаратура. Въпреки че движението на елементите на уреда е автоматизирано с помощта на хидравлични устройства, параметрите на заваряване все пак ще трябва да се настройват по таблици.
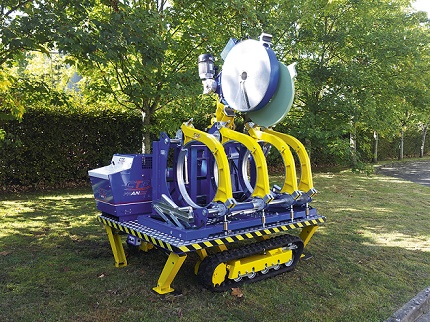
Тук процесът се управлява изцяло от процесора на компютъра. Майсторът трябва само да въведе необходимите параметри, например материалът, от който е изработена тръбата, диаметърът на конструкцията, SDR и т.н.
При използване на таблици заварчиците оперират с такива понятия като:
- дебелина на стената на тръбата;
- работна температура на нагревателя;
- диаметър на конструкцията;
- време за нагряване на краищата;
- размери на грата;
- налягане при заваряване и допълнително нагряване;
- време за нагряване и пренастройка;
- време за създаване на налягане на етапа на слягане на конструкцията;
- време за охлаждане.
Температурата на нагревателя зависи главно от особеностите на материала, от който са изработени тръбите. За определяне на този параметър се използват не само таблици, но и графики.
С високо качество се отличава съединителното заваръчно оборудване на швейцарския производител “Georg Fischer”. Асортиментът е много разнообразен, отличава се с европейско качество и оправдано висока цена. Относително евтини са моделите от линиите KL Line и Weld Line.
Те позволяват заваряване на конструкции с диаметър 630 мм или по-малко, отличават се с опростена конструкция, която осигурява повишена надеждност на агрегата. Подходящи са за монтаж на тръби за водопровод и канализация, включително и напорна.
Заваръчните апарати от линията GF Line на същия производител имат по-сложно устройство и струват по-скъпо. Това са автоматични устройства, работещи по технология SUVI. Такива агрегати често се прилагат при полагане на газопроводи, подходящи са за работа с тръби с диаметър 160-1200 мм.
За електромуфтово заваряване могат да се прилагат и апарати, които в различна степен автоматизират процеса. Качеството на заварката зависи не само от типа на апарата, но и от качеството на изпълнението му, както и от условията на експлоатация.
Професионалните тръбополагачи предпочитат да използват за работа агрегати. Те са снабдени със скенер, който сканира щрих кода, предоставен от производителя на тръбата.
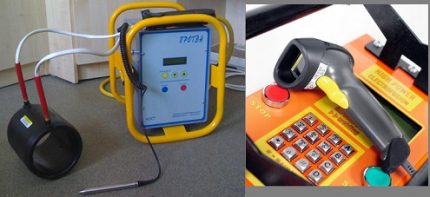
В него е закодиран пълен блок информация за особеностите на този материал. След сканиране всички необходими настройки ще бъдат зададени. Ако тръбите са почистени и подготвени, може веднага да се пристъпи към запояване. Добрите апарати за електромуфтово заваряване не само контролират всеки етап от заваръчните работи, но и издават предупреждение в случай на грешка.
При избора на тип апарат трябва да се вземе предвид следната особеност на заваръчното оборудване. Терморезисторните апарати са подходящи за работа с тръби с почти всякакъв диаметър, тъй като нагряването се осъществява чрез муфа с подходящи размери. А устройствата за съединително заваряване трябва да се вземат за конкретен диаметър на конструкцията.
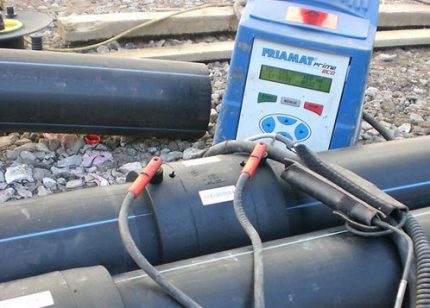
Терморезисторните уреди за заваряване, освен това, се отличават с много умерена цена в сравнение с аналозите за челно заваряване. Но трябва да се помни, че при тяхното приложение за електромуфи ще трябва да се плаща отделно. За тръби с малки диаметри муфите не са толкова скъпи, но при работа с големи конструкции разликата в цената може да стане осезаема.
Работата е в това, че полиетиленовите тръби с малки диаметри (110 мм и по-малко) се доставят в бобини. По този начин може да се получи цялостна и гъвкава комуникация с дължина до 200 метра.
За монтажа на такава конструкция ще е необходимо минимално количество съединители. Но когато става въпрос за тръби с диаметър над 110 мм, на разположение на купувача се предоставят не бобини, а отрезки с дължина само 12 мм или по-малко.
Очевидно е, че за монтажа на такъв тръбопровод ще е необходимо значително количество електромуфи, за да се съединят множество 12-метрови отрезки. Оборудването за електромуфтово заваряване се отличава с компактни размери.
Ако работите трябва да се провеждат в ограничени условия, този вариант може да стане единствено възможен. Минималният диаметър на конструкциите при използване на електромуфтово заваряване също може да бъде практически всякакъв, като се започне от 20 мм.
Внимание трябва да се обърне също и на възможността за ремонт на тръбопровода, ако възникне такава необходимост. Значение имат дори геоложките особености на участъка, на който се извършва полагането на канализационния тръбопровод или линията за водоснабдяване. Например, в сеизмично опасни райони челното заваряване е неприемливо, задължителен за използване е терморезисторният метод.
При избора на заваръчно оборудване, трябва да се обърне пристално внимание и на такива въпроси, като наличие на гаранционни задължения, достъп до сервизно обслужване, възможности за провеждане на редовна атестация на уреда и т.н. Надеждният продавач трябва да разполага с разрешителна документация за техниката, която обикновено е произведена в чужбина.
Изводи и полезно видео по темата
Сравнение и полезни съвети за избор на заваръчни апарати:
В този клип е демонстриран поетапният процес на сглобяване на заварчика за ПП тръби със собствени ръце:
Да се избере подходящ заваръчен апарат за тръби от полиетилен не е толкова сложно. По-добре е да се даде предпочитание на продукция на известни производители в приемлива ценова категория. При точно спазване на технологията на заваряване може да се получи надеждно съединение.
Разкажете за това как избрахте апарат за заваряване за сглобяване на полимерен тръбопровод у дома или във вилата. Споделете аргументите, които определиха избора ви. Оставете, моля, коментари в долния блок, публикувайте снимки по темата на статията, задавайте въпроси.
 Как се извършва челно заваряване на полиетиленови тръби: инструктаж за провеждане на работата
 Температура на заваряване на полипропиленови тръби: основни етапи на самостоятелно заваряване + таблица със стойности
 Газова горелка за запояване на медни тръби: основни типове горелки + съвети за потенциални купувачи
 Електрозаваряване за начинаещи: тънкости на заваръчните работи и разбор на основни грешки
 Как да заварявате вертикални и хоризонтални шевове с електрозаваряване: стъпка по стъпка инструкции
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
Можете ли да кажете нещо за апарата за заваряване на ПЕ тръби “Протва”? Предложиха го за подозрително малко пари. Съмнявам се дали да го взема.