Как се извършва челно заваряване на полиетиленови тръби: инструктаж за провеждане на работата

Полиетиленовите тръби с диаметър 2-120 см често се използват за полагане на водопроводи, газопроводи, оборудване на дъждовна канализация. Те са дълготрайни, устойчиви на корозия, леки са и се монтират лесно. За свързване на изделията се прилага заваряване. То може да бъде от различни видове. Най-популярно е челното заваряване на полиетиленови тръби. То осигурява получаването на херметичен и естетичен на вид шев.
Обикновено за полагане на магистралата се наемат специалисти. Но, съгласете се, услугите на професионалист не са евтини? Освен това, не всички майстори са съвестни и отговорно подхождат към изпълнението на поръчката. Ако имате определени знания и умения, можете да свършите работата сами. Това ще ви позволи да спестите пари и гарантира качествен резултат.
Ще ви разкажем за технологията за извършване на заваряване на полиетиленови тръби чрез челния метод, ще предоставим подробен алгоритъм на действията, ще дадем препратки към нормативни документи и съвети, с които трябва да се съобразявате при извършването на подобна работа.
Съдържание на статията:
Как да извършите челно заваряване?
Челното заваряване днес е популярно. Този метод се използва не само в промишлеността, но и в бита. Прилага се за свързване на еднородни заготовки. Заваряването челно има редица предимства в сравнение с други технологии.
За нейното извършване не са необходими муфи и други елементи. Това позволява да се спестят доста пари от закупуването на допълнителни материали. Използваната технология осигурява запазване на показателите за гъвкавост и здравина. С нейна помощ могат да се съединят отсечки от изделия с различна дължина. При това здравината на мястото на заваряване няма да бъде по-ниска, отколкото на други цели участъци.
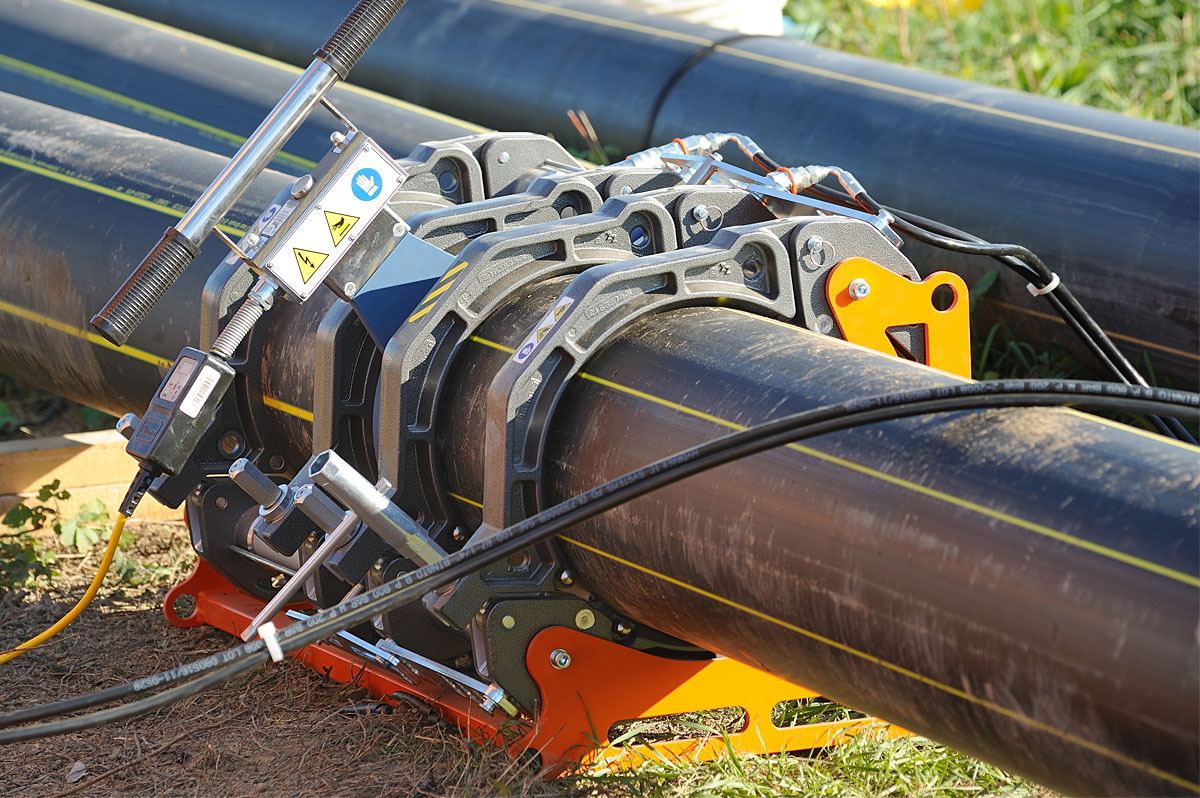
Челното заваряване може да се извършва чрез стопяване и съпротивление. Всеки от вариантите има своите особености, плюсове и минуси.
Заваряване по метода на стопяване
Същността на заваряването по този метод е, че съединенията на тръбата се разтопяват под въздействието на нагрят инструмент до вискознотечно състояние. След това краищата се съединяват под налягане и се оставят до пълно охлаждане. В резултат се получава херметичен шев.
За да бъде съединението качествено, е необходимо плътно да се притискат отрязъците на изделието след нагряване. Използването на съвременно оборудване позволява частично да се автоматизира и опрости такава работа. С негова помощ операцията по свързване на тръби чрез метода на разтопяване се извършва в най-кратки срокове.
Заваряване по метода на съпротивление
Същността на съпротивителното челно заваряване е, че краищата на тръбите се притискат към електродите, които са снабдени със специални челюсти. Това осигурява висококачествен електрически контакт. Изключено е подхлъзване на материала между електродите.
След това две тръби се притискат плътно една към друга и се фиксират. След се подава заваръчен ток. Контактуващите участъци от материала се разтопяват и под налягане се съединяват в едно изделие. Получената конструкция притежава ниска устойчивост на окисление по време на експлоатация. Това значително ограничава нейната сфера на приложение.
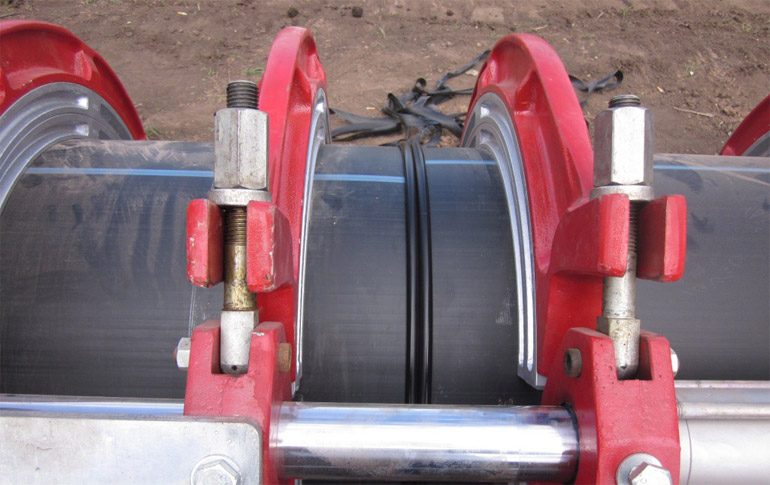
Съпротивителното заваряване подхожда само за тръби с малко сечение. Затова в едрото производство, за полагане на големи магистрали, се използва рядко.
Какво да изберете за полиетиленови тръби?
Често за полагане на тръбопровод се използва полиетиленов материал. Това се обяснява с неговата ниска цена и отлични експлоатационни характеристики.
Трябва да се помни, че полиетиленът е диелектрик. Затова той, за разлика от метала, не провежда ток. За свързване на изделия от него се препоръчва да се прилага методът на разтопяване. Чрез метода на челно съпротивително заваряване върху полиетилен няма да се получи шев. Трябва да се използва оборудване, което нагрява срезовете на двете части.
Заваряването чрез разтопяване на полиетиленови тръби има редица особености. Първо, частите се приближават една към друга с малка скорост. Второ, напрежението през целия процес остава непроменено. Трето, всички микронеравности изчезват благодарение на равномерното подаване на свързваните елементи. Четвърто, за осигуряване на максимална контактна площ се извършва разтопяване на повърхността на детайла.
Може ли да извършите заваряване самостоятелно?
Полагането на полиетиленова магистрала чрез челно заваряване има свои особености и разлики от другите методи за свързване на две изделия.
За нейното провеждане са необходими определени знания и опит. В противен случай, конструкцията ще се получи нискокачествена и нетрайна.
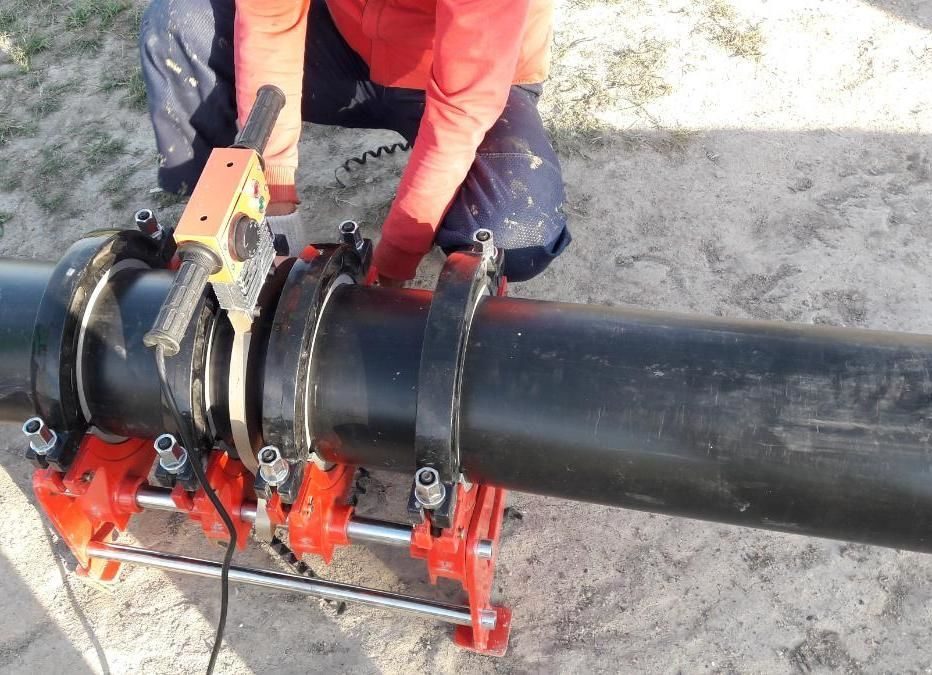
Челният метод на заваряване не е лесен за изпълнение. Не всеки успява да извърши качествено съединение на тръбите от първия път. Ако няма знания и умения в сферата на заваряването, то е по-добре за полагане на магистралата да се обърнете към професионален майстор. Но за работата ще трябва да му платите внушителна сума.
Ако човек преди това е извършвал заваряване с други методи, например, с електромуфтов, то той, най-вероятно, ще успее да усвои и челната технология. Затова има смисъл да се опита да извърши съединение на полиетиленови тръби самостоятелно. Но трябва да се има предвид, че технологията на челно заваряване е по-сложна, отколкото в случая на съединение на полиетиленови тръби с електромуфа.
За да извършите работата качествено със собствените си ръце, трябва да имате специално оборудване. То може да се вземе под наем. Това ще бъде много по-евтино, отколкото да купите нов или употребяван апарат. Важно е да знаете поетапната инструкция за заваряване на челно чрез разтопяване и стриктно да се придържате към нея.
Инструкция за челно заваряване
Заваряването на челно по технология на разтопяване се използва за съединяване на полиетиленови изделия, по-специално тръби. С негова помощ също се извършва монтаж на фитинги и други части.
За труднодостъпни, сложни участъци подобен метод не се използва. В подобни случаи повече подхожда електромуфтово заваряване.
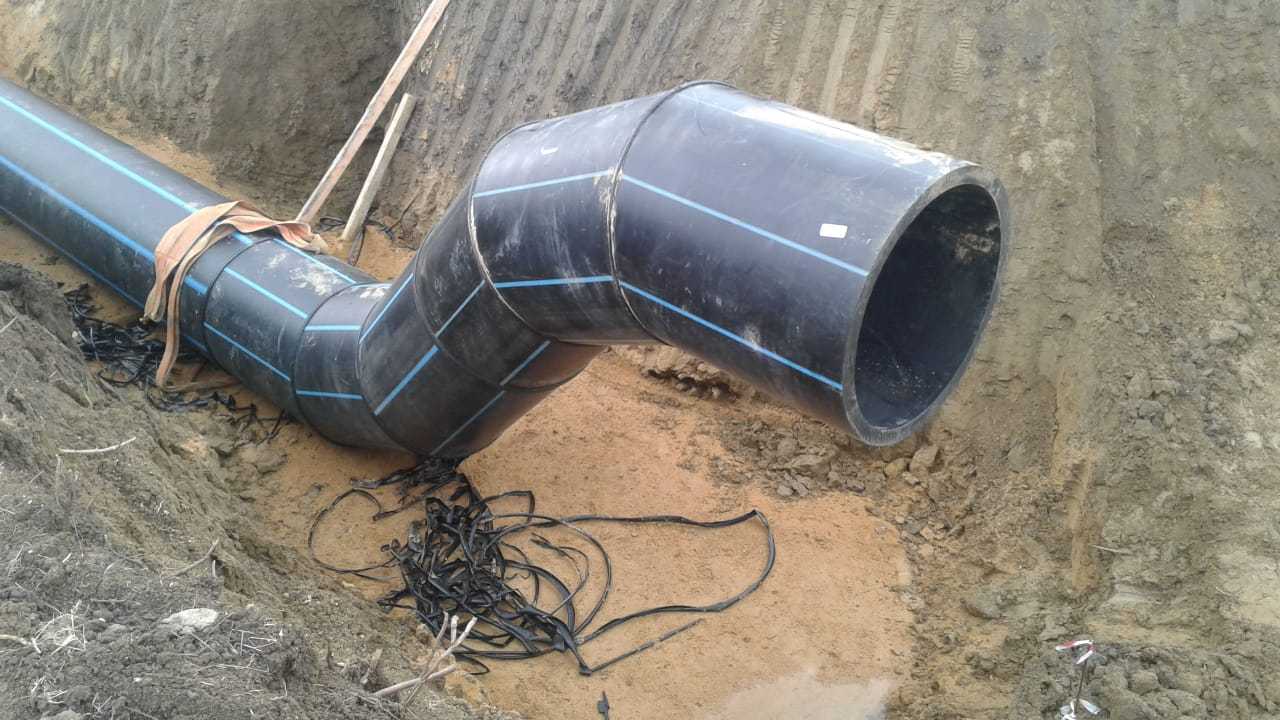
За да премине заваряването на челно успешно и шевът да се получи спретнат и здрав, е необходимо да се придържате към определен алгоритъм на действия.
Поетапната инструкция е дадена по-долу:
- Подгответе заваръчното оборудване.
- Организирайте необходимите условия.
- Подгответе тръбите.
- Извършете заваръчните работи.
- Изчакайте изстиването на материала и фиксирането на резултата.
Всеки от тези етапи има своите особености, правила за провеждане. За тях ще разкажем по-долу по-подробно.
Подготовка на заваръчното оборудване
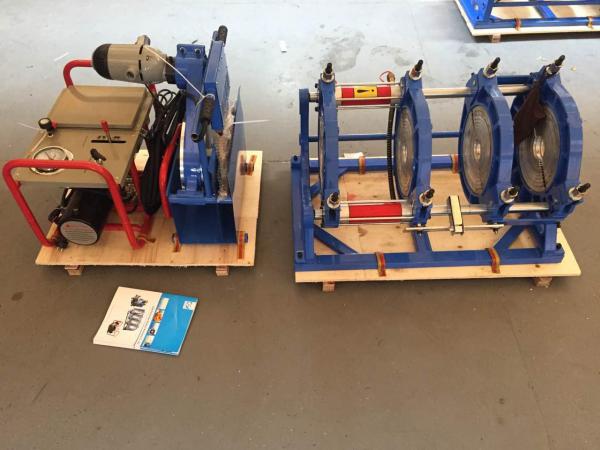
За заваряване на два отреза полиетиленови тръби по метода на челно съединяване е необходимо специално оборудване. То центрира, кантова, разтопява и съединява под необходимото налягане краищата на изделията.
Съвременният пазар предлага широк избор на такива апарати. Има устройства с механично, хидравлично задвижване и такива, които са оборудвани с програмно управление. Последните са по-удобни за използване.
Апаратите за челно заваряване имат стандартна конструкция. Те задължително включват следните съставни части: центратор, кантовчик, нагревателен елемент, редукционни вложки, задвижване.
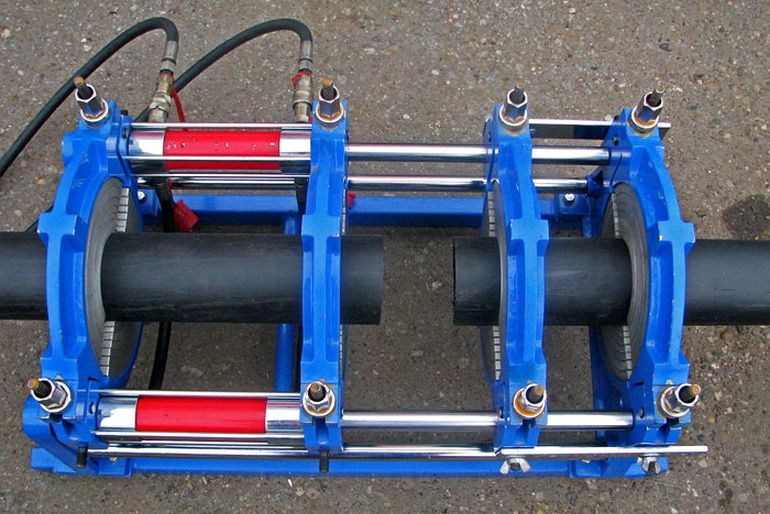
Центраторът е предназначен за фиксиране на заготовките в нужното положение и закрепване на свързваните краища на полиетиленовите тръби. Той е оборудван с две подвижни и две неподвижни скоби.
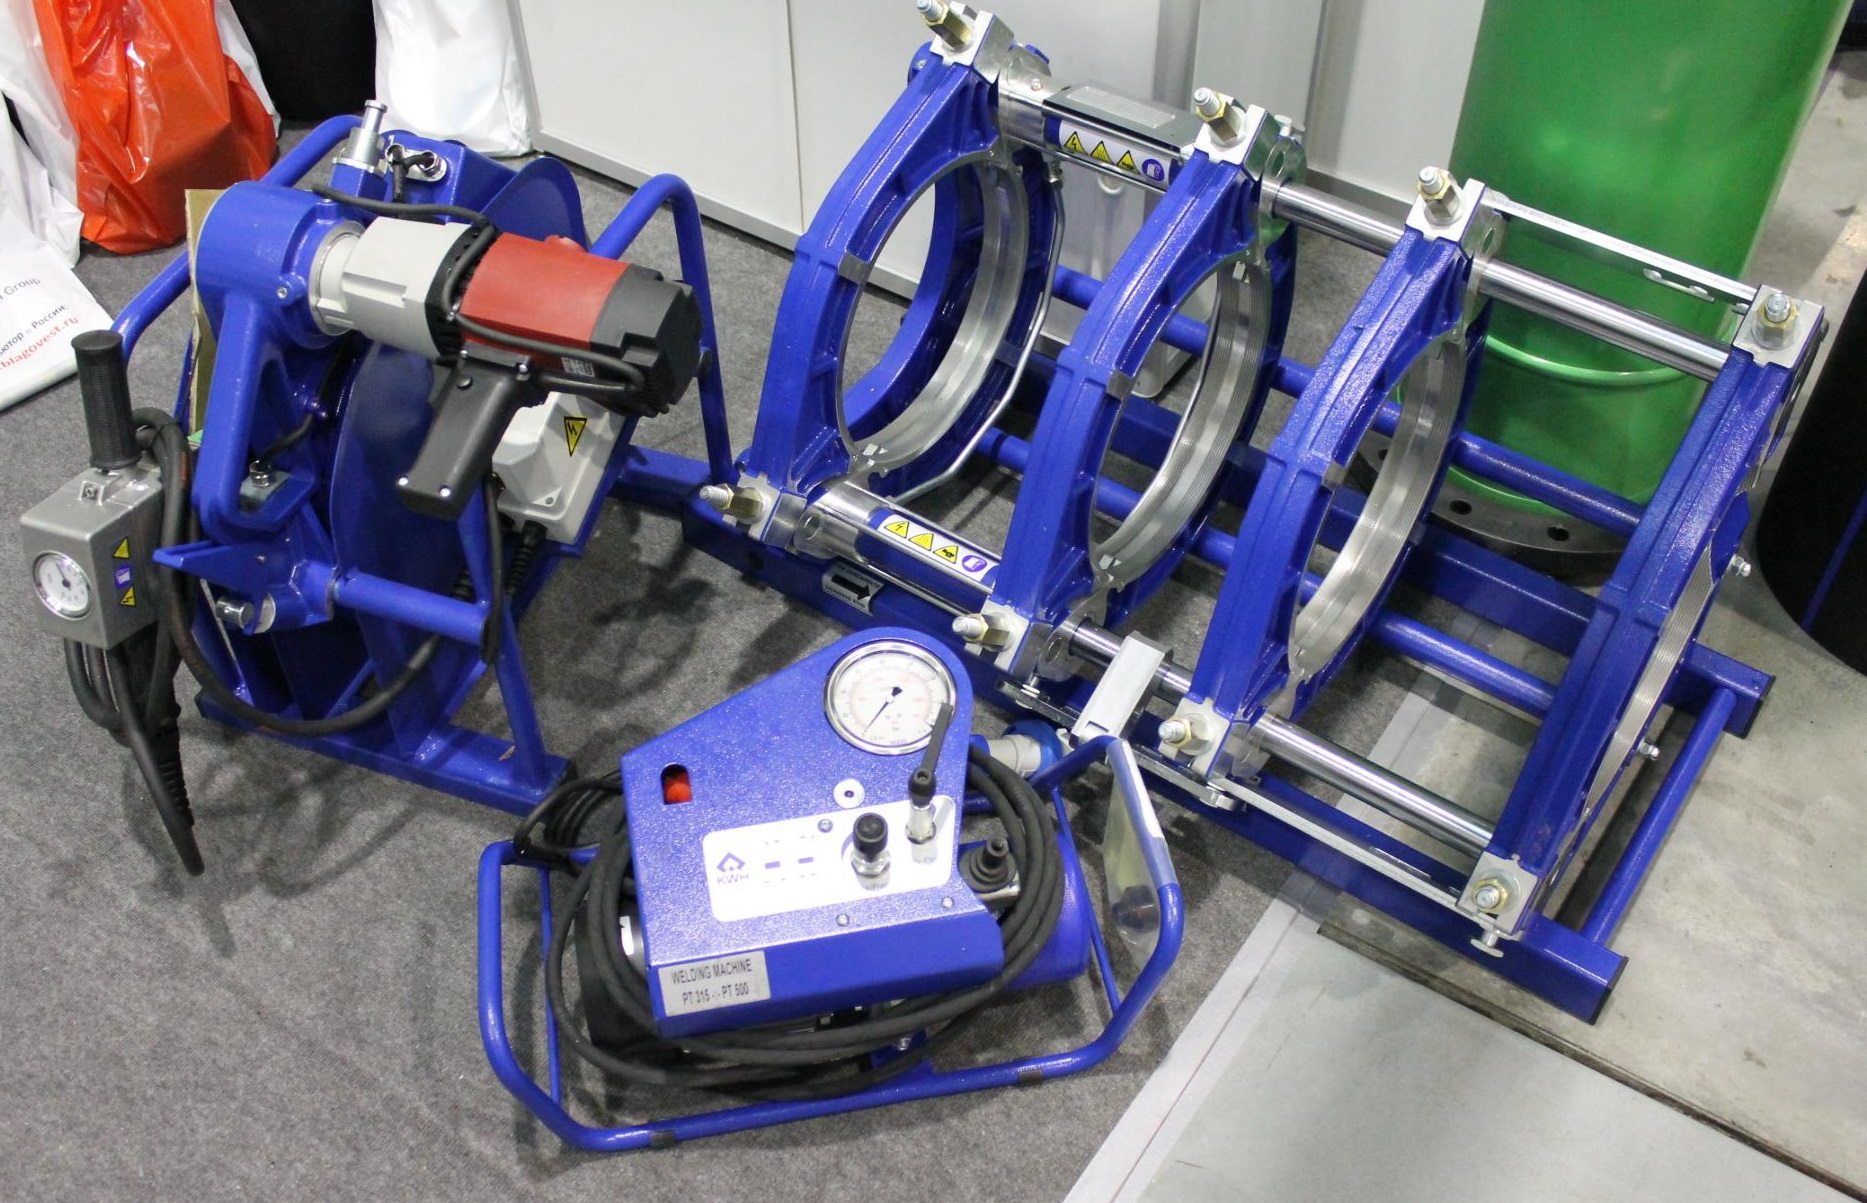
Торцевателят позволява да се обработи срезът така, че краищата на двете части да се допират напълно. По правилата се допуска хлабина не повече от 0,05 cm за средни и малки по диаметър тръби.
За изделия с голям размер тази стойност се увеличава до 0,07 cm. Ако след първата обработка при челно заваряване хлабината е по-голяма от установения норматив, тогава отново се прилага торцевателят.
Нагревателният елемент има вид на плоча, покрита с тефлон. Той повтаря формата на тръбата. Задвижването сближава и съединява нагрятите и разтопени челни части на двете изделия. Редукторните вложки предотвратяват деформацията на изделието.
В автоматизираното оборудване има блок за управление, оборудван с бутони. Такива апарати осигуряват простота и точност на заваръчния процес. Това позволява да се изключи вероятността за допускане на грешка.
Достатъчно е само да се разположат правилно двете тръби, които трябва да се съединят, и да се натисне съответният бутон. Съвременното оборудване се отличава с висока производителност, но струва скъпо.
Създаване на необходимите условия
Технологията на челно заваряване чрез оплавяне в употреба е несложна. Но прилагането ѝ е възможно далеч не във всички случаи. Важно е изпълнението на редица условия.
Челното заваряване е възможно само за тръби, които са изработени от един вид полиетилен и които имат идентичен диаметър. Дебелината на стените на изделието не трябва да бъде по-малка от 0,5 cm. Извършването на работата е допустимо само при определен температурен диапазон: от -15 до +45 градуса.
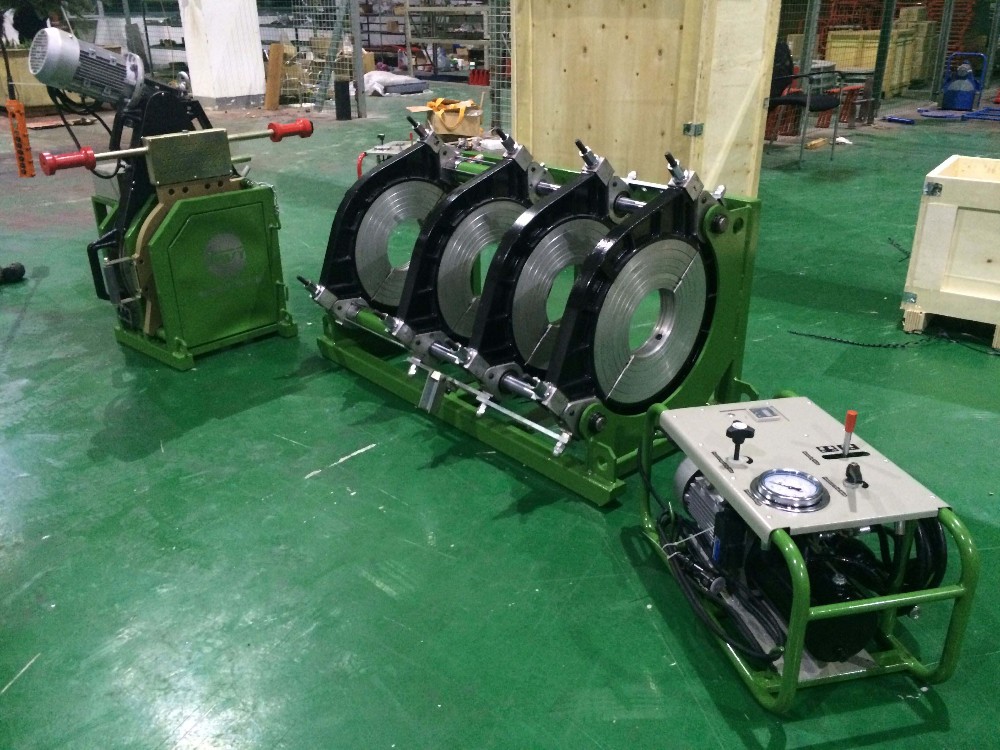
Методът на челно заваряване се реализира само ако има възможност надеждно да се фиксират и притиснат един към друг краищата на свързваните тръби. При наличие на специален апарат с това проблеми не възникват.
Подготовка на полиетиленовите тръби
За да се получи качествен, херметичен и естетичен шев при свързване на полиетиленови тръби чрез челно заваряване, трябва първо да се подготвят изделията. Трябва да се провери овалността на полиетиленовите тръбопроводи. Препоръчва се да се сравни дебелината на стените. Тя трябва да бъде еднаква.
Също така изделията трябва да се подготвят механично. За това се прилагат обрязване, фрезоване. Това ще позволи да се съединят тръбите в нужното положение.
Препоръчва се използването на електроторцевател. Той ще отреже тръбата под необходимия ъгъл. Важно е краищата на детайлите да са равни и напълно да се допират един до друг.
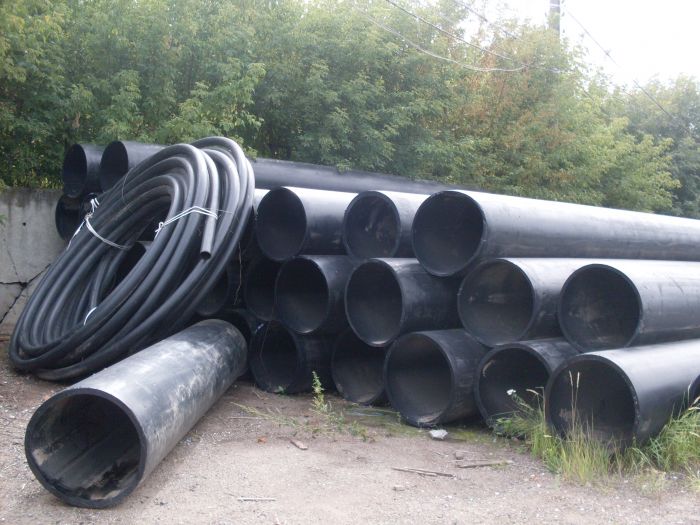
От повърхността на детайлите трябва да се отстранят замърсяванията – прах, мръсотия и др., влага. За това може да са необходими две меки, сухи кърпи и специален почистващ препарат.
Извършване на челно заваряване
Челно заваряване чрез стопяване и последващо съединяване на два детайла със собствени сили е по-добре да се провежда в автоматичен режим. Това ще осигури получаването на желания резултат.
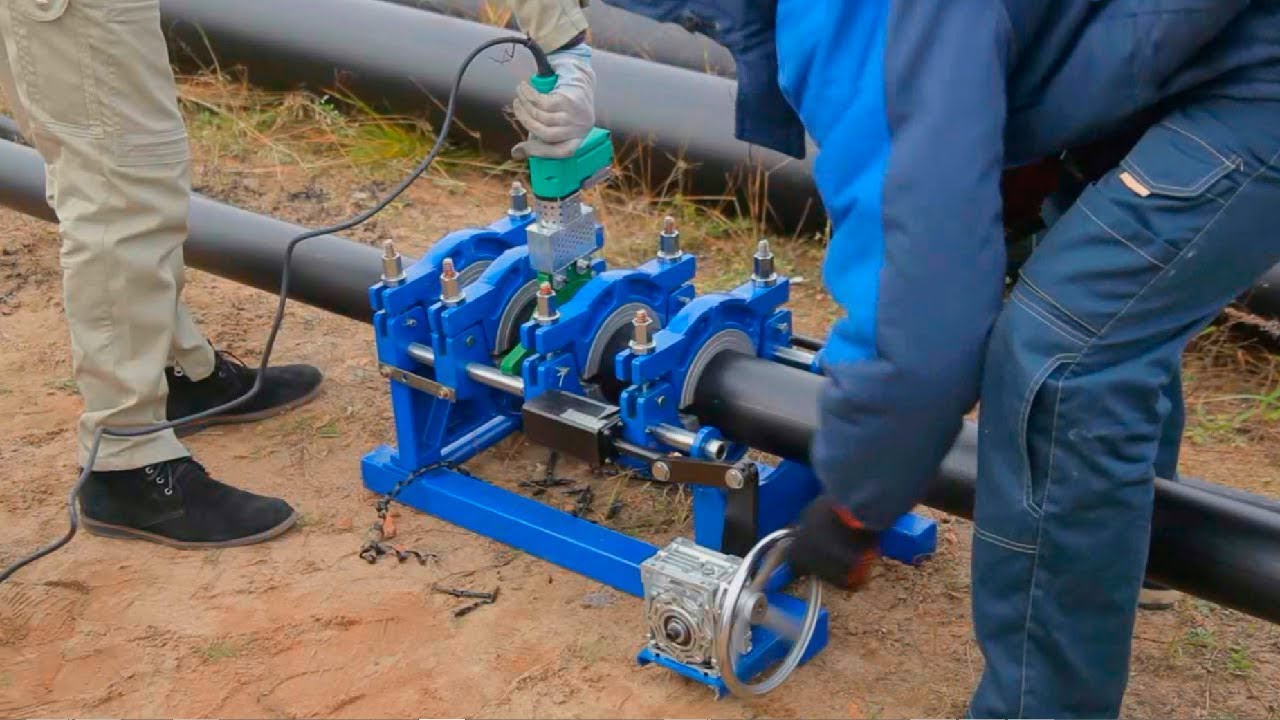
Независимо от това дали се използва автоматично или механично оборудване за провеждане на челно заваряване, алгоритъмът на действията ще бъде един и същ.
Процесът се изпълнява в следната последователност:
- Разположете двете тръби, които трябва да се съединят чрез заваряване, в центроратора и ги закрепете. Между детайлите трябва да има разстояние около четири сантиметра;
- Снемете фаската и почистете детайлите;
- Загрейте краищата на тръбопроводите едновременно със заваръчно огледало. Полиетиленовият материал обикновено се стопява на 2 мм. Това става достатъчно бързо;
- Внимателно махнете нагревателния елемент;
- Плътно съединете нагретите чела на тръбопроводите и ги фиксирайте в това положение;
- Задръжте под налягане.
В крайна сметка трябва да се получи равно херметично съединение с външно наплавяне в областта на шева.
Време за извършване на процеса
За заваряване на полиетиленови тръби чрез стопяване с последващо челно съединяване може да отнеме различно време. Много зависи от външния диаметър на детайлите. Колкото е по-голям, толкова по-дълго се нагрява и изстива материалът, толкова повече време се дава за съединяване.
За получаване на здрав, херметичен и акуратен шев е важно да се знае колко време трябва да се нагряват краищата на тръбите и да се издържат съединените изделия. Подобна информация е дадена по-долу в таблицата.
| Диаметър на тръбопровода в сантиметри | Време за нагряване на краищата на заготовките в секунди | Време, което се отделя за свързване в секунди | Време за охлаждане на съединените тръби и получаване на надежден шев в минути |
| 11,0 | 50 | 12 | 8 |
| 9,0 | 40 | 11 | 8 |
| 7,5 | 30 | 10 | 8 |
| 6,3 | 24 | 8 | 6 |
| 5,0 | 18 | 6 | 4 |
| 4,0 | 12 | 6 | 4 |
| 3,2 | 8 | 6 | 4 |
| 2,5 | 7 | 4 | 2 |
| 2,0 | 7 | 4 | 2 |
| 1,6 | 5 | 4 | 2 |
Най-често челното заваряване се прилага за полиетиленови тръби с диаметър над 5 см.
Общи препоръки за заваряване
При извършване на заваряване на полиетиленови тръби чрез стопяване е много важно да се спазва инструкцията. Отклонение от технологията може да доведе до прегряване на материала и поява на вътрешен налив. Това ще наруши движението на течностите по тръбите.
Също така шевът може да се получи крив, нехомогенен. Във всеки случай такава конструкция ще се счита за дефектна и неподходяща за експлоатация.
Има редица препоръки, които трябва да се спазват, за да се постигне желаният резултат. Важно е стените по време на челното свързване да не се изместват повече от 10% от тяхната дебелина. При охлаждане на материала свързаните части трябва да бъдат надеждно фиксирани. Времето, необходимо за отстраняване на нагревателната плоча и челното свързване на двата края на изделието, трябва да бъде минимално.
Не се препоръчва да се извършва челно заваряване на безнапорни канализационни тръби от полимер. На мястото на свързване се образува валяк, върху който могат да се натрупват твърди частици, което води до запушване на магистралата.
Ако решите да полагате тръбопровод и да извършвате челно заваряване, се препоръчва първо да се запознаете с разпоредбите на съответните ГОСТ-ове. Тези документи съдържат правила, изисквания за качеството на работите и продукта.
При монтажа на водопроводни и газопроводни магистрали трябва да се ориентирате по ГОСТ Р 55276. В него е описана технологията на челно заваряване на полиетиленов тръбопровод.
По отношение на оборудването за свързване на изделия по подобен метод се прилага ГОСТ Р ИСО 12176-1.
Изводи и полезно видео по темата
Ред и особености на извършване на челно заваряване на полиетиленови тръби с помощта на механичен апарат:
Челно заваряване на полиетиленови тръби с помощта на автоматично оборудване:
На практика челното заваряване на полиетиленови тръби със собствени ръце не е особено разпространено. Това се дължи на факта, че за извършване на подобна работа е необходимо специално оборудване, определено ниво на знания и умения.
Челното заваряване на полиетиленови тръби трябва да се извършва в съответствие с установените изисквания и правила. Това ще осигури получаването на качествена и дълготрайна конструкция. Челното заваряване има своя технология, особености и отлики.
Методът може да бъде осъществен със собствени ръце, но за това е важно да се създадат необходимите условия и да се подготвят тръбите по подходящ начин. Ако нямате апарат за заваряване, по-целесъобразно е да го наемете. Препоръчително е предварително да се запознаете с видеоклип по темата челно заваряване. Визуално ще бъде по-лесно да разберете същността на метода и особеностите на неговото изпълнение.
Имате ли опит в извършването на челно заваряване на полиетиленови тръби? Искате ли да споделите своите знания в тази област или да зададете въпроси относно извършването на заваръчни работи? Моля, оставете коментари, вземете участие в дискусиите – по-долу е разположена форма за обратна връзка.
 Заваръчен апарат за полиетиленови тръби: кой е най-добре да се купи и как да се използва правилно
 Температура на заваряване на полипропиленови тръби: основни етапи на самостоятелно заваряване + таблица със стойности
 Електрозаваряване за начинаещи: тънкости на заваръчните работи и разбор на основни грешки
 Газова горелка за запояване на медни тръби: основни типове горелки + съвети за потенциални купувачи
 Как да заварявате вертикални и хоризонтални шевове с електрозаваряване: стъпка по стъпка инструкции
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания