Монтаж на тръби от ПНД със собствени ръце: инструкция за заваряване + как да огънете или изправите такива тръби

Полиетиленът с ниско налягане заема водещи позиции в класацията за популярност сред материалите, използвани за изграждане на тръбопроводи. Тайната на това голямо търсене лесно се обяснява с универсалността на приложение и леснотата на монтаж на полиетиленовите тръби.
Но както и при работа с всеки друг полимер, качествен монтаж на тръби от ПНД със собствените си ръце може да се извърши само при стриктно спазване на технологията. Ще ви разкажем какви нюанси да вземете предвид, когато извършвате съединяване на елементите. Ще обясним как правилно да извършвате огъването и изправянето им.
Съдържание на статията:
Ефективни начини за съединяване на тръби от ПНД
Технологично можете да съедините тръби от ПНД по два основни метода – неразглобяем и разглобяем.
Първият включва използване на заваръчен апарат, а вторият се реализира без използване на такъв.
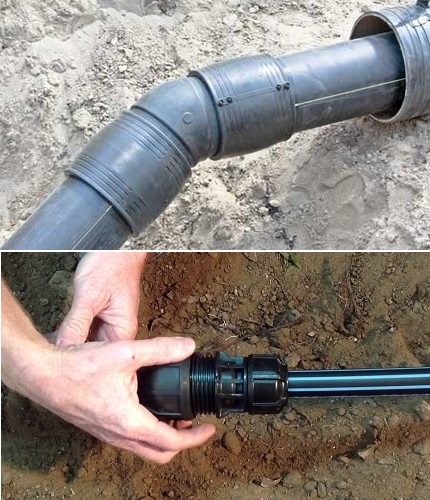
Заварените неразглобяеми съединения дават възможност за максимално уплътняване, което е особено актуално при изграждане на магистрали под налягане. Разглобяемите съединения са удобни за монтаж и дават възможност по всяко време да разглобите тръбопровода, за да промените конфигурацията на магистралата или да я допълните с нови отклонения.
Неразглобяеми начини на свързване
За съединяване на тръби от ПНД се прилагат два неразглобяеми начина на свързване: чрез челно заваряване и чрез поставяне на електрозаваръчна муфа.
Във всеки случай при реализиране на тези методи към съединенията се поставят следните изисквания:
- Максималният ъгъл на изместване на заваряваните отсечки трябва да бъде не повече от 10% спрямо дебелината на стената на съединяваните тръби.
- Съединителният шев трябва да се направи над външното ниво на повърхността на съседните отсечки.
- Височината на валика на качествено изпълнен шев трябва да варира в диапазона 2,5-5 мм.
Оптималната стойност на височината на валика зависи от дебелината на стените на заваряваното изделие. При тънкостенни тръби (до 5 мм) той трябва да бъде не повече от 2,5 мм. Ако дебелината на стените на тръбите варира в границите 6-20 мм, то височината на валика трябва да бъде не повече от 5 мм.
Чрез челно заваряване на тръби
Създаването на неразглобяемо съединение се осъществява чрез омекване на материала до състояние на вискозна субстанция, така че да настъпи дифузионно обединяване на неговите части. Прилага се за тръби с дебелина на стените над 5 мм.
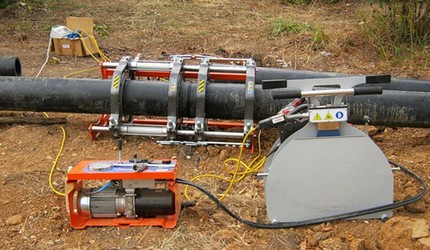
Методът на съединение чрез заваряване се използва на прави участъци от водопровод, който се предвижда да се експлоатира под налягане. Само той позволява да се получи херметично съединение при диаметри над 200 мм, тъй като не води до загуба на твърдост на тръбите, която причинява деформация.
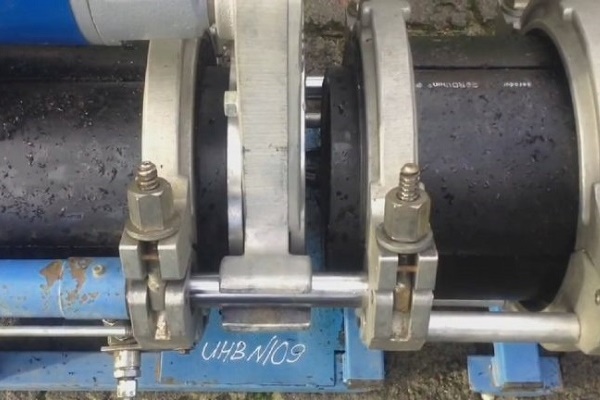
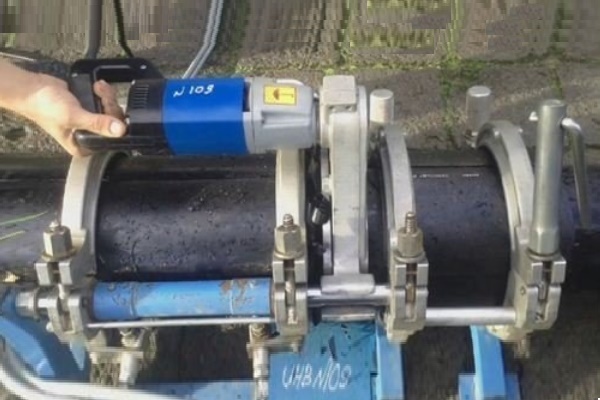
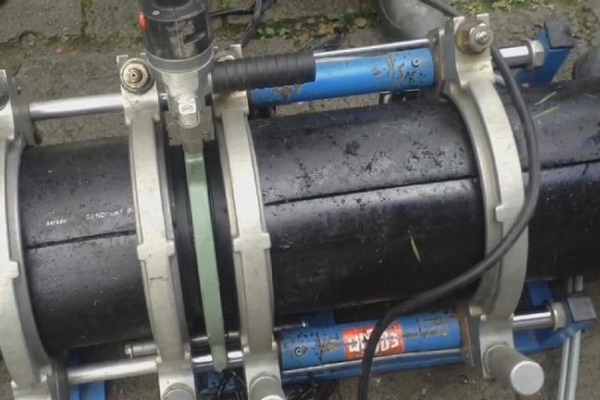
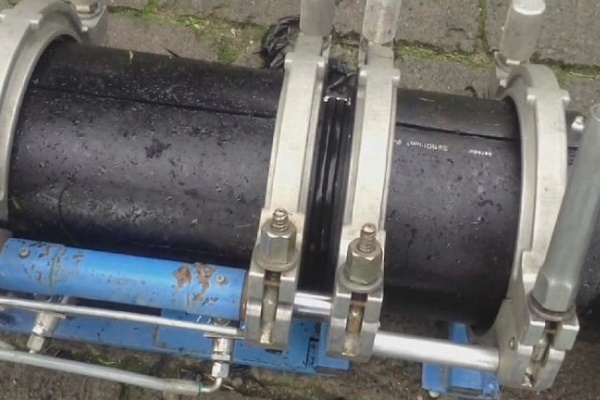
Извършването на здраво заваряване на тръби от ПНД със собствените си ръце става с използване на специален инструмент. Същността на метода се състои в нагряване на краищата на съединяваните елементи до вискозно състояние с помощта на нагревателна дюза. Омекналите краища просто се съединяват един с друг под налягане, след което на зоната на съединението просто се оставя да изстине.
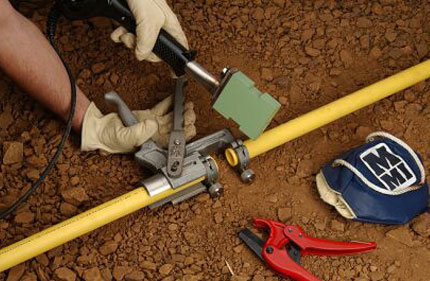
При извършване на заваръчни работи е важно да се спазва температурният режим на нагревателните елементи.
Параметрите на времето на задържане и температурата на нагревателните елементи се определят, като се вземат предвид три фактора:
- Дебелина на стените на тръбопровода.
- Диаметър на разклоненията.
- Технически параметри на поялното устройство.
Съединението на тръбите чрез заваряване е най-надеждният и дълготраен вариант. С негова помощ може да се създаде неразглобяема връзка, която може да издържи на налягане както на безнапорни, така и на напорни системи за водоснабдяване.
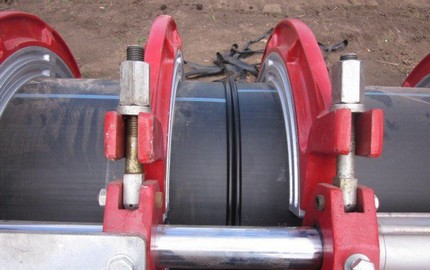
Заваряването се извършва в следната последователност:
- Комуникацията се отрязва до зададения размер. Изравнява се успоредността на равнините на краищата. Краищата се почистват с шкурка.
- От краищата се сваля фаска с ширина 2-3 мм. Мястото на заваряване се почиства старателно и се обработва с обезмасляващ препарат.
- Поялникът се настройва на температура на нагряване от 260°. Докато той се загрява, се нанизват заваръчните дюзи и се чака, докато тяхната степен на нагряване достигне зададената температура.
- С помощта на центриращ механизъм в кухината на накрайника се вкарват фитингът и краят на тръбата. Ако в поялника не е предвиден центриращ механизъм, съосността ще трябва да се проверява „на око“, като съединяването се прави максимално точно.
- Центрираните елементи се придвижват до указаната маркировка, като се съединяват под налягане, и се издържат указаното в инструкцията време за топене.
- След завършване на работата апаратът се отмества настрани и се изключва от мрежата. Участъкът на заваряване без изместване и завъртане се фиксира в зададено положение до пълното охлаждане на повърхността.
При извършване на заваряване е важно да не се прекалява с времето. Това може да предизвика образуване на наплив от полиетилен върху вътрешния диаметър на изделието.
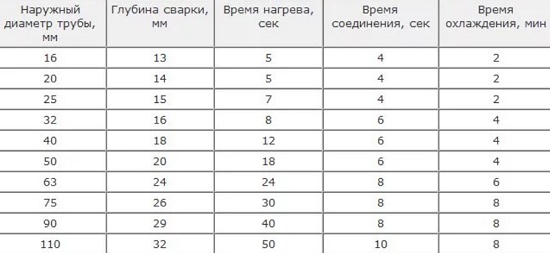
За получаване на надеждно закрепване дълбочината на монтаж трябва да бъде около 2 мм. При спазване на зададената дълбочина, полученият заваръчен шев ще има равен представителен вид с еднаква височина на отстъпа.
С етапите на заваряване на тръби от ПНД челно ще ви запознае следващата селекция от снимки:
Чрез електромуфтово заваряване
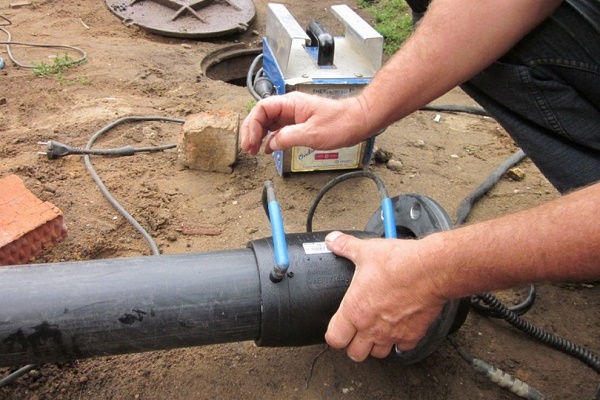
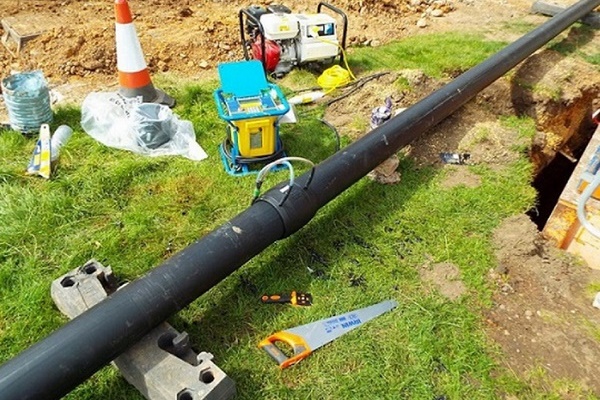
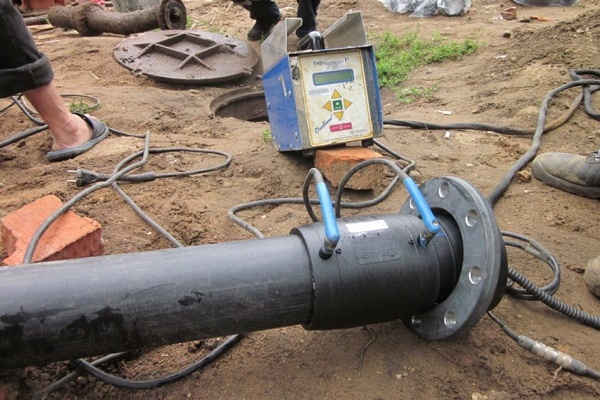
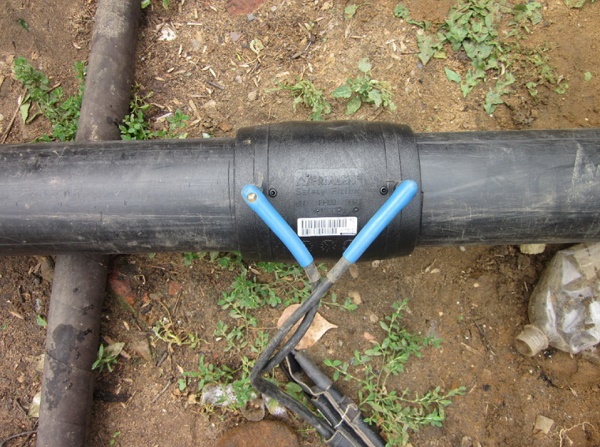
При реализация на този метод за непрекъснато свързване се използва електромуфтово заваряване или електрозаваръчен фитинг.
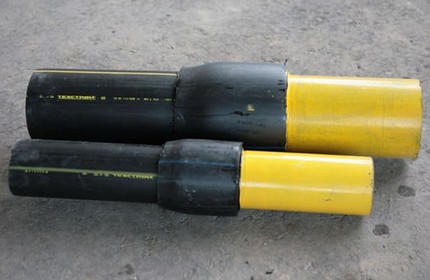
Този метод е ефективен, когато се налага да се работи в стеснени условия. Например при извършване на ремонтни работи в шахти или когато трябва да се направят врезки в предварително свързани тръби.
Няма единни стандарти за извършване на муфено запояване в местните нормативни документи. Тази технология по-често се прилага в европейските страни и се регламентира от стандартите DVS-220715.
Технологията на съединяване на ПНД тръби с използване на муфи включва редица основни етапи:
- Подготовка на участъка на комуникацията. Външната повърхност на отклонението се почиства от мазнина и прах. За тази цел се използват сапунени и спиртни разтвори, които са представени в широк асортимент в строителните магазини.
- Обработка на местата на съединение. Плътността на закрепване пряко зависи от това, колко гладко е изпълнен срезът. За получаване на идеално гладка повърхност краят на тръбата се изтърква с парче дребнозърнеста шкурка.
- Създаване на фаски. Съединението на отклонението се подрязва на 45°. Скосът ще позволи да се осигури максимално плътно прилягане на елементите и тяхното закрепване.
- Монтаж на муфата. Муфата се свързва към захранване. След като се нагрее до зададената температура, с едната страна (дорн) муфата се надява на тръбата, а с другия край (гилза) се съединява с второто отклонение на тръбата.
Ключово условие за изпълнение на електромуфтовата заварка е осигуряването на неподвижност на детайлите в момента на нагряване и охлаждане на елементите. При вмъкване на краищата на отрязъците в кухината на нагрятата муфа е важно работата да се извършва бързо, но максимално внимателно, за да не се прегрее полиетиленът.
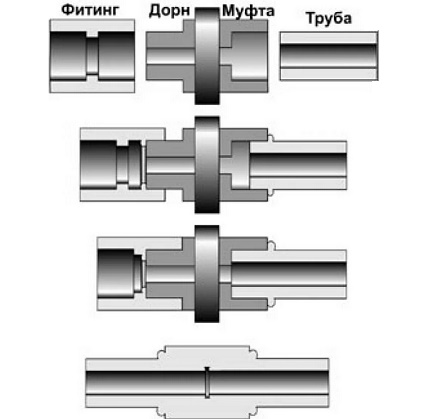
В момента на вмъкване на отрязъците в кухината на муфата бъдете готови, че изпод нея ще започне малко по малко да излиза течна пластмаса. След приключване на работата остава само да се свали муфата, а съединеният тръбопровод да се разположи върху твърда повърхност, за да се фиксира в желаното положение.
След втвърдяване на разтопената маса на мястото на съединението ще се види плътно прилежаща към тръбата обтягаща скоба.
Въпреки това, когато избирате този метод, трябва да имате предвид, че пластмасовите тръби не се отличават с висока твърдост. Поради това при силно вътрешно налягане създаденият шев може просто да се размине. Муфтовото съединение не е най-доброто решение за изграждане на отоплителни комуникации и създаване на отклонения за мивка.
На оценката на слабите и силните страни на различни начини за заваряване на HDPE тръби е посветена статия, с чието съдържание ви съветваме да се запознаете.
Разглобяеми методи на свързване
Ако разгледаме вариантите за разглобяемо свързване, те се реализират с използване на фланци и компресионни фитинги. При стриктно спазване на монтажа те стават също толкова надеждни, колкото и тези, създадени с помощта на заваръчен апарат.
Всеки тип неразглобяеми съединения включва еластична част. При обтискане със стягащ инструмент тя запълва всички празнини в областта на съединението, като по този начин изключва течове.
С използване на фитинги от ПНД
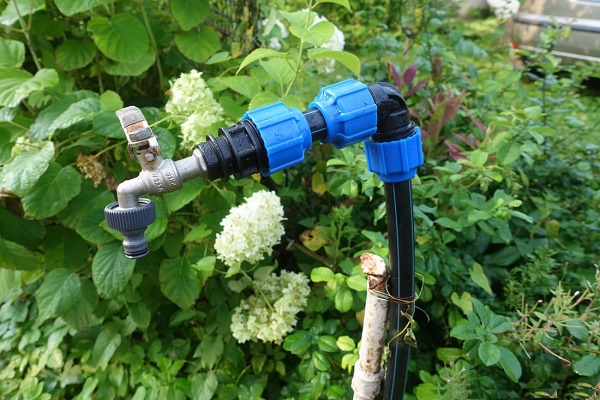
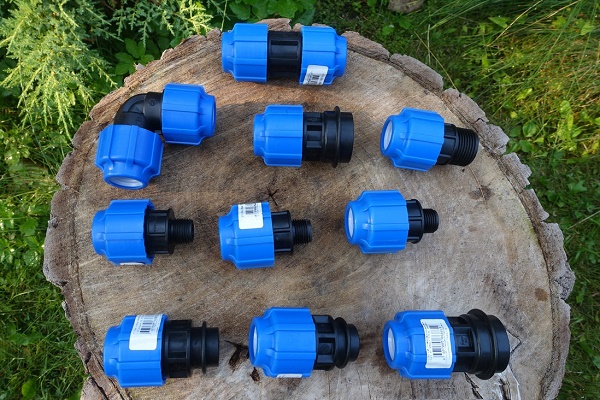
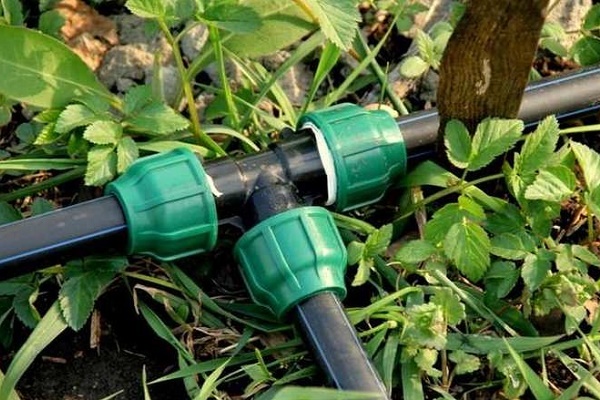
За осъществяване на този метод се използват компресионни фитинги, които представляват сгонове, допълнени с външна резба от двете страни.
Те са способни да съединяват тръби, осигурявайки плътно съединение с високи показатели на херметизация. При това разглобяемото съединение не създава проблем да бъде свалено по всяко време, за да се промени конфигурацията на магистралата или да се извърши спешен ремонт.
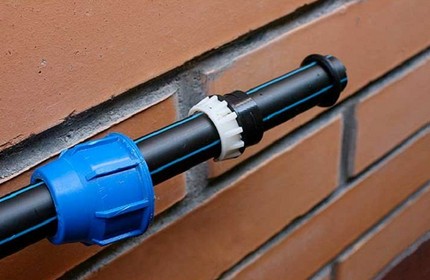
Последователност на действията за получаване на фитингово съединение:
- Върху подготвените краища на двете тръби се поставя разпорен пръстен, изработен от полиуретан или гума. Външният диаметър на пръстена трябва да бъде равен на вътрешния размер на съединяваните тръби.
- Краищата се оборудват с опъваща гайка и две притискащи шайби. Първата шайба е предназначена за изстискване на разпорния пръстен, втората е предназначена да уплътнява гайката спрямо края на тръбата.
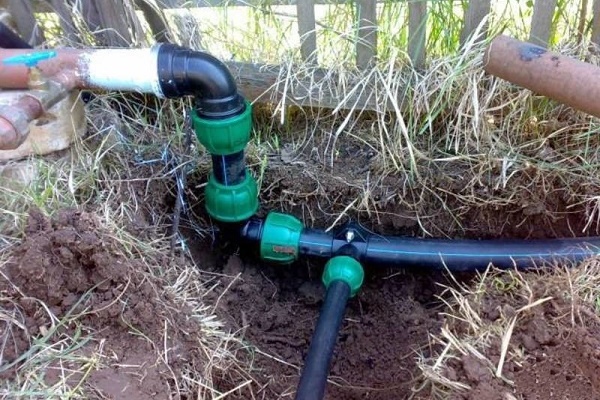
- Съединението се сглобява по принципа «тръба – фитинг – тръба». За повишаване на надеждността то се притиска до упор от двете страни с опъваща гайка.
За сглобяване на монтираните части се използва специален ключ. С него се развиват притискащите гайки на съединителните фитинги.
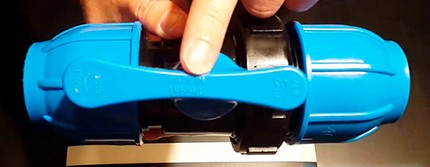
Основното предимство на този метод на свързване е, че той е удобен за изпълнение дори при значително понижение на температурата на околната среда. Докато границата на заваръчните съединения е не по-малко от +5°C.
Широкият асортимент от съединителни елементи с различни диаметри дава възможност да се сглобяват всякакви разпределения, като се правят необходимите разклонения в тръбопровода.
Чрез поставяне на фланец
Фланцовият тип на свързване се избира при необходимост от свързване на тръбопровод от ПНД към стоманени тръби. С помощта на фланци е удобно да се присъединяват към магистралите вентили, регулатори и шибъри.
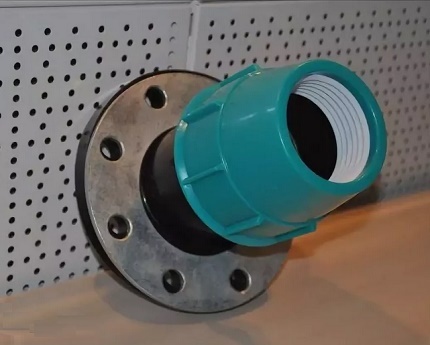
За монтиране върху полиетиленови тръби се използват фланци, съответстващи на ГОСТ 12882-80. Те имат разширен вътрешен диаметър.
Работата по монтиране на фланеца се изпълнява в следната последователност:
- На единия край на комуникацията се изпълнява резба.
- В резбата се ввинтва елементът.
- Върху елемента се поставя отклонението на свързваната тръба.
- Мястото на съединението се затопля с муфа или строителен сешоар.
Преди да се постави фланецът, е необходимо да се прегледа за наличие на остри издатини и грапавини, които могат да повредят края на полиетиленовата тръба.
Как да огънете или изправите изделието?
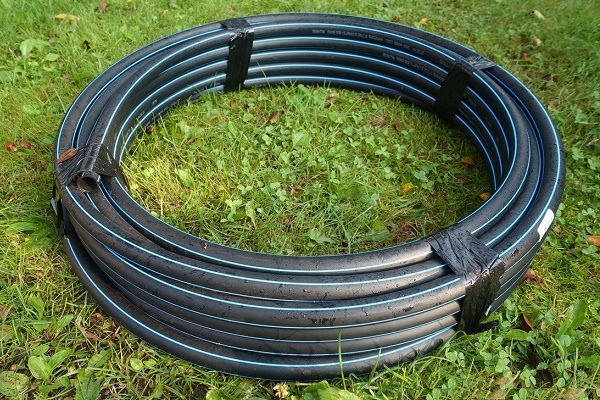
Полиетиленовите тръби се продават като прави 12-метрови отрези или като цялостни изделия, навити на големи рула. В навито състояние изделията придобиват форма на пръстени и се деформират. Преди да се изправи или огъне деформираната тръба от ПНД, тя трябва да се нагрее.
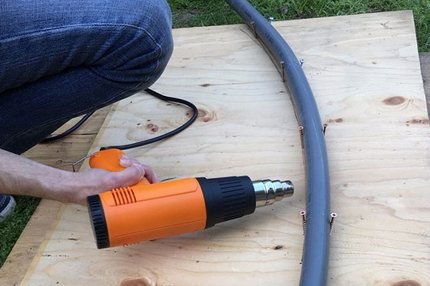
Полиетиленът с ниско налягане е известен с добрата си еластичност. Но губи това свойство при температура на нагряване над +80°C. Този момент се използва при необходимост от промяна на конфигурацията на изделието.
Но трябва да се помни, че за изправяне или огъване температурата може да се повишава само за кратък период от време. Все пак полиетиленовата тръба принадлежи към категорията строителни материали, които при нарушаване на температурния режим могат да бъдат повредени.
Преглед на начините за изправяне на тръба
Изправянето на тръба, като се отстранят прегъванията, възникнали при съхранението и транспортировката ѝ, е най-лесно след леко нагряване на изделието. Ако подмяната или ремонтът на тръбопровода се извършва през летния период, когато слънчевите лъчи припичат максимално, те могат да бъдат използвани за постигане на поставената задача.
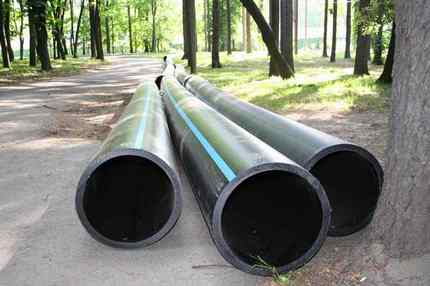
Ултравиолетовите лъчи няма да влошат експлоатационните параметри на полиетилена, но временно ще омекотят стените на изделието. Остава ви само да закрепите омекотената тръба покрай твърда опора или стена, или да я положите в предварително изкопана траншея. Преди да изправите огъната ПНД тръба на земята, трябва да освободите участъка.
Ако работата се налага да се извършва през зимата, използвайте за нагряване на изделието гореща вода. Но този метод е ефективен за тръби с размер не по-голям от 50 мм. Като помощни средства за изправяне могат да се използват метални перила и тухлена зидария. Във всеки случай: колкото по-къс е отрязъкът от изделието, толкова по-лесно ще се работи с него.
Ефективни методи, които позволяват да огънете детайла
Ако възникне обратната ситуация, когато трябва да се огъне ПНД тръба, се прилага същата термична обработка.
За нагряване се използват следните методи:
- обдуване с горещ насочен въздух от строителен сешоар;
- прогряване на стените на изделието с газова горелка;
- обливат повърхността с вряла вода.
За улесняване на процедурата по огъване е по-добре да се изгради формовъчна рамка. Оправка, чийто размер съответства на диаметъра на огъваната тръба, може да се направи от обикновени листове ПДЧ. За придаване на гладкост на повърхността на оправката, я шлайфайте с парче шкурка.
За да се огъне ПНД тръба със сешоар, работата се извършва в следната последователност:
- Мястото, което се обработва, се прогрява със строителен сешоар.
- Омекотеният детайл се задълбочава във формовъчната рамка.
- Внимателно се огъва тръбата, без да се прилагат прекомерни усилия, за да не се разкъса изделието в мястото на огъване.
След създаване на необходимия ъгъл на огъване, изделието трябва да се остави да изстине напълно и едва след това да се извади от рамката.
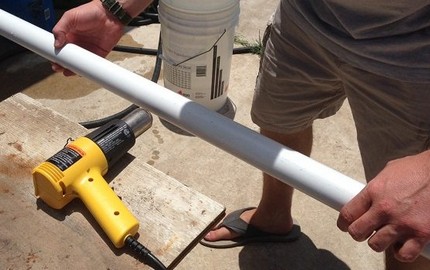
Важен момент: когато загрявате тръбата, е необходимо да се придържате към «златната среда». При недостатъчно нагряване на повърхността в момента на огъване тръбата може да се счупи. Ако в момента на загряване нагревателният елемент се доближи твърде близо до изделието, полимерът може да се запали.
Изводи и полезно видео по темата
С нюансите на заваряване и обработка на тръби от ПНД се запознайте в следващите видеоклипове.
Видео #1. Как се извършва заваряване челно:
Видео #2. Пример за създаване на електромуфтово заваряване:
Видео #3. Вариант за изправяне на тръба:
При избора на метод за свързване и изравняване на полиетиленови тръби трябва да се вземе предвид нивото на налягане на работната среда. Това ще позволи да се минимизира негативното влияние на извършените манипулации с тръбопровода върху неговите технически характеристики.
Известни ли са Ви технологичните нюанси на свързване на полиетиленови тръби, които не са описани в статията? Ако имате личен опит в изграждането на ПНД-тръбопроводи, с който бихте искали да споделите с посетителите на сайта и с нас? Пишете, моля, коментари в разположения по-долу блок, публикувайте снимки, задавайте въпроси по темата на статията.
 Монтаж на полипропиленови тръби със собствените си ръце: технология на работа с ПП тръбопровод
 Как да направите стол от полипропиленови тръби със собствени ръце: поетапна инструкция за изработване
 Как да огънете профилна тръба със собствените си ръце без специални приспособления
 Монтаж на медни тръби със собствени ръце: технология за инсталиране на меден тръбопровод
 Монтаж на металопластични тръби със собствени ръце: технология на свързване и примери за разпределение
 Изработки от полипропиленови тръби със собствени ръце: варианти за дома
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания