Как да огънете профилна тръба със собствените си ръце без специални приспособления

Профилните тръби са незаменими в процеса на сглобяване на рамки за строителни конструкции. Оранжерии, разнообразни парници, беседки и други обекти се изграждат с тяхна помощ доста бързо и качествено. Обаче не всичко е толкова просто.
За да огънете такава тръба, се налага да използвате скъпоструващо специално оборудване, което не винаги е приемливо за домашния майстор. Нека поговорим за това как да огънете профилна тръба в домашни условия.
Съдържание на статията:
Профилна тръба – какво е това?
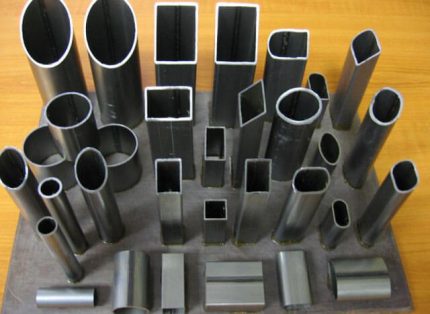
За профилна се счита тръбата, която има различно от кръглото сечение. То може да бъде правоъгълно, овално, шестоъгълно или квадратно. Тръбата притежава повишена здравина, тъй като нейните ръбове поемат ролята на ребра за твърдост.
Профилните изделия се справят със значителни натоварвания на огъване, благодарение на което са добър избор за издигане на метална рамка на сгради с най-различно предназначение.
За суровина за производството на профилни тръби най-често се използва високо- или нисколегирана стомана. В зависимост от начина на производство се различават електрозаварени, студено- и горещовалцувани, безшевни тръби.
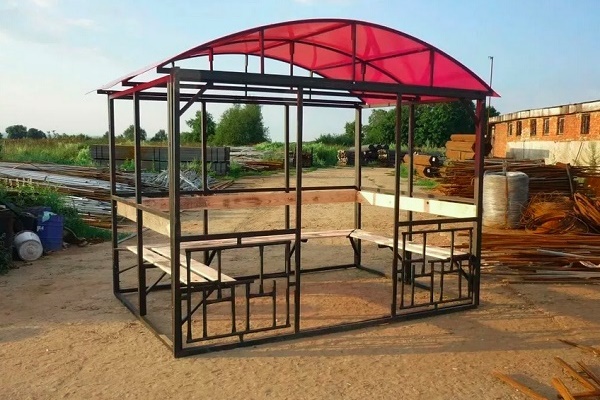
Изделията се различават по дебелина на стената и височина на профила. Такива тръби могат да се използват за изработка на различни детайли във формата на рамки, стълби и парапети. Най-често профилната тръба се прилага в строителството за изграждане на сводести конструкции и като заместител на железен прът при издигане на рамки.
Уменията в областта на огъването на профилна тръба ще бъдат полезни на домашните майстори, които желаят самостоятелно да оформят крайградски парцел:
Възможни усложнения по време на работа
Самото извиване на такава тръба представлява процес на придаване на извито-плавна конфигурация на елемента. Това може да се направи само под налягане, тъй като детайлът има висока якост. За да се намали необходимата за огъване сила на налягане, може да се използва нагряване на огъвания фрагмент.
Въпреки привидната простота на операцията, в резултат на огъването не винаги се получават елементи с желаната конфигурация. Доста често възникват проблеми. Към най-често срещаните усложнения спадат три.
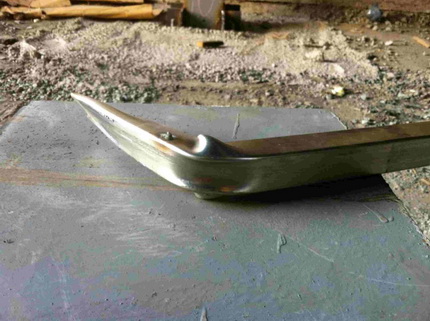
Първото се състои в това, че вътрешната страна на профила се сгъва на своеобразни гънки, които напомнят на гофри. При правилния вариант тя равномерно се свива.
Втората трудност – разкъсване на външната стена на профилната тръба. По време на огъването тя се разтяга. Понякога металът не издържа на силовото въздействие и се пука. Третият проблем е, че тръбата, променяйки формата си, може да загуби съосността на елементите.
Това означава, че нейните фрагменти в огънато състояние ще лежат в различни равнини. А това е недопустимо. Практиката показва, че всички трудности възникват поради грешен избор на метод на огъване.
За да се избере правилно, трябва да се вземат предвид пластичните възможности на профилната тръба. Те се определят от размерите и формата на сечението, както и от дебелината на стените на изделието. Въз основа на тези стойности може да се изчисли минимално възможният радиус на закръгляване. Опитите да се изпълни закръгляване с по-малък радиус категорично не се препоръчват.
За да се определи минималният радиус, ще ни е необходима височината на сечението. Тя се изчислява по следния начин. Измерва се височината на профила, от нея се изважда удвоената дебелина на стената на изделието.
Полученото число ще бъде търсената височина, нека я означим с h. За тръби с напречно сечение във форма на правоъгълник и квадрат важи следното правило. Ако височината на профила е над 20 мм, детайлът издържа огъване на участък, чиято минимална дължина е h×3,5.
Изделия с профил под 20 мм могат да се огъват на участък с дължина от h×2,5 и повече. Това правило важи за всички тръби. Дебелината на стената на детайла обаче също влияе на ограниченията при огъване.
Колкото по-тънка е, толкова по-голяма е вероятността за разкъсване или смачкване на детайла. Специалистите настоятелно не препоръчват да се опитвате да огъвате широки изделия, чиято дебелина на стените е по-малка от 2 мм. В този случай е оптимално да използвате заваръчен апарат.
Още един момент, който трябва да знаете. Тръбите от нисколегирани и въглеродни сплави са много еластични и след огъване могат като че ли да «пружинират», опитвайки се да възвърнат предишната си форма.
Това предполага допълнителна работа с изделието, тъй като ще трябва отново да го нагласяте по предварително изработен шаблон. Затова се препоръчва да разберете стойността на пластичния момент на съпротивление на дадената профилна тръба и да извършвате огъването, като вземете предвид този показател. Колкото е по-малък той, толкова по-малко детайлът ще «пружинира».
Особености на различните начини за огъване на профила
Съществуват два основни метода за огъване на профилна тръба: студен и горещ. Първият предполага, че процесът на огъване се извършва без предварително температурно въздействие върху детайла.
Докато вторият се провежда само с предварително загрята тръба. Трябва да признаем, че нагряването на детайла значително увеличава неговата пластичност и улеснява процеса на огъване.
Нормативни документи, строго регламентиращи използването на студения и горещия метод на огъване за профилни изделия, не съществуват. Такива има само за тръби с кръгло сечение. Съгласно тези норми горещото огъване се използва за детайли, чийто диаметър е 100 мм и повече. За правоъгълни и квадратни тръби важат малко по-различни правила.
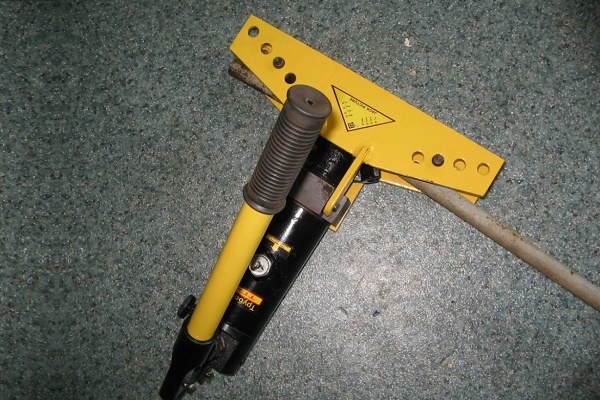
Ако предстои еднократна работа по огъване на тръба, можете да купите, но е по-добре да вземете под наем хидравличен огъвач за тръби с ръчно задвижване:
Водопроводчиците препоръчват да се огъват само по студен начин всички тръби с височина на профила по-малка от 10 мм. Изделията, чиято височина на профила е 40 мм и повече, се огъват по горещ метод.
Как да огъвате детайли с височина на профила от 10 до 40 мм, зависи от изпълнителя. За да не допуснете грешка, можете да направите пробно огъване. Като цяло, ако разполагате с огъвач за тръби, с негова помощ можете да огънете тръбата без никакво нагряване.
Ако нямате специален инструмент, струва си да направите пробно огъване на профилна тръба. За целта единият край на детайла се затяга здраво в менгеме. На другия край се поставя тръба с по-голям диаметър от този на огъваното изделие.
Полученото „рамо“ трябва да се издърпа силно, като огъвате изделието. Ако детайлът се огъва, можете да използвате студен метод на огъване. Ако не, се прилага огъване с предварително нагряване.
Тънкости на горещото огъване
Огъването на фрагмент от профилна тръба става след нагряването му. Желателно е операцията да се извърши наведнъж, тъй като повторното нагряване на метала е нежелателно. Изделието, охладено до светъл черешов цвят, може да се разкъса.
Затова този начин е идеален за извършване на единично ъглово огъване. За огъване на профила под заоблена арка трябва да се прилага с внимание, тъй като многократното нагряване в този случай е неизбежно.
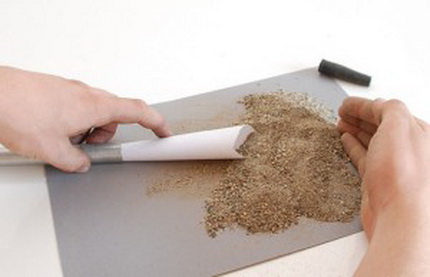
За да огънете правилно профилна тръба по горещ начин, трябва да използвате пълнител. Така ще предотвратите евентуално смачкване на детайла. Като пълнител обикновено се използва пясък.
Оптималният вариант е среднозърнест строителен пясък. Ако няма такъв, може да използвате пясък от детска пясъчница. За начало трябва да го почистите от ненужните примеси.
За целта пясъкът се пресява през сито с отвори с размер 2-2,5 мм. Така ще се отървете от едрите камъчета и отпадъците. Ако по време на огъването такова включване се окаже непосредствено до стената на тръбата, то ще образува релеф, който е напълно нежелан.
Прекалено фините песъчинки също не са необходими. По време на нагряване те могат да се слепят, което е нежелателно. Затова пясъкът ще трябва да се пресее още веднъж, този път през фино сито. Размерът на отворите му трябва да бъде около 0,7 мм. Прекалете пресетия пясък.
Пълнителят е готов. Сега можете да се заемете с детайла. За начало трябва да отгряете тръбата в участъка, където ще се извършва огъването. След това можете да пристъпите към изработването на запушалките.
Ще са необходими две еднакви по размер детайли, които ще затварят двата края на профилната тръба, за да не се изсипе намиращият се в нея пясък. Запушалките се изработват само от дърво, не може да се използва друг материал.
Нека да определим размерите и формата на детайлите. Те трябва да бъдат пирамиди, като дължината на всяка е десет пъти по-голяма от ширината на основата. Размерите на самата основа трябва почти два пъти да надвишават размерите на отвора, който ще се затваря с тази запушалка. Подготвените изделия трябва да се напаснат към тръбата.
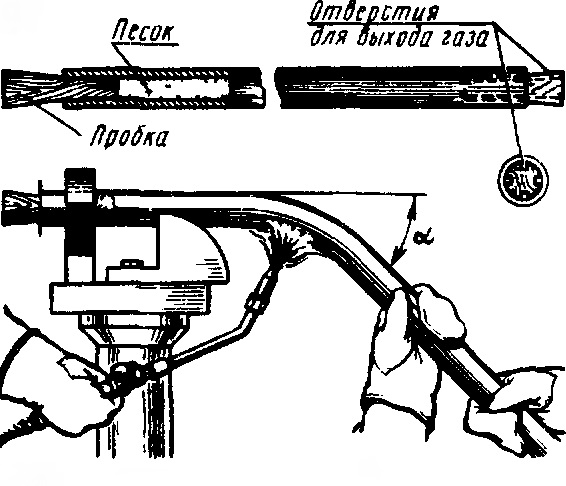
Ако всичко е нормално, от всяка страна на една от тапите правим надлъжен жлеб. През тези жлебове ще излиза от детайла натрупаният при нагряване газ. Може да се пристъпи към запълване на тръбата.
За целта се взема тапа без жлебове и се поставя на място. Обикновена фуния се вкарва в противоположния край на детайла. Ако тръбата е дълга, тя се разполага под ъгъл спрямо земята, ако е къса – перпендикулярно.
През фунията на малки порции се изсипва пясък. След всяка порция се взема гумен или дървен чук и се почуква добре детайла отдолу, като се помага на пясъка да се разпредели максимално равномерно и да се уплътни. След като при почукване по цялата дължина на тръбата се чуе глух звук, работата трябва да се прекрати. Това означава, че детайлът е напълно запълнен с пясък.
Запълненият с пясък детайл се затваря с втора тапа. Сега трябва с тебешир да се маркират границите на участъка, който ще бъде подложен на нагряване. Дължината му трябва да бъде равна най-малко на шест диаметъра на детайла.
Детайлът се закрепва здраво в скоба или в менгеме. Ако тръбата е заварена, трябва да се закрепи така, че шевът да се окаже отвън на огъвката. Ако е отвътре, детайлът може да се спука.
Сега трябва да се нагрее фрагментът на тръбата до червено-вишнев цвят. Това може да се направи с поялна лампа или с газова горелка за запояване. Важен момент. Целият участък трябва да се нагрява равномерно.
Не трябва да се допуска прегряване на отделни фрагменти. Ако това все пак се случи, трябва да се охладят такива участъци. Индикатор за достатъчно нагрята тръба ще бъде отскачащата от нея люспа.
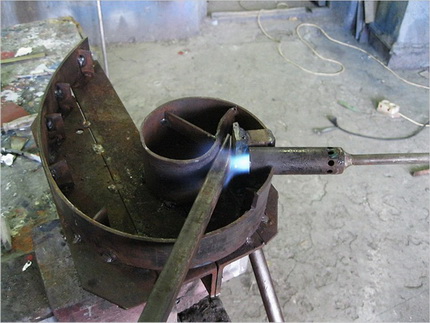
След като детайлът се нажежи, на неговия край се надява фрагмент от тръба с по-голямо сечение. Така че краят на детайла да не достига малко до бъдещото огъване. След което тръбата внимателно се огъва до нужната форма.
Това трябва да се направи на един път с плавно постъпателно движение във вертикална или хоризонтална равнина. Полученото огъване се проверява по шаблон.
Огънатата тръба трябва да изстине, след което трябва да се сравни отново с шаблона и да се провери правилността на придадената форма. Ако е така, тапите се избиват. Често това е трудно да се направи, тогава може просто да се изгорят дървените тапи и да се изсипе пясъкът.
За да се получи огъвката ясна, без гънки и спуквания, трябва максимално плътно да се набие пясък в тръбата и равномерно да се нагрее детайлът.
Особености на студеното огъване
Огъването на профил без нагряване може да се извърши по различни начини. Най-лесно това става с използване на специален инструмент, а именно профилоогъвачен стан. Той може да се купи или да се направи самостоятелно, което е доста сложно.
Обаче покупката на инструмента не се оправдава, ако е необходимо само да се огънат няколко детайла. Затова мнозина се интересуват как се извършва огъването на профилна тръба на ръка и дали това изобщо е възможно.
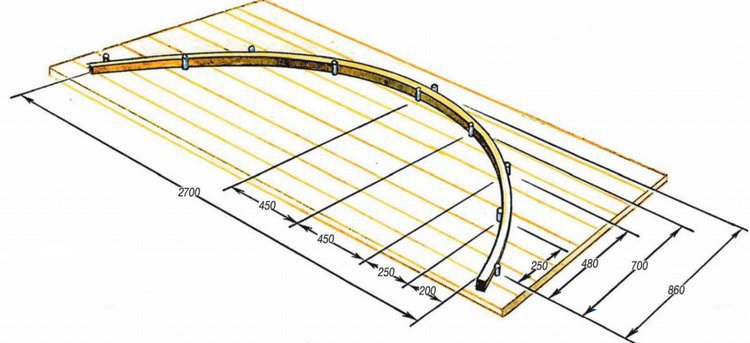
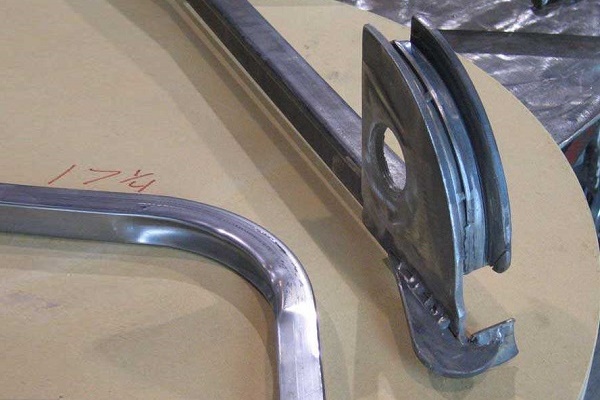
Такава операция е напълно възможна. За нейното извършване са необходими най-прости приспособления под формата на дорник или огъвачна плоча. Те лесно могат да се сглобят от налични материали. Преди огъването трябва да се определи пълнителят за тръбата.
Ако височината на нейния профил е по-малка от 10 мм, не е необходимо да се запълва детайлът, за изделия с по-голяма височина пълнителят е задължителен. Това може да бъде пясък, подготвен по описания по-горе начин, или пружина.
В последния случай се подбира детайл, изработен от стомана, с плътна навивка. Диаметърът му трябва да бъде такъв, че да влиза плътно в кухината на профилната тръба. Само така той ще може ефективно да предотврати твърде рязката промяна на сечението на тръбата в участъка на огъване.
За да може пружината да се извлече без проблем след приключване на работата, към нейния край преди монтажа се закрепва здраво парче тел.
Сега трябва да се определи типът на приспособлението за огъване. Това може да се направи, като се знае височината на профила на изделието. За тънка тръба с височина на профила по-малка от 10 мм се използва огъвачна плоча с щифтове, които изпълняват ролята на упори. Те се разполагат в съответствие с радиуса на огъване на детайла. Тръбата се поставя между упорите, като ѝ се придава необходимата форма.
Започват да поставят детайла от средата, така по-лесно се изпълнява операцията. След това постепенно се придвижват към краищата на изделието. Съществен недостатък на този начин на огъване е необходимостта от полагане на значителни усилия.
Освен това е доста трудно да се извърши огъване точно по шаблон, много вероятно е да има някои отклонения от зададената форма.
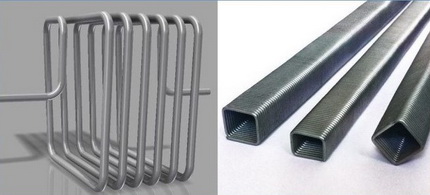
Тръби с височина на профила над 10, но по-малка от 25 мм, се огъват с помощта на специално оборудване, оборудвано с ролка. То действа по принципа на така наречения стан на Волнов.
Това става по следния начин. Детайлът се закрепва здраво в менгемето. Чрез ролката върху него се прилага значително усилие, което огъва елемента. Този начин позволява огъването да се извърши по-точно и качествено.
Но и в този случай ще трябва да се положат значителни физически усилия, за да се получи желаният резултат. Ако е необходимо да се получи детайл с голям радиус на огъване, например арка за рамкова конструкция, се използват плоскопаралелни плочи или оправка.
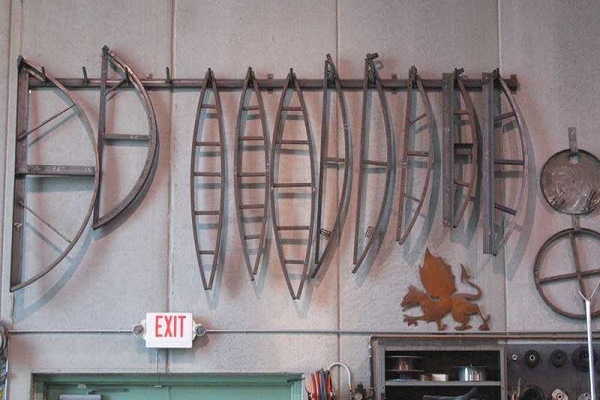
Приспособлението представлява неподвижен шаблон с кръгла форма, върху който се разполагат скоби, предназначени за фиксиране на детайла.
Профилната тръба се вкарва с усилие в канала, чийто размер точно съответства на профила на изделието. Фиксиращите скоби задържат фрагментите от детайла на място, докато целият елемент не бъде поставен в приспособлението. По този начин на тръбата се придава желаната форма.
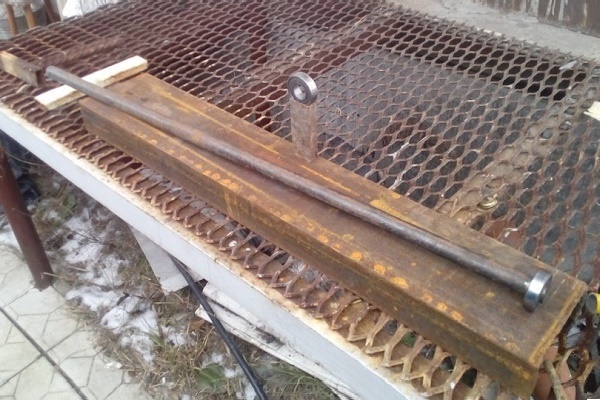
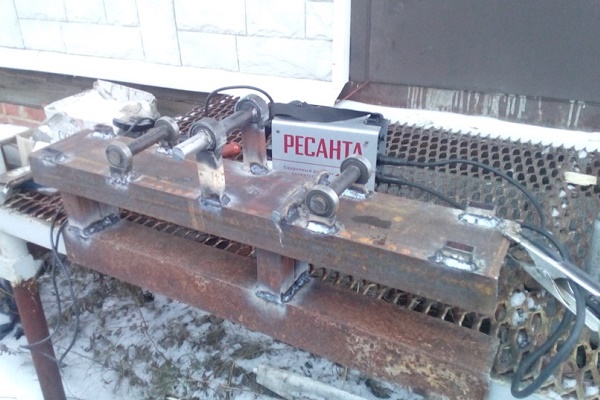
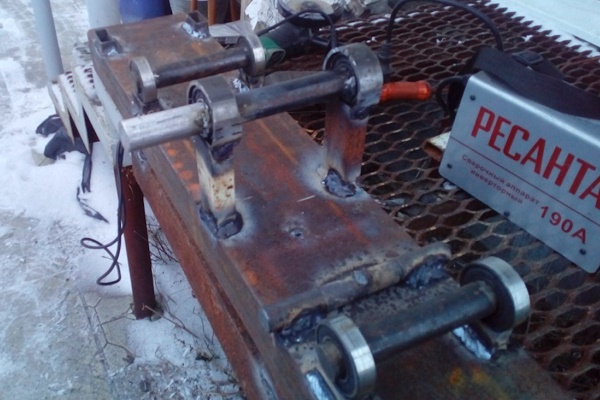
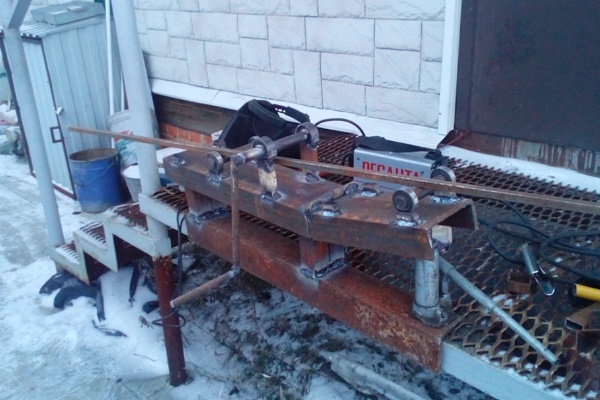
Ако владеете елементарни умения на електрозаварчик, то можете да направите прост станок за огъване на профилни тръби със собствените си ръце:
Препоръчваме също да разгледате статията, в която разказахме как да огъвате тръби от различни метали – повече подробности четете нататък.
Най-прости приспособления за студено огъване
Нека разгледаме как самостоятелно да изработите две много прости приспособления, които ще ви помогнат да огънете профилна тръба.
Оправка за профила
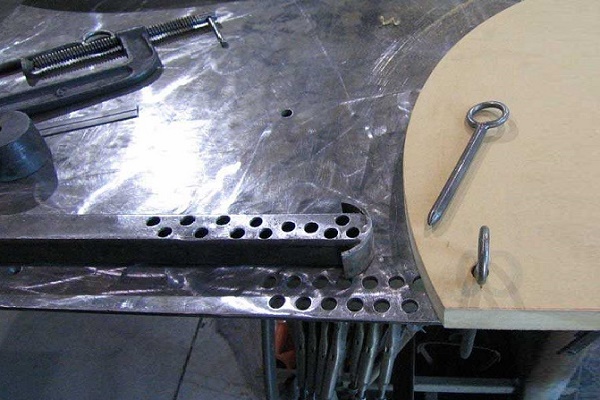
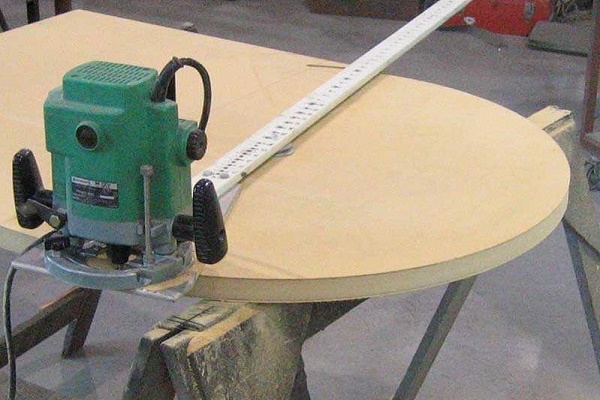
Основа за приспособлението ще бъде работната маса. Важно е не само работната зона, но и пространството около нея да бъдат свободни. За закрепване на оправката ще трябва да се направят няколко близко разположени отвора в единия край на плота на работната маса.
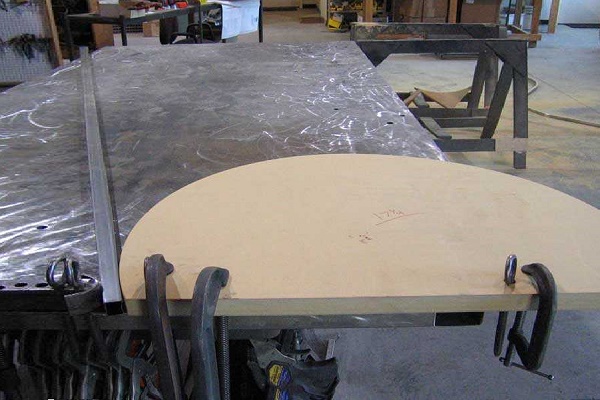
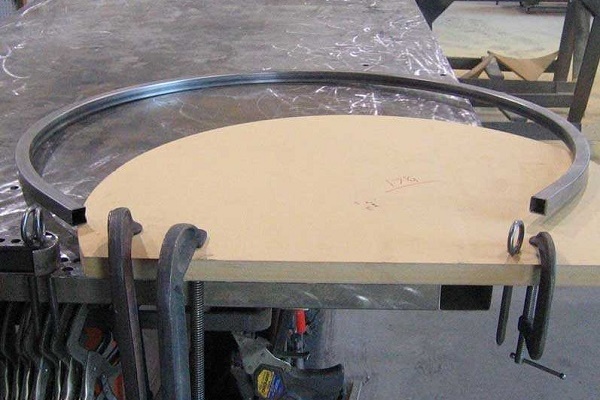
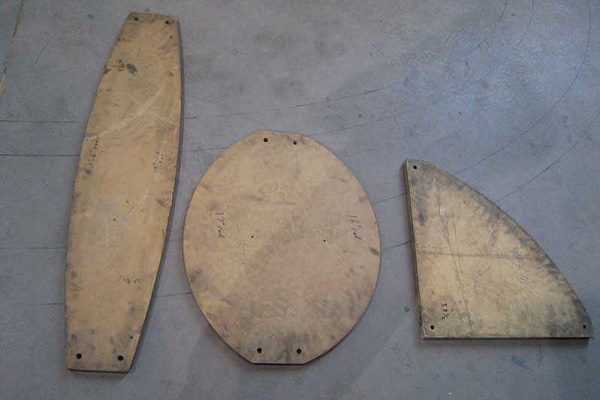
Самата оправка или шаблон се изработва от шперплат. Този вариант обаче е приемлив само ако се предвижда изработването на няколко детайла.
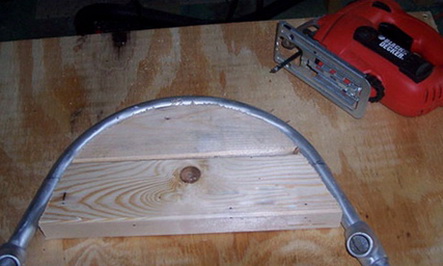
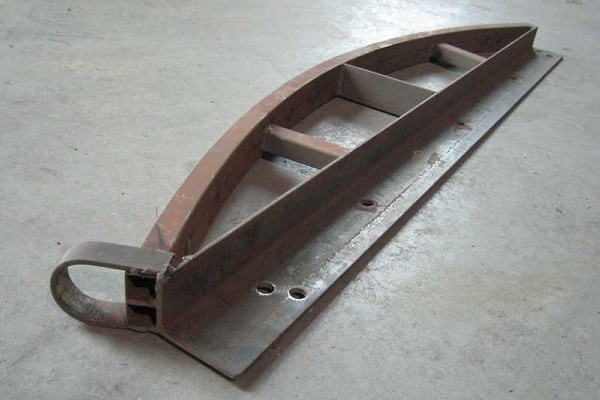
Ако обаче трябва да се огънат голям брой тръби по този шаблон, най-добре е оправката да се изработи от стоманен ъгълник. В някои случаи профилното изделие трябва да се огъне под различни ъгли.
За такава работа ще са необходими няколко шаблона, които трябва да се подготвят предварително. Преди началото на работа оправката здраво се прикрепва към основата с помощта на струбцини.
Към нейния край надеждно се фиксира тръбата, която ще се огъва. След това се извършва огъването. Операцията се изпълнява плавно, без резки движения. Усилието, приложено към тръбата, трябва да нараства постепенно. В процеса на огъване детайлът приема формата на оправката. За това ще е необходимо значително усилие.
Усъвършенствана огъваща плоча
Това е удобно многофункционално приспособление, което позволява да се извърши качествено огъване на профила. Устройството представлява здрава метална основна плоча, закрепена на пиедестал. Последният се фиксира на пода на работилницата чрез крепежни болтове.
Проста за изпълнение и достъпна на цена огъваща плоча с оправка може да се направи със собствени ръце:
Като вариант може да се разгледа аналогично приспособление, което се закрепва на работна маса. След работа огъващата плоча лесно се демонтира и прибира, или пък може да се използва като подложка за извършване на други ключарски операции.
За изработването на такова приспособление ще е необходима дебела пластина от метал. Тя се заварява на телескопична подложка. За упори под огъването върху основата-пластина се изработват два отвора.
В тях се поставят болтове-упори. На тях се надяват и фиксират наставки от различни радиуси, което позволява да се огъват тръбите така, както е необходимо. От листова дебела стомана се изрязва притискаща пластина.
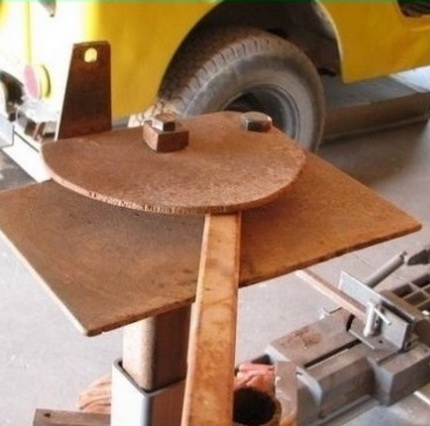
Използването ѝ е задължително, за да не бъде нарушена съосността на огъваната част, тъй като при огъване на профилна тръба без тръбоогъвач може случайно да се деформира в две различни посоки. Пластината се закрепва над наставките на болтовете-упори.
Същинският процес на огъване се състои в следното. Отрязък от тръба се фиксира в приспособлението, след което с усилие се дърпа за противоположния край. Частта трябва да започне да се огъва. Ако това не се случва поради недостатъчно усилие, може да се опита да се увеличи рамото, като се удължи частта с тръба с по-голям диаметър.
Изводи и полезно видео по темата
Огъваме тръбата с помощта на оправка от стоманени ъгълчета:
Как да направим лесно и бързо самоделен тръбоогъвач:
Най-простият начин за огъване на профилна тръба:
Начините за ръчно огъване на профилирани тръби са доста много. И всички те имат общ недостатък: изисква се много голямо усилие за тяхното огъване. Физически неподготвен майстор може и да не се справи с такава работа. Огъването на детайли с помощта на специализирани устройства е много по-лесно, по-точно и не изисква особени физически усилия.
Проблемът е, че стойността на такова оборудване е доста голяма. Затова да се купува уред само за да се извърши еднократна работа, безспорно е нерентабилно. Най-добрият вариант е наемането на специализирано оборудване, което ще позволи срещу малка сума да се получат профилни изделия, огънати точно по шаблон.
Ако имате необходимите умения, моля, споделете опит с нашите читатели. Формата за отзиви се намира под статията. Там също можете да зададете въпрос по темата на статията, а ние ще се постараем бързо да отговорим на него.
 Монтаж на тръби от ПНД със собствени ръце: инструкция за заваряване + как да огънете или изправите такива тръби
 Машина за огъване на профилна тръба: как да изградим машина за огъване на тръби със собствени ръце
 Как да направите стол от полипропиленови тръби със собствени ръце: поетапна инструкция за изработване
 Изработки от полипропиленови тръби със собствени ръце: варианти за дома
 Монтаж на металопластични тръби със собствени ръце: технология на свързване и примери за разпределение
 Монтаж на полипропиленови тръби със собствените си ръце: технология на работа с ПП тръбопровод
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
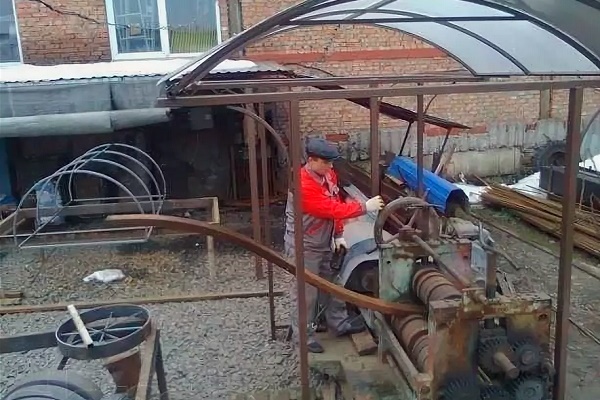
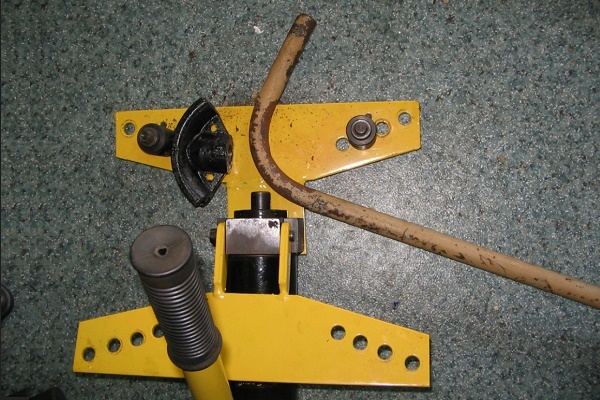
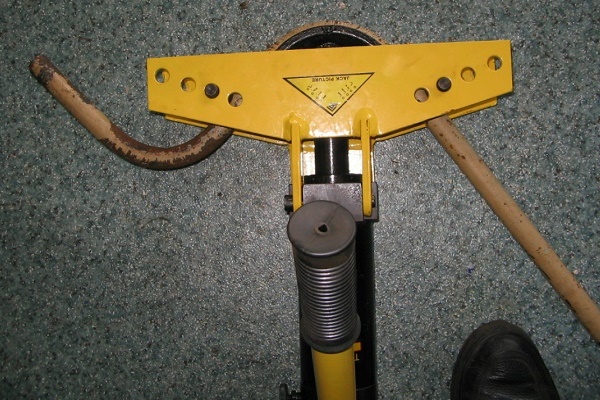
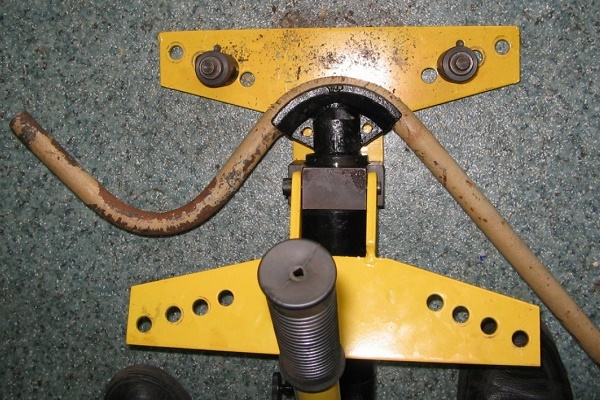
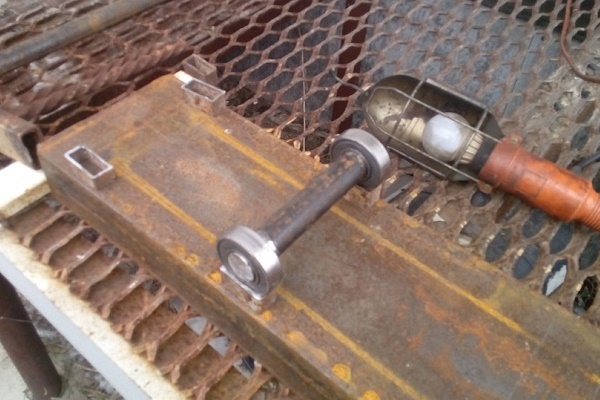
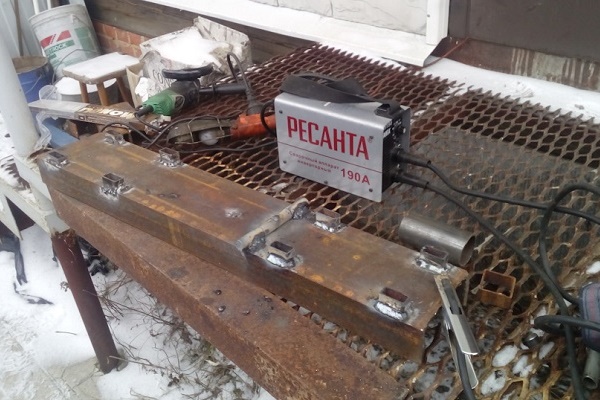
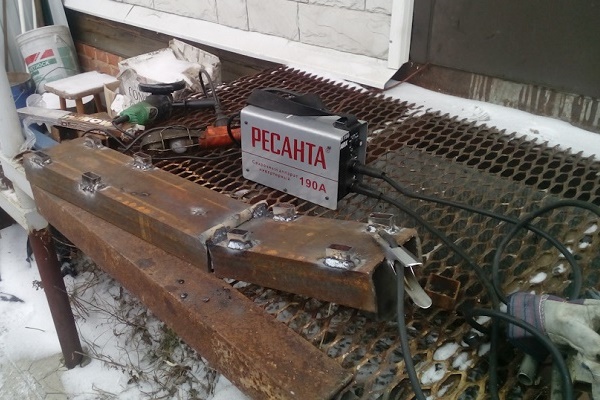
Опитах сам с помощта на нагряване да огъна две профилни тръби еднакво:
1) Те се получиха различни!
2) Вътрешната страна се нагъна (но имах късмет, че външната се разтегна добре и гладко).
3) Повече няма да се заема сам с това.
Странно е, че на търговските места никой не можа да ми каже къде да се обърна за тази работа. Поправях грешките си също сам, поносимо. Не е идеално, но се справих.