Машина за огъване на профилна тръба: как да изградим машина за огъване на тръби със собствени ръце

В домашното стопанство машината за огъване на профилна тръба не се използва толкова често, че да се купува скъпо оборудване от заводско производство.
При възникване на такава необходимост, една несложна огъвачка за тръби може да се направи частно, като предварително се определи кой вид от тази конструкция ще подхожда за изпълнение на поставената задача.
В тази статия подробно са разгледани разновидностите на машините за огъване на тръби, описани са принципите на тяхната работа и начините на изграждане.
Съдържание на статията:
Видове машини за огъване на профилна тръба
Съществуват много модификации на оборудването за промяна на конфигурацията на профилните тръби. Това е свързано с минималния радиус на огъване. Ако се пренебрегне този важен параметър, на мястото на огъване ще настъпи промяна на якостните характеристики на материала в лоша посока. Също така трябва да се знаят някои технологични тънкости на огъване на метални тръби и да се вземат предвид по време на работа.
При избора на конструкция се взимат предвид материалът на заготовката, диаметърът, дебелината на стените.
Класификация на огъващите машини по тип задвижване
В зависимост от типа на задвижването, машините, предназначени за огъване на всякакви тръби, биват ръчни, електромеханични и хидравлични.
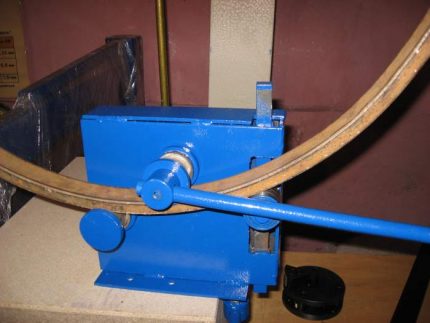
Ръчни. Това са изключително прости механизми, достъпни за самостоятелно изработване дори за човек, който не е посветен в тънкостите на работата с метал.
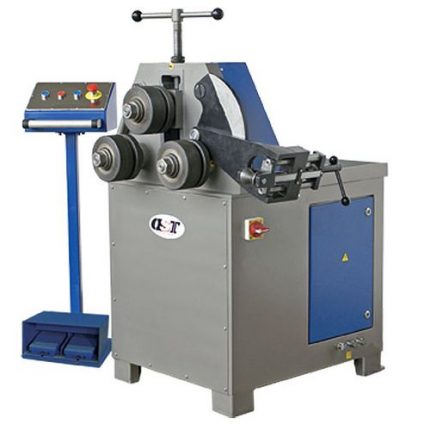
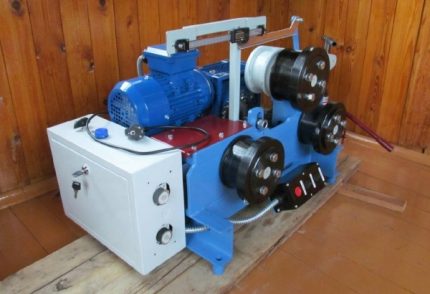
Електромеханични. Такава машина има задвижване под формата на електродвигател – стъпков или обикновен, свързан през долен редуктор. Последното решение осигурява висококачествено огъване благодарение на правилното разпределение на напреженията.
Устройството на механизма не е просто, за да се изработи, са необходими специални познания и поне малко професионализъм.
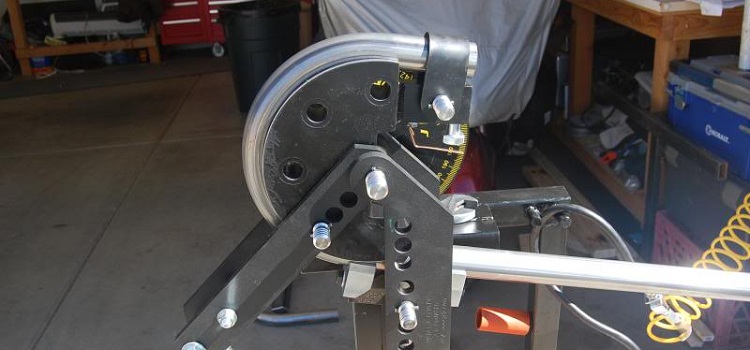
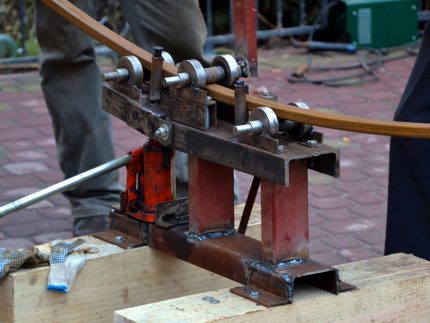
Хидравлични. Задвижването в този модел е ръчно. За разлика от простата ръчна конструкция, тук в схемата е включен хидроцилиндър, което значително намалява мускулните усилия, прилагани при огъване.
Валците дават възможност да се огъва профилна тръба във всяка необходима посока. Ръчният профилогиб с хидравлика при своето малко тегло може да огъне тръбен сортимент с ширина до 10 см.
Видове огъвачки за тръби по начин на монтаж
Съществува разделение на профилогибовете и в зависимост от начина на монтиране. Различават се оборудване стационарно, преносимо и носими. Стационарните машини могат да имат вид както на обикновена бетонна плоча с пръти, така и на солидно оборудване.
Компактните преносими тръбоогъвачи имат опорна стойка, а при носимия модел опора няма, тя се подбира всеки път по време на използване на оборудването.
Класификация на машините по метод на огъване
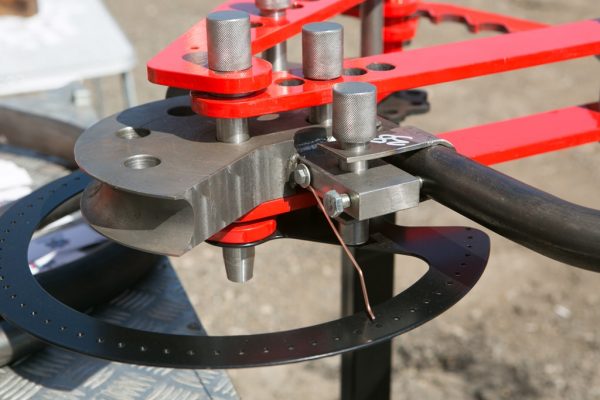
От начина на огъване ще зависи конструкцията на профилогиба и неговата производителност. Съществуват 3 основни метода за огъване. Първият — изстискване, когато геометрията на профилната тръба се променя с помощта на деформираща ролка, изпълняваща ролята на пуансон. Матрица в този случай липсва.
За изпълнението на операцията са необходими 2 здрави опори от противоположните страни на огъването, които изпълняват ролята на матрица. Като такива опори се използват въртящи се обувки или ролки.
Тъй като усилието нараства постепенно и постоянно има перпендикулярно направление спрямо тръбата, методът дава възможност да се получи добър краен резултат. Методът е приложим само за работи в малък обем.
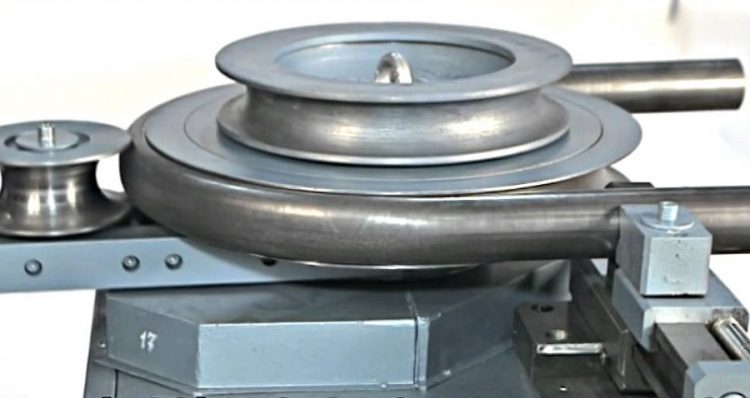
Вторият — пресоване. За получаване на огъването се използва принципът на слесарните менгемета — отрез от тръба се поставя между матрица и пуансон.
Профилите на последните за получаване на качествено огъване трябва точно да повтарят геометрията на детайла. А също така в изчислението е необходимо да се вземе предвид остатъчната деформация на метала. В домашни условия този метод е приложим, когато не се изисква голяма точност.
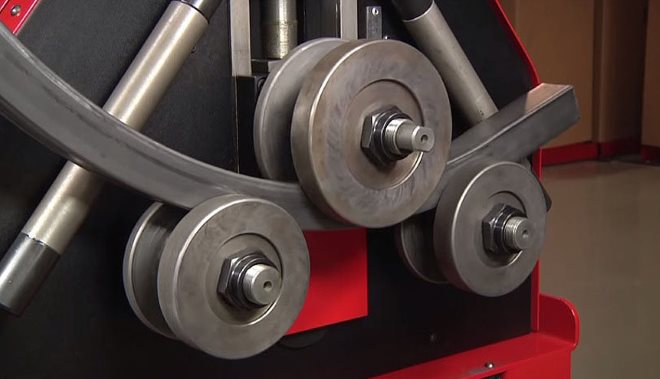
Третият — валцуване — е универсален метод, използван за огъване както на тънкостенни, така и на дебелостенни тръби. Огъвката се получава чрез протягане на детайла между ролките — една въртяща се и две опорни.
Освен гореспоменатите, огъването на тръби може също да се осъществява чрез следните методи:
Независимо от избраната конструкция, при самостоятелно изработване на машина за огъване на тръби, е необходимо да се вземат предвид препоръките на специалистите. Когато избирате материал за рамката, трябва да изхождате от факта, че дебелината на метала трябва да бъде не по-малка от 1/6 от ширината на профилната тръба.
Така че, ако предстои да се огъва тръба с правоъгълно сечение с параметри 50 х 25 мм, за да се избегне деформация на рамката по време на огъване, трябва да се вземе швелер или ъгълник с дебелина не по-малко от 10 мм. Опорната плоча и пуансонът с матрицата по дебелина трябва да бъдат 2 пъти по-големи.
Оптималният диаметър на ролките е минимум утроените размери на сечението. Рафтът на швелера и ъгълника, взети за изработване на рамката, трябва да бъде съответно 2 и 3 пъти по-голям от ширината на тръбата. Ако предстои работа по огъване на профилни тръби с правоъгълно сечение 50 х 25 мм, необходим е швелер 100 х 10 или ъгълник 150 х 10.
Изработваме хидравлична огъвачка за тръби
Нека разгледаме схемата на машина с хидравлично задвижване, където огъването става чрез пресоване на профилната тръба в центъра с пуансон, фиксиран на повдигащ се щок. В резултат на тесния контакт на детайла, опиращ се на две стационарни ролки, с подвижния пуансон, последният приема неговите очертания.
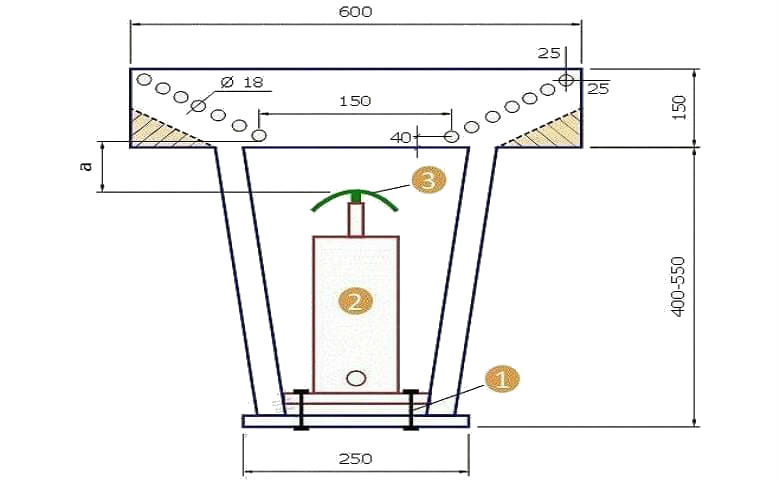
За маркиране на работната повърхност се прокарва вертикална ос и на посоченото на чертежа разстояние от ръба и оста се отбелязва мястото на долните отвори. След това се отбелязват точките на горните отвори, като се отстъпи необходимото разстояние от ръба. Свързват се с права линия центровете на тези отвори и се отмерват равни отсечки върху нея.
Осите на междинните отвори ще се намират на пресечната точка на направените маркировки с наклонената ос. Отворите на работната повърхност са необходими за възможността за регулиране на радиуса на огъване на профилния детайл. Тъй като работната повърхност се състои от две огледално разположени части, втората се маркира по същия начин.
Височината на машината се определя от параметрите на крика и разстоянието, обозначено на чертежа със символа «а». За да се огъне профилна тръба с ширина 15 мм, този промеждутък в неработно състояние на крика трябва да бъде приблизително 20 мм.
В тази конструкция усилието, предавано от пуансона, е концентрирано в горната му част. В резултат на такова въздействие външният радиус на тръбата се подлага на разтягане, което може да доведе до изтъняване на стената, а в отделни случаи и до скъсване. Затова за деформация на тънкостенни детайли тази машина не се препоръчва да се използва.
Валцова огъвачка за тръби със собствени ръце
На такова оборудване детайлът придобива зададена форма чрез прокатка. В условията на домашна работилница е по-лесно да се изработи 3-ролкова конструкция с ръчно задвижване. Ще разгледаме два варианта на подобни машини.
Вариант на машина с въртяща се платформа
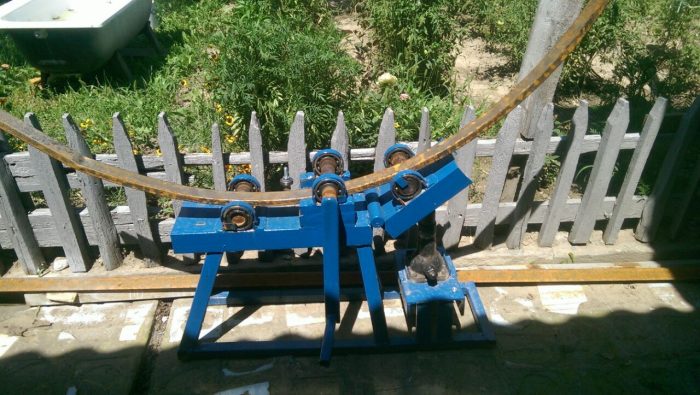
Принципът на устройството на такава машина за огъване на тръби с напречно сечение, различно от кръгло, е следният:
- Основната стойка е свързана чрез шарнирна връзка с въртящата се платформа, която задава ъгъла на огъване.
- Платформата се задвижва от крик, който се опира в нея с работния си щок.
- Изтеглянето на профила се осъществява чрез въртене на ръкохватката, намираща се на междинния вал.
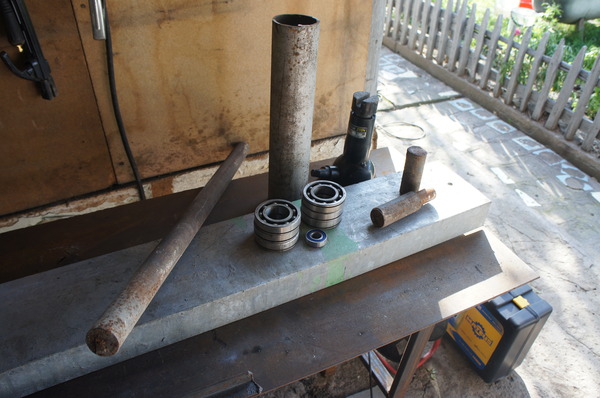
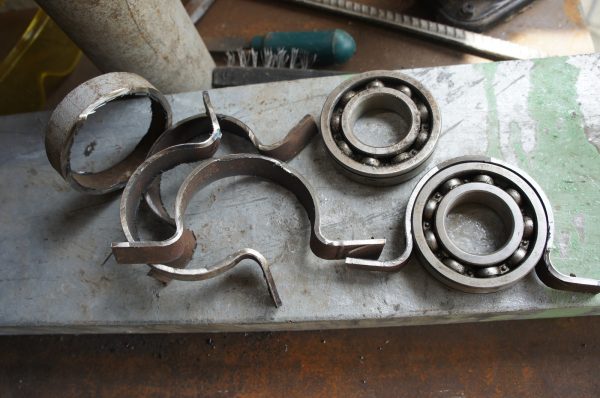
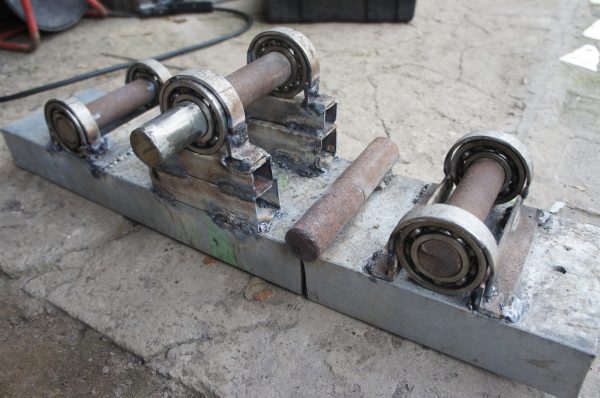
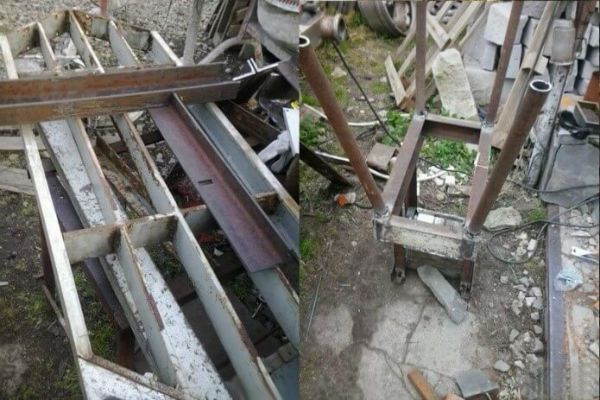
За изработката на основата на машината и стойките ще е необходим швелер с височина на стената от 150 до 200 мм в количество около 3 м. Като обойми за лагерите и основи на валовете ще подхожда стоманена тръба с вътрешен диаметър, равен на външния диаметър на лагерите, която се разделя на 6 къси отсечки.
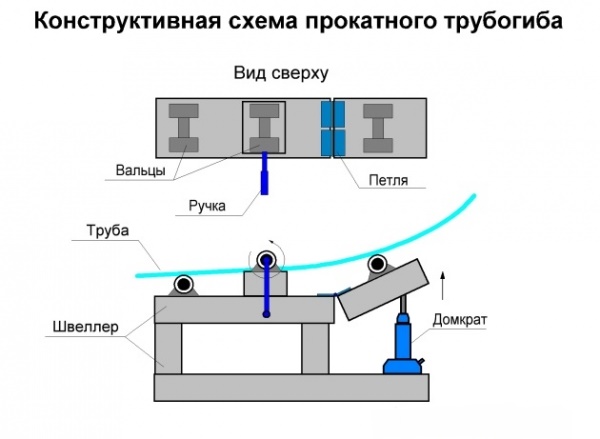
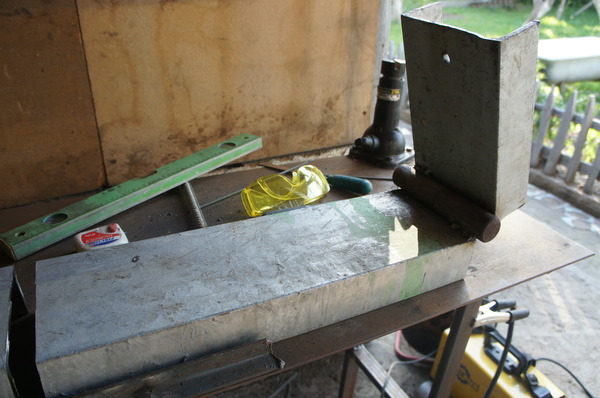
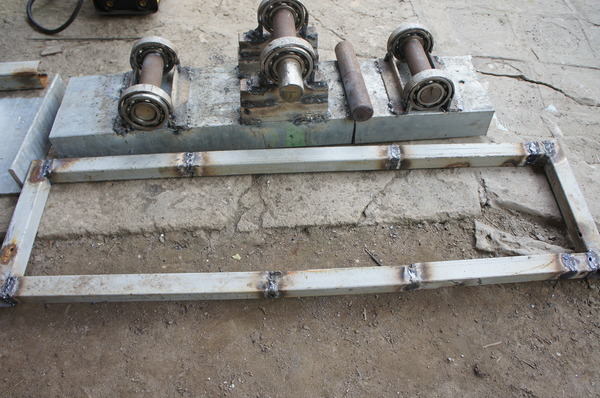
От швелер се изработва основа и две платформи. Като се отстъпи от едната страна около 0,5 м, се заварява вертикална стойка от същия швелер. За целта два отреза се сдвояват, за да бъде стойката здрава.
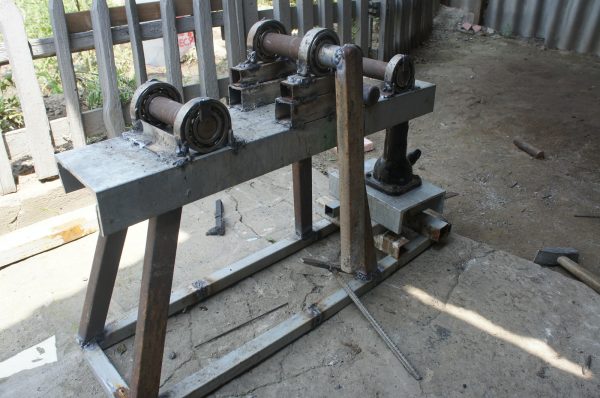
Спазвайки стриктно хоризонталността, се монтира стационарна платформа, а към нея се заварява задната стойка. След това се взема парче профилна тръба и се нарастват ограничители с височина не по-малка от дебелината на профилната тръба, чиято деформация се предвижда да се извършва на изработвания стан.
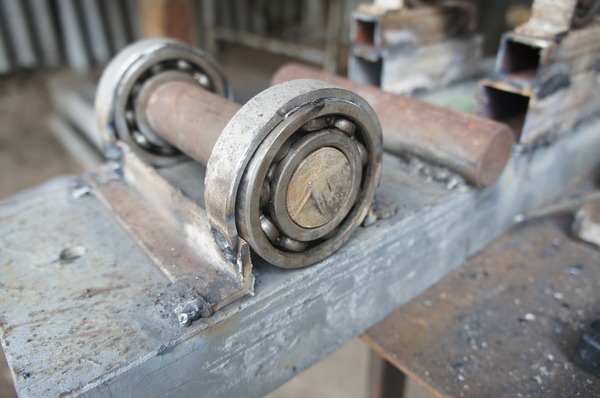
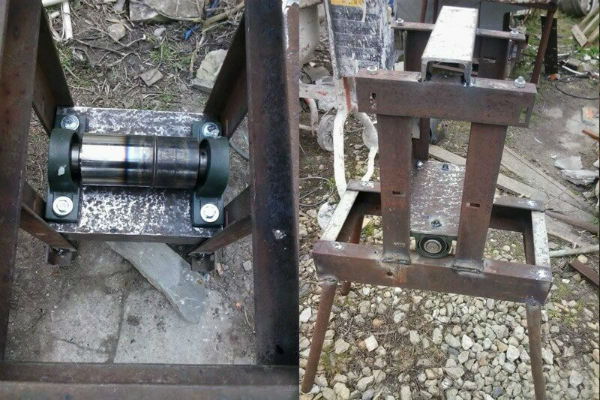
Направляващата платформа се свързва с основната рамка посредством вратички панти. Върху нарастналите ограничители и краищата на двете платформи чрез заваряване се монтират лагери и конструкцията се усилва с ъгълчета. Валовете се вкарват в лагерите, а към средния се закрепва ръчка.
Под ръба на направляващата платформа се монтира крик и се закрепва към основата чрез болтова връзка.
Сглобяването на огъвачката за тръби с въртяща се платформа се извършва в следната последователност:
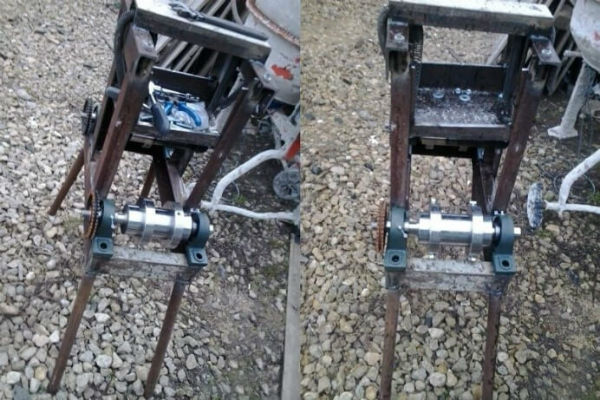
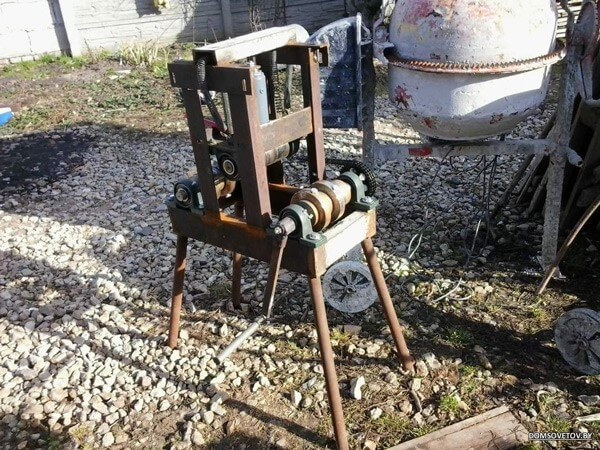
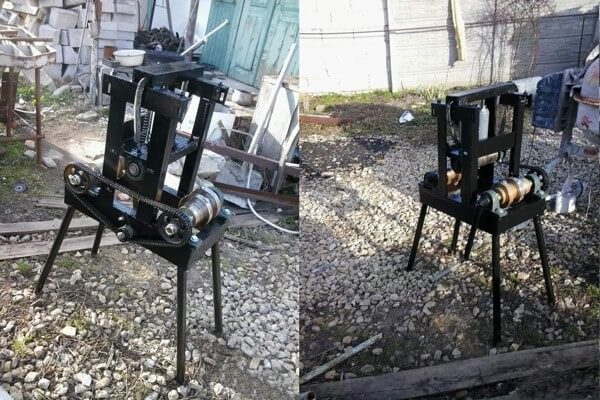
Валцова машина с три ролки
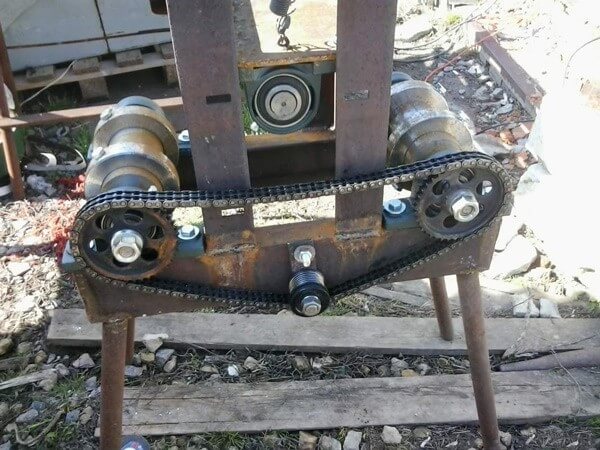
На тази машина се поставя тръбата върху ролките, разположени отстрани. Горната подвижна ролка се спуска върху изделието отгоре и по този начин го фиксира. След това се върти ръчката и чрез верига се предава движение на валовете. Тръбата се протяга и променя своята геометрия.
Постепенно, като се усилва натискът чрез завиване на притискателния болт и се протяга заготовката, се постига огъване на тръбата под необходимия ъгъл.
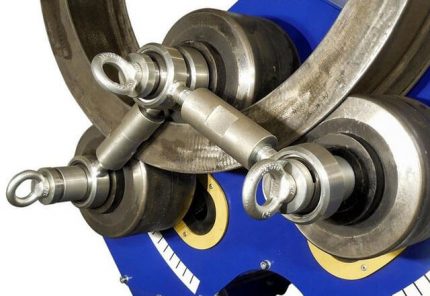
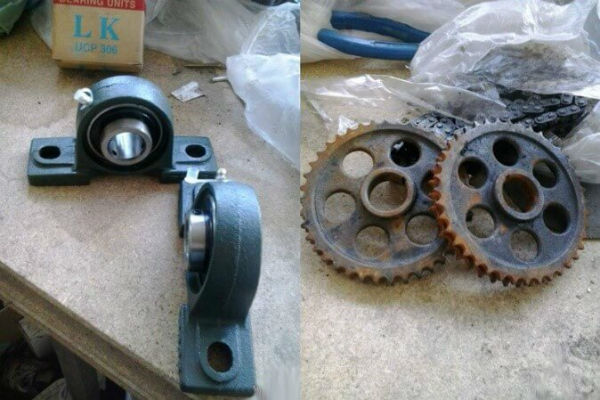
За да се изработи машина, работеща по тази схема, е необходимо да се подготвят рафт и профилен метален валцуван материал за рамката, валове, 4 здрави пружини, верига, лагери, крепежни елементи, други части. За закрепване на лагерите ще са необходими 3 вала с параметри, съответстващи на зъбни колела и лагери.
Два вала са предназначени за странично разполагане, а третият (притискащият) – за окачване на пружини. Тези елементи най-вероятно ще трябва да се поръчат в работилница, а останалото може да се направи самостоятелно.
В състава на притискащия вал влизат лагери, зъбни колела и пръстени. В пръстените се нарязва резба за затягащите болтове и се правят канали. В рафтовете от U-образен профил се изработват монтажни места за притискащия вал. На заключителния етап се сглобява конструкцията, започвайки с монтирането на рамката.
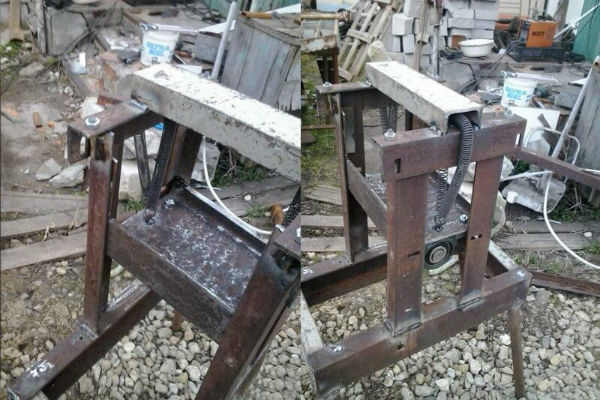
След това притискащият вал на пружини, присъединен към рафта чрез шпонково съединение, се окачва. Опорните валове се монтират отстрани и между тях се опъва верига, като се използва магнитен ъгълник като държач.
На един от тях се закрепва ръкохватка с въртяща се тръба, след което се извършват работи по монтаж на крик. Той се присъединява към платформата с болтове и заваряване.
При монтажа на окачения вал се спазва определена последователност: първо той се монтира на рафта, към него се заваряват гайки за пружините, обръща се платформата и се свързва с пружините. Трябва да се има предвид, че с увеличаване на разстоянието между ролките, усилията, необходими за огъване, намаляват.
За сглобяване на тръбоогъваща машина от валцуван тип ще са необходими:
На нашия сайт има още няколко статии, където подробно са описани варианти на домашно направени устройства за огъване на профилни тръби, препоръчваме да се запознаете:
- Как да построите огъвач за профилна тръба със собствените си ръце: преглед на най-добрите самоделки
- Как да направите огъвач за тръби със собствените си ръце: примери за най-добрите самоделки
Как да огънем профилна тръба по прост начин?
Най-примитивното приспособление за промяна на очертанията на профилна тръба е използването на дървен шаблон. Може да се приложи при огъване на тънкостенни тръби от стомана или алуминий. За изработката на такъв импровизиран стан се вземат дъски, закрепват се помежду си по какъвто и да е начин и се изрязва шаблон.
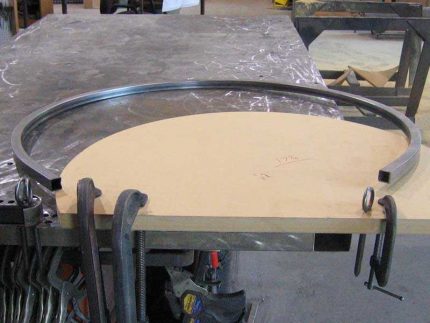
На мястото на допир с тръбата дебелината на шаблона трябва да бъде по-голяма от височината на сечението на профилната тръба с няколко сантиметра. Краят на шаблона се прави с наклон, иначе тръбата може да се изплъзне.
Конструкцията се снабдява с опора и се закрепя към някаква устойчива основа. Тръбата се поставя между равнината на шаблона и опората и започват да огъват материала, започвайки от края на тръбата. Ако започне процесът на огъване от центъра, тънкостенната тръба може да се сплеска.
В тръбата може да се вкара метален прът с диаметър, равен на проходното сечение на тръбата, или може просто да се вземе парче тръба и да се наниже на края на детайла. Във всеки случай така ще бъде по-удобно.
По-подробно за това как да огънете профилна тръба без специално оборудване, прочетете в този материал.
По същия принцип се изработват по-мощни станове. В този случай усилието се създава с помощта на лебедка, а тръбата се закрепва по-здраво, за да не се откъсне.
Изводи и полезно видео по темата
Основни правила за изработка на стан за обработка на профилни тръби:
Тръбоогъващ стан, близък по конструкция до заводския:
От всички варианти на профилоогъващи станове следва да се избере конструкция, която най-добре отговаря на целта на използването ѝ. Понякога е достатъчен най-простият механизъм, за да се осигури необходимото количество огънат профил без особени финансови разходи.
Имате ли личен опит в изграждането на стан за огъване на тръби? Може би можете да споделите полезна информация по темата на статията и да публикувате снимка на направеното устройство? Моля, оставяйте коментари, споделяйте опит, задавайте въпроси в разположения по-долу блок.
 Как да огънете профилна тръба със собствените си ръце без специални приспособления
 Монтаж на тръби от ПНД със собствени ръце: инструкция за заваряване + как да огънете или изправите такива тръби
 Изработки от полипропиленови тръби със собствени ръце: варианти за дома
 Как да направите стол от полипропиленови тръби със собствени ръце: поетапна инструкция за изработване
 Монтаж на медни тръби със собствени ръце: технология за инсталиране на меден тръбопровод
 Технология на заваряване на полипропиленови тръби със собствени ръце: преглед на методите и нюансите
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания