Технология на заваряване на полипропиленови тръби със собствени ръце: преглед на методите и нюансите

Искате ли да ремонтирате или замените комуникациите, изпълнени от полимерни тръби? Съгласете се, че е съвсем добре да спестите от извикването на майстор, като изпълните сглобяването на новия тръбопровод самостоятелно. Но вие не знаете как можете да свържете отделните елементи на системата помежду си и какво ще е необходимо за това.
В представената от нас статия подробно е описана технологията на заваряване на полипропиленови тръби – със собствени ръце да ги свърже може всеки начинаещ водопроводчик. Ние ще разкажем какво трябва да се има предвид, как да се използва поялникът за съединяване на пластмасови елементи. Ще подскажем в кои случаи се прилагат други методи.
В помощ на начинаещия майстор сме подбрали подробни видеоклипове, демонстриращи поетапния процес на изпълнение на заваряването на полипропилен, и фото-илюстрации.
Съдържание на статията:
- Тръби и спомагателни елементи за сглобяване
- Начини за свързване на полимерни тръби
- Инструменти за свързване
- Основни етапи на технологията на заваряване
- Кратко фото-ръководство за заваряване на ПП тръби
- Типични грешки при монтажа
- Сглобяване на елементи без прилагане на заваряване
- Изводи и полезно видео по темата
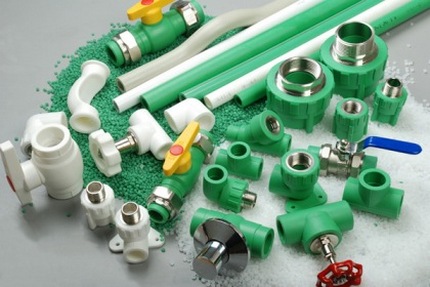
Тръби и спомагателни елементи за сглобяване
Едно от неоспоримите предимства на полимерните тръби е простотата на сглобяване.
Монтажът на елементите може да се извършва практически навсякъде: да се прокарват открито по стените или да се разполагат скрито под пода.
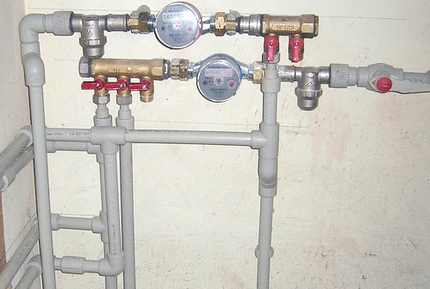
Полимерните тръби се произвеждат с диаметри от 20 до 110 мм. За битови цели най-често се използват изделия с размер 20/25/32/40 мм. Областта на приложение определя показателят на номиналното налягане на материала.
В маркировъчния надпис той се обозначава с буквите «PN»:
- PN 10 – избира се за обустройване на студено водоснабдяване.
- PN 16 – използва се за студена вода, но с по-високо налягане, както и при обустройване на системата «топъл под».
- PN 20 – изделия, чийто единствен ограничител е температурният режим на транспортираните през тях течности. Той не трябва да надвишава отметката от 75 °C.
- PN 25 – универсални изделия, прилагани за обустройване както на «студени», така и на «горещи» системи, чиято температура достига отметката от 90 °C.
В продажба могат да се срещнат полимерни изделия, оборудвани с допълнителна армировка.
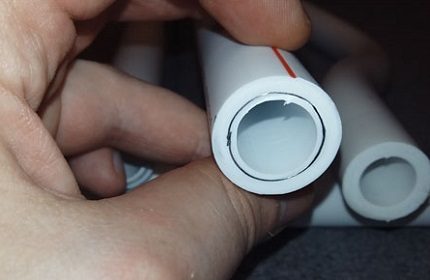
Основната особеност на полимерните тръби е невъзможността за тяхното огъване.
Поради това всички промени в траекторията на полаганата магистрала се осъществяват само от прави участъци, свързани помежду си с помощта на спомагателни фитинги:
- кръстовини – за отклоняване на основния поток;
- тройници – умножители на потоци;
- муфи – за свързване на тръби на прав участък;
- отводи – за промени на посоката на тръбопровода.
Фитингите могат да бъдат оборудвани с втопена метална резба, която дава възможност да се свърже полимерният тръбопровод с метални елементи.
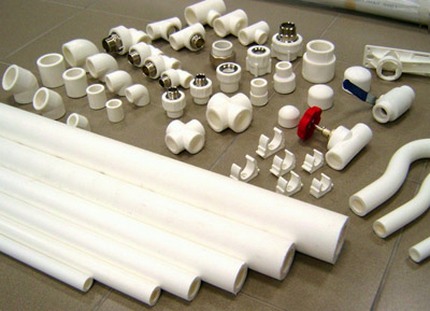
При избора на спомагателни елементи трябва да се вземат за основа два параметъра: вътрешното сечение на изделията и дебелината на стените им. Тези параметри трябва да съответстват на техническите характеристики на използваните полипропиленови тръби.
Начини за свързване на полимерни тръби
При съединяване на тръби, изработени от полимерни материали, в зависимост от условията на монтаж се прилага един от двата начина:
- Заваряване – предполага загряване и съединяване на разтопените краища на елементите.
- Без заваряване – предполага свързване на тръби посредством компресионни фитинги или чрез реализация на така нареченото „студено“ заваряване.
Вторият начин на монтаж е удобен в това отношение, че за неговата реализация не е необходимо да се използва специално оборудване. Всички работи могат да се извършат с използването на прост инструмент – обтегателен ключ.
Полипропиленовата тръба с дебелина на стената над 4 мм и диаметър над 50 мм се свързва по метода на челно заваряване:
Инструменти за свързване
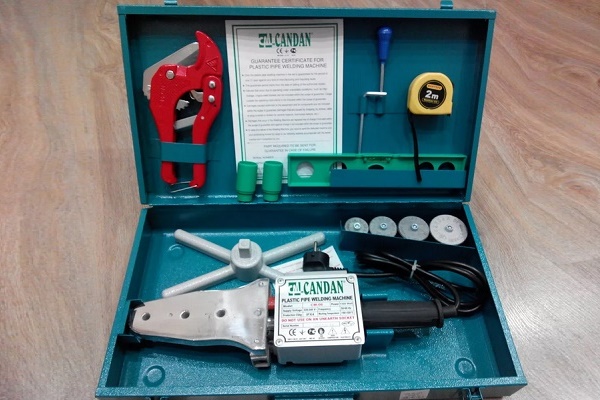
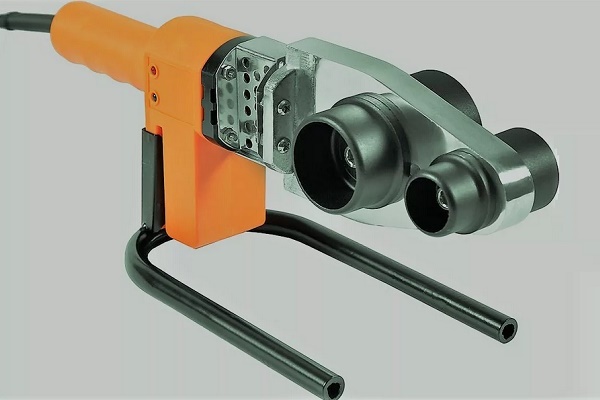
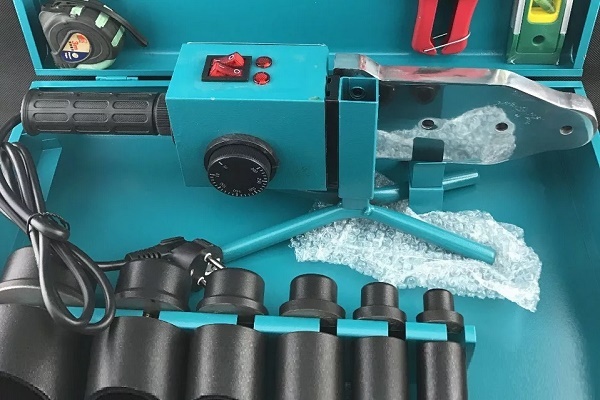
Основният инструмент, използван за съединяване на пластмасови тръби, е утюгът за заварка. Това е своеобразен поялник, работещ от мрежа 220V. Принципът на работа на устройството е доста прост. Ролята на нагревателния елемент на утюга се изпълнява от заваръчен ТЕН, поставен в метален кожух.
Той загрява до зададена температура плочата, която нагрява дюзите. За поддържане на оптималната температура на дюзите отговаря терморегулаторът. На запояването и типичните грешки, допускани при съединяване на полипропиленови тръби, е посветена следващата статия, с която препоръчваме да се запознаете.
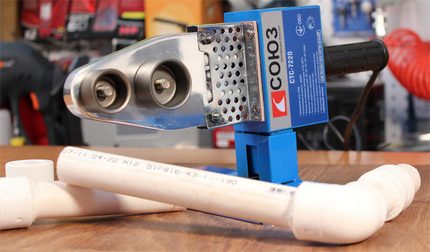
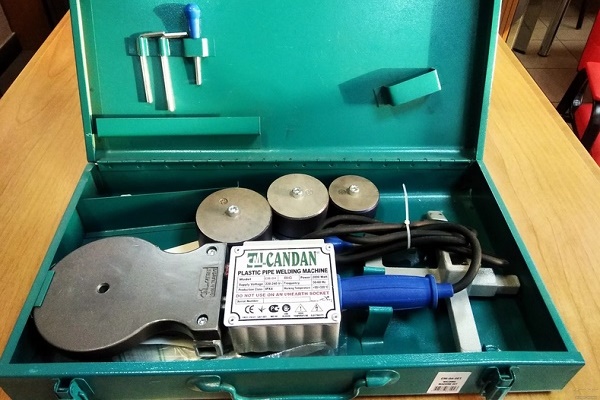
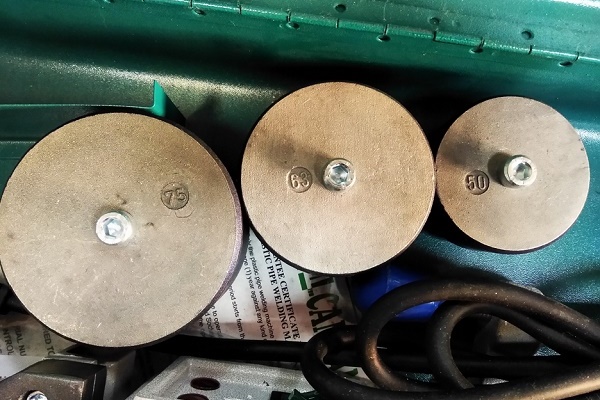
В комплекта към утюга влизат нагревателни дюзи със стандартни размери. Нагрявайки се до определена температура, те омекотяват полипропилена до вискозитет, който осигурява херметично съединение на елементите.
Дюзите се подбират в зависимост от диаметъра на използваните тръби:
- 20-ти размер – за тръби с диаметър половин инч;
- 25-ти – за тръби с диаметър 0,75 инча;
- 40-ти – за елементи с напречно сечение 1,25 инча.
Тъй като цената на такъв заваръчен апарат е доста висока, а използването му не е толкова често, няма смисъл да се закупува оборудването. По-добре е инструментът да се вземе за ден-два под наем.
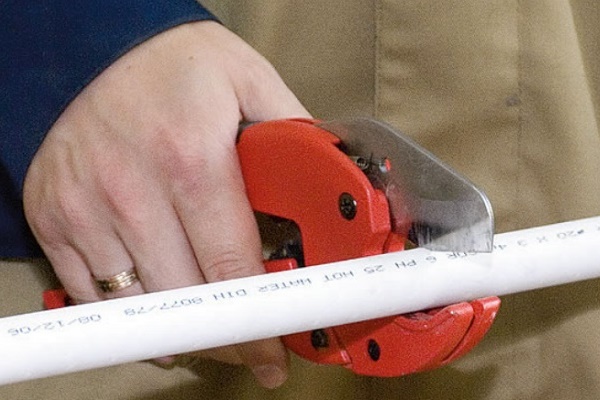
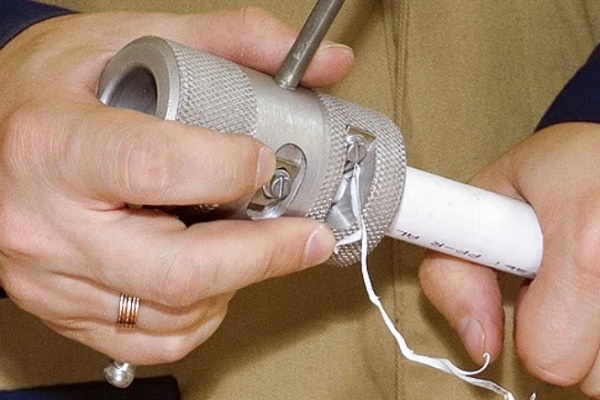
За висококачествено рязане и подготовка на заваряваните участъци е най-добре да се използва специално предназначен за това инструмент – тръборез. С негова помощ може да се получи равен, гладък и красив срез.
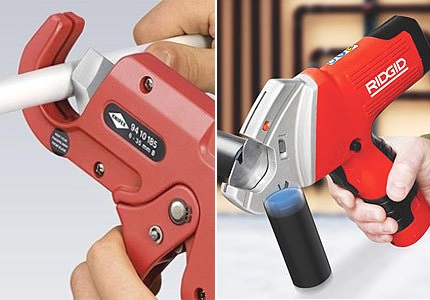
При липса на тръборез, работата може да се извърши с ъглошлайф (болгарка) или ножовка за метал. Единственото е, че на мястото на среза след такива инструменти остават реси. Но няма да е трудно да се премахнат, почиствайки с ивица шкурка.
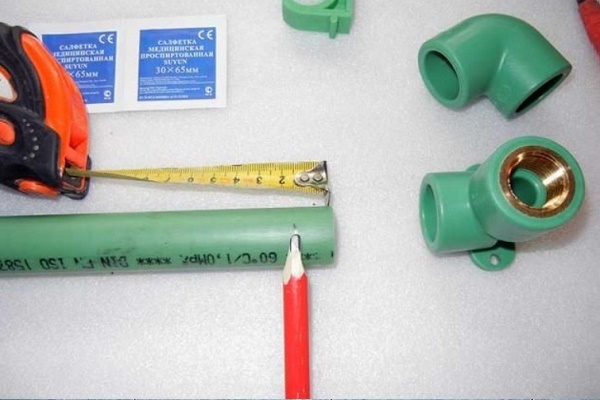
Освен основните инструменти, за извършване на работите ще са необходими също:
- ъгълник;
- строителна ролетка;
- прост молив или маркер.
Ако планирате да съединявате тръби чрез метод на „студено“ заваряване, е необходимо предварително да закупите термоактивно лепило, изработено на основата на полиестерна или епоксидна смола, или неговия термопластичен аналог, произведен на основата на каучук.
Основни етапи на технологията на заваряване
Основните условия за успешен монтаж на водопроводна или отоплителна система от полимери са внимателното изчисление на необходимия материал и правилно извършеното заваряване на елементите.
Етап #1 — изчисляване на материала и комплектуващите части
За да си улесните работата, минимизирайки по този начин грешките при монтажа, първоначално е необходимо да начертаете схема на бъдещата система, като посочите на нея броя на завоите и разклоненията. При изчисляване на количеството тръби към всяка дължина на отсечката трябва да добавите по 25-40 мм, изразходвани за заваряване.
Ако все още не ви се е налагало да заварявате полипропиленови тръби, опитните специалисти препоръчват дори да закупите няколко отсечки тръби за предварителна тренировка. Такива разходи и по цена ще излязат евтино и ще ви позволят да избегнете груби грешки при монтажа на системата.
Особеност на полипропиленовите тръби е нарастването на коефициента на линейно разширение под действието на високи температури.
Като резултат: при нагряване или нарастване на налягането вътре в системата тръбите се удължават и с течение на времето започват да провисват. За да се предотврати това явление, при полагане на участъци с дължина над 4-5 метра ще е необходимо също така да се използват компенсатори.
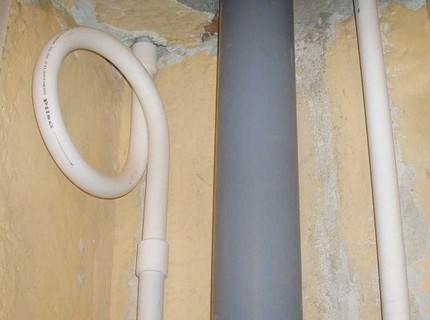
Компенсаторите се инсталират както на хоризонтални, така и на вертикални участъци, като се монтират между две неподвижни опори. При необходимост могат да се закупят и компенсатори с особена модификация, които могат да отстраняват линейното разширение на ъгловите завои на тръбопровода.
Ще разберем как правилно да заваряваме полипропиленови тръби, за да няма течове на местата на съединенията.
Етап #2 — заваряване на елементите на тръбопровода
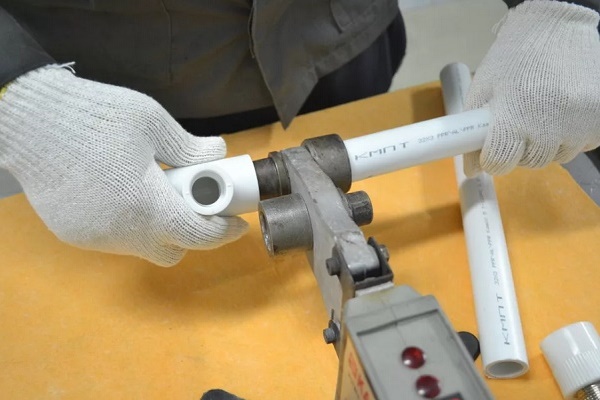
Накратко същността на технологията на заваряване на полипропиленови тръби се състои в това, че под действието на висока температура краищата на съединяваните елементи се нагряват и чрез плътно притискане един към друг се съединяват.
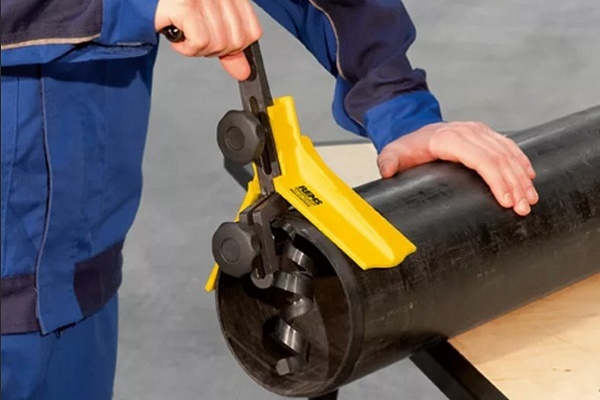
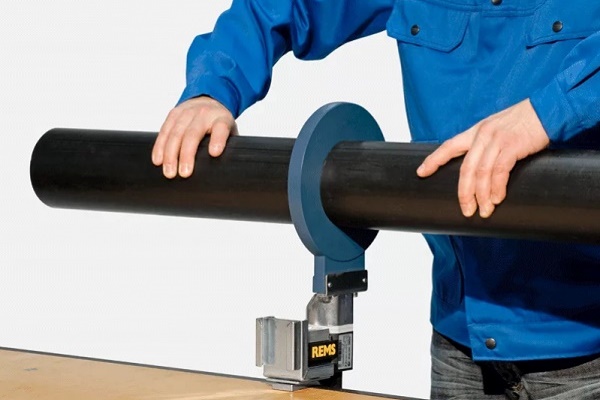
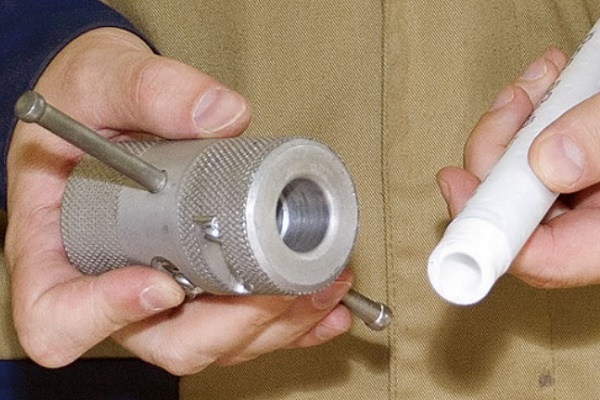
Преди началото на работата отрязаните на указаната дължина парчета тръби се освобождават от неравности и заусеници. Ако в тръбата е предвидена прослойка от вътрешно или външно фолиране, тя трябва предварително да се почисти с торцевател, оборудван с добре наточени и регулирани ножове.
При извършване на почистване с използване на торцевателя, тръбата трябва да се вкара в инструмента до упор.
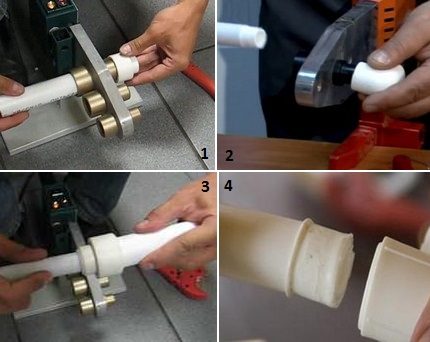
Работата по заваряване на пластмасови тръби със собствени ръце се извършва в следната последователност:
- Подключават поялник за ПП тръби към електрозахранването, за да загреят оборудването до оптималната температура от 260-270 °C.
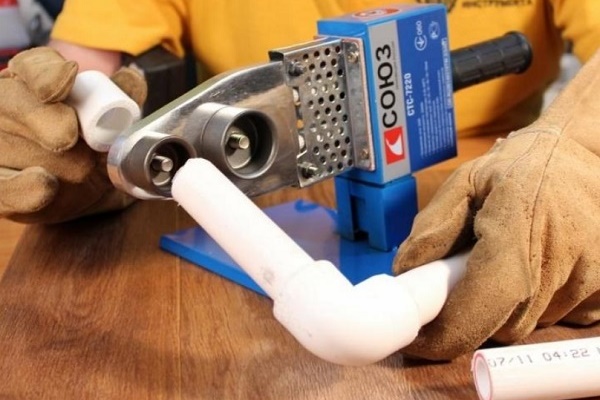
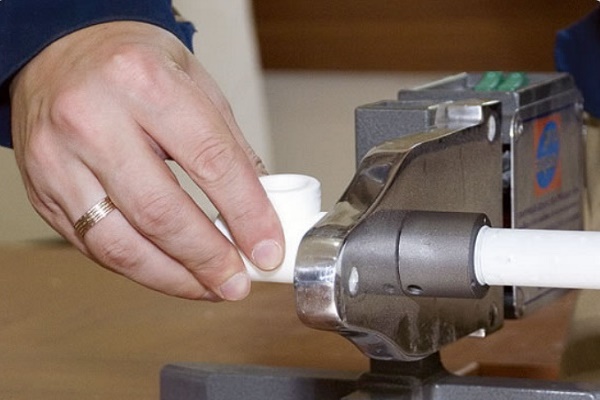
- Подлежащите на съединяване отрязъци от тръби се надяват едновременно на накрайниците, осигурявайки максимално равномерно влизане. Тази работа трябва да се извършва бързо и уверено.
- След като изчакат указаното в инструкцията време, докато фитингите и краищата на тръбите се разтопят, изваждат елементите от нагревателните накрайници.
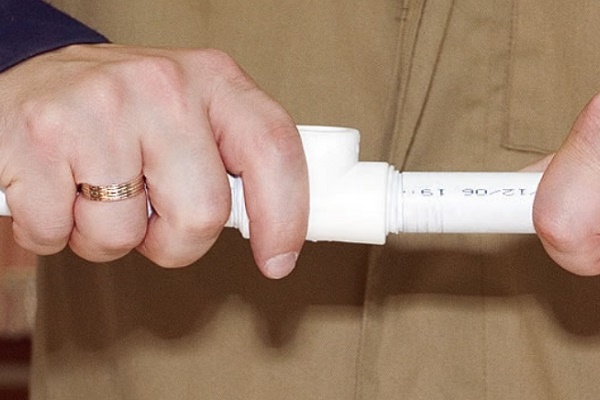
- Съединяват разтопените краища помежду им, като внимателно ги вкарват един в друг в продължение на 15-20 секунди.
- Свързаните части се оставят в статично положение, така че шевът да изстине напълно, а връзката да стане монолитна.
Продължителността на нагряване може да се определи от приложената към оборудването инструкция или като се използва таблицата, дадена по-долу.
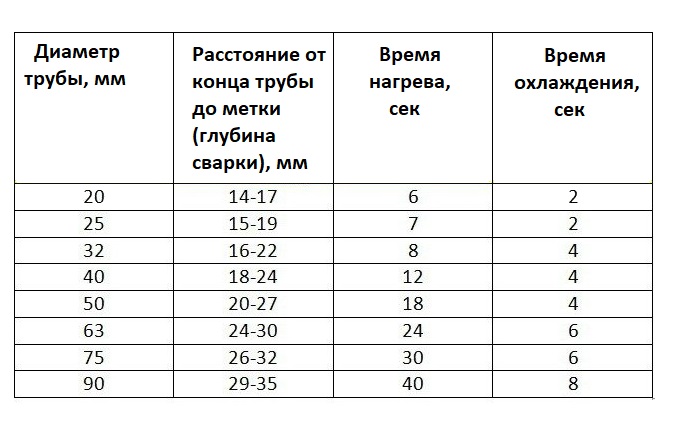
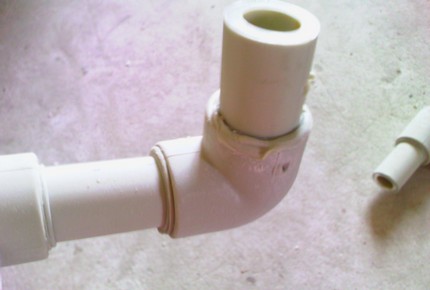
Не може да се пренебрегват посочените в таблицата изисквания за време на нагряване. Недостатъчното нагряване не може да осигури надеждна връзка. Прекомерното прегряване ще доведе до това, че полипропиленът ще „потече“, а детайлите ще се деформират.
Като следствие: по вътрешната повърхност на заваръчните шевове се образуват издатини, които значително ще намалят диаметъра на тръбопровода.
След завършване на полимеризацията и втвърдяването, което отнема около 20 секунди, шевът е готов. По същата технология се свързват всички следващи възли до победния край, докато отоплителната система или полипропиленовият водопровод бъде напълно сглобен.
Температурните параметри за извършване на запояване на ПП тръби са посочени в статията, с която самостоятелните домашни майстори трябва задължително да се запознаят преди започване на работа.
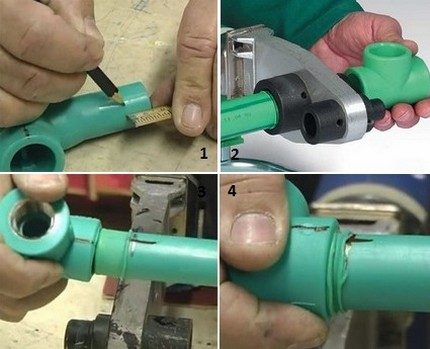
Кратко фото-ръководство за заваряване на ПП тръби
Следната подборка от поетапни снимки ще помогне ясно да представи последователността на изпълнение на работите по сглобяване на полипропиленовия тръбопровод и свързване на неговите части:
Типични грешки при монтажа
Основни грешки, които допускат начинаещите майстори при работа с полимерни изделия:
- Нагряване на частите. В момента на нагряване частите трябва да се разполагат в максимално равностойно положение. Най-малкото изместване може да повлияе негативно на експлоатационните параметри на цялата водопроводна система.
- Съединяване на полимеризираните краища. Докато извършвате натиск на разтопените краища на елементите, не трябва да завъртате частите около оста им. Това може да доведе до това шевът да стане недостатъчно здрав.
- Коригиране на съосността. При съединяване на елементите се допуска само леко коригиране на тяхната съосност, чиято продължителност на процедурата е не повече от 1-2 секунди.
Още един важен момент: докато извършвате впояване на фитинги с арматура, трябва задължително да отчитате разположението на вентилите, като им осигурявате свободен пълен ход.
Ако след съединяването на елементите възникнат съмнения относно качеството на някой шев, мястото на връзката е по-добре да се изреже и да се преработи наново.
Отстраняването на дефектите е по-добре да се извърши на етапа на монтажа на конструкцията, тъй като подмяната на течащ шев в работеща система е много по-проблематична.
Сглобяване на елементи без прилагане на заваряване
Използването на компресионни фитинги и съвременни лепилни състави дава възможност да се извърши монтаж на полипропиленови тръби качествено, бързо и с минимални материални разходи.
Вариант #1 — монтиране на компресионен фитинг
За осъществяване на този начин на свързване ще е необходимо закупуване на компресионни фитинги и използване на обтегателен ключ.
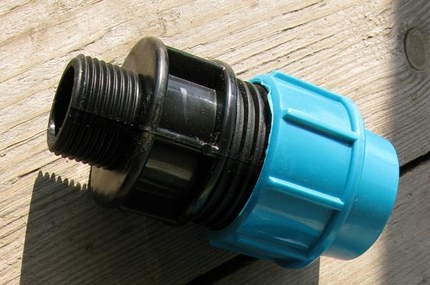
Монтажът на компресионния фитинг включва три основни етапа:
- Върху отрязания под прав ъгъл и почистен от неравности край на тръбата се поставя синята гайка. При разполагането на обтегателния пръстен (бял) трябва да му се придаде такова положение, при което удебелената част е насочена към опашната част на тръбата.
- Тръбата се вкарва във фитинга до упор, като се придвижва затягащият пръстен максимално.
- Синята гайка се затяга, като първо се наглася на ръка, а след това се дозатяга с помощта на ключ.
За сглобяването на компресионните фитинги не се изискват специални знания и умения. Изделията се доставят напълно готови за монтаж. Техният монтаж може да се извършва при всякакви температурни условия.
Вариант #2 — залепване на елементи
Лепилният метод се прилага за сглобяване на водопровод, по който се планира да се транспортира само студена вода. За да се приложи методът на „студено“ заваряване, ще е необходимо да се използва „агресивен“ лепилен състав от типа LN-915.
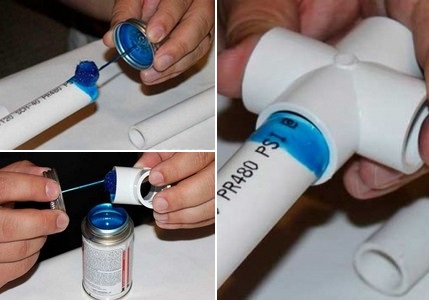
За да се предпази кожата на ръцете от случайно попадане на състава и „разяждане“ от активните му компоненти, манипулациите по залепване е по-добре да се извършват в защитни ръкавици.
Последователност на действията при залепване на изделията:
- Проверява се съответствието на ъглите на срязване на съединяваните участъци и се отбелязват с молив местата за залепване.
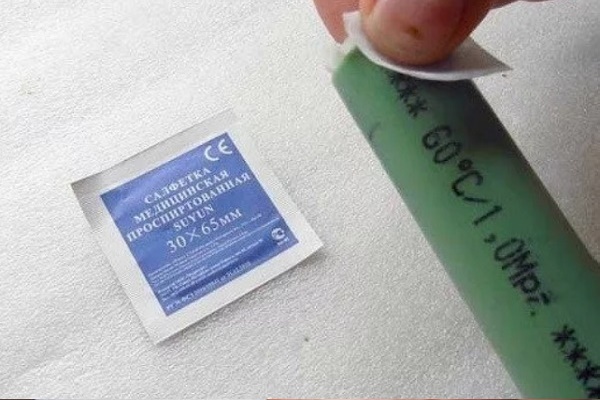
- Почистват се и се обезмасляват краищата на тръбите, които подлежат на свързване.
- Върху челата на тръбите и областта на разширенията на фитингите се нанася равномерен слой от лепилния състав.
- Вкарайте отрезите от тръбата в отворите на фитинга, като се ориентирате по направените с молив маркировки. Задръжте конструкцията във фиксирано положение за три минути, след което с кърпа отстранете излишъците от съставите.
- Поставете свързаните елементи върху равна повърхност и ги оставете за 5-6 часа до пълно изсъхване.
Можете да пуснете водата за проверка на качеството на залепването едва след денонощие след завършване на монтажа.
При реализирането на тази технология за монтаж на ПП тръби е важно да се спазват две основни условия: температурният и влажностният режим. Всички работи трябва да се извършват при температура на въздуха от +5 до +35 °С. Ако извършвате залепване в условия на горещо време, работата трябва да се изпълнява максимално бързо, така че лепилото да не изсъхне преди завършване на монтажа.
Изводи и полезно видео по темата
За тънкостите на процесите на запояване и залепване на тръби можете да научите от следните видеоклипове:
Видео #1. Как правилно да запоявате тръби:
Видео #2. Сглобяване на водопровод без запояване:
Работите по самостоятелното свързване на полипропиленови тръби дори за начинаещ майстор не би трябвало да създават особени трудности. Нужно е само ясно и добросъвестно да изпълнявате всички технологични норми. И тогава собственоръчно сглобеният тръбопровод ще ви радва с безпроблемна работа.
Пишете, моля, коментари в разположения по-долу блок. Задавайте въпроси по спорни моменти, споделяйте информация, която може да бъде полезна за посетителите на сайта. Оставяйте публикации със собствено мнение, публикувайте снимки по темата на статията.
 Монтаж на полипропиленови тръби със собствените си ръце: технология на работа с ПП тръбопровод
 Как да направите стол от полипропиленови тръби със собствени ръце: поетапна инструкция за изработване
 Монтаж на медни тръби със собствени ръце: технология за инсталиране на меден тръбопровод
 Монтаж на металопластични тръби със собствени ръце: технология на свързване и примери за разпределение
 Съединяване на пластмасови тръби с метални: разбор на най-добрите начини и монтажни нюанси
 Монтаж на тръби от ПНД със собствени ръце: инструкция за заваряване + как да огънете или изправите такива тръби
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
Статията ще бъде полезна за хора, които никога не са имали работа с пластмасови тръби и начините за тяхното свързване. Аз не съм нов в това, но имам въпрос. Възникна проблем с автономното отопление. Грешим на теч в системата. И така, може ли полипропиленовата тръба да се разширява при нагряване на системата, но това да се случва не след 30-40 минути, а след 3 часа? Казват, че може, но аз мисля, че това е презастраховане от производителя. Посъветвайте ме.
Здравейте. Първо ще ви кажа, че трябва да използвате армирани тръби, които имат много по-малък показател на коефициента на линейно разширение. Също така трябва да се вземе предвид фактът, че ПП тръбите омекват при +140 °C, въпреки че се твърди, че могат да издържат на температура до +170 °C.
За нагледен пример прилагам схеми и таблици:
– с коефициенти на линейно разширение;
– изменение на дължината на тръбата при нагряване от 0 до 60 °C (различни материали);
– структура на армирана ПП тръба.
Тази информация ще ви помогне при решаването на вашия въпрос.
Да, при обикновено резбово съединение, то може да се контролира визуално и в случай на теч да се затегне или уплътни сам. Но как да контролирате качеството на заваръчните шевове при приемане на работа от майстора? Кому да предявявате претенции, след като съединението се скъса във ваше отсъствие и наводни всички долни етажи? Такива работи наистина трябва да се изпълняват сами.
Така че майсторът сам трябва да провери качеството на свършената работа. За да се убеди в надеждността на всички връзки и работоспособността на комуникациите, се извършва опресовка на отоплителната система. В сайта има цяла статия по този въпрос.
Също така подобна процедура препоръчвам да се извършва след смяна на оборудването, преходниците, уплътнителите. Да и изобщо да се проверява отоплителната система посредством опресовка преди всеки сезон, за да няма неприятни изненади. По принцип за това ще бъдат достатъчни обикновена автомобилна помпа за надуване на гуми, преходник и манометър.