Появане на полипропиленови тръби: правила за провеждане на работите и анализ на възможните грешки

Възможността да сглобявате тръбопроводи самостоятелно – несъмнен плюс на полипропиленовите изделия. Използвайки удобен и лек материал, можете сами да изградите канализация, да поправите и модернизирате водопровод.
Основното е да разберете спецификата на свързването на сглобяемите елементи помежду им. Съгласете се, това е важна част от работата, отговорна за херметичността на трасето и неговата безпроблемна експлоатация.
Предлагаме Ви подробно представена информация за това как се извършва заваряването на полипропиленови тръби, какво оборудване се използва в работата, а също така изброяваме най-често срещаните грешки на начинаещите заварчици.
Предложените от нас сведения ще помогнат да изградите надеждно функциониращи комуникации. За по-нагледно възприемане статията е допълнена с графични приложения и видео-ръководство.
Съдържание на статията:
Специфика на заваряването на тръби от полипропилен
Процесът на заваряване се осъществява благодарение на изразените термопластични свойства на материала. Полипропиленът омеква при нагряване – придобива състояние, подобно на пластилин.
Общо описание на технологията
Връщането на материала в условия на нормален температурен фон допринася за втвърдяване на структурата му до нормално състояние. Тези свойства са станали основа на технологията за заваряване, която на технически език се нарича – полифузионно заваряване.
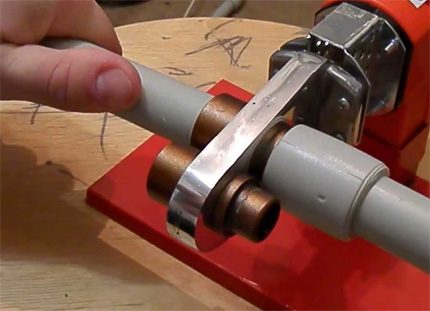
На практика се прилагат две методики за съединяване на заваряваните части:
- Муфтова.
- Права.
Муфтовият метод. Техниката на заваряване показва как могат да се запояват полипропиленови тръби, като се използва оформена част – муфа или тръба с по-голям външен диаметър. Обикновено по този начин се извършва запояване на пластмасови тръби, чийто диаметър не надвишава 63 mm.
Принципът на заваряване на две части в този случай се основава на разтопяване на част от тръбата по външната обиколка и част от муфата по вътрешната област. След това двете части плътно се съединяват.
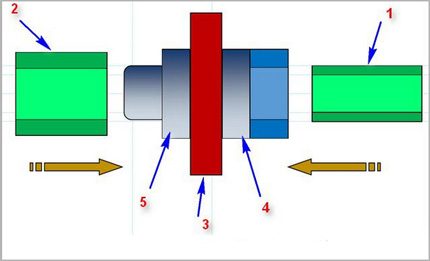
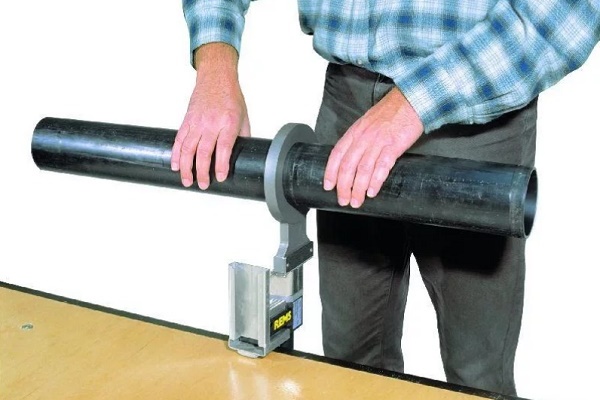
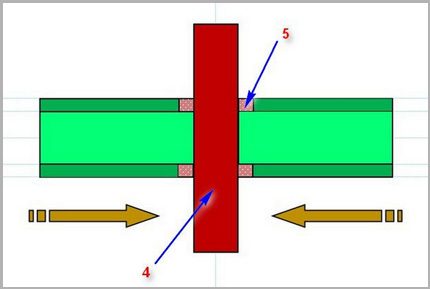
Директният метод. Методът се основава на същия принцип на разтопяване на малки участъци от пластмасови тръби с последващото им съединяване. Но в този вариант съединителни елементи са две тръби с еднакви диаметри, които се съединяват с челните си повърхности.
Този, на пръв поглед, прост метод за запояване на полипропилен изисква висока точност на обработка на участъците на съединението и точно центриране на двете части по осите по време на тяхното запояване.
Наред с посочените „горещи“ технологии се практикува и методика на „студено“ запояване. Тук като активен поялен компонент се използва специален разтворител, способен да омекотява структурата на полипропилена. Този метод обаче не се отличава с висока степен на популярност.
Машини за заваряване на тръби
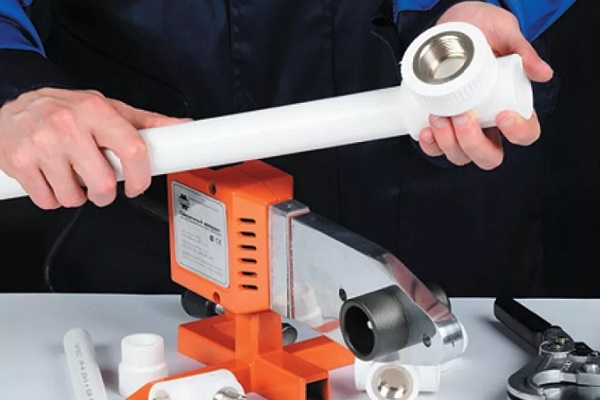
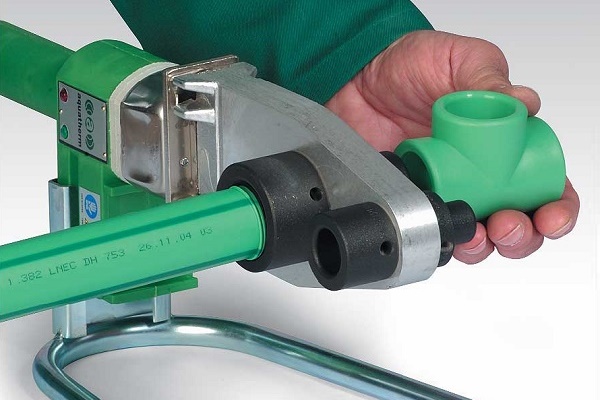
Както муфтовият, така и директният метод изискват запояване на пластмасови тръби със специални заваръчни апарати. Конструктивно поялната техника представлява нещо подобно на електрическа ютия.
Основата на уредите е масивен метален нагревателен елемент, на повърхността на който се монтират сменяеми приставки – метални дорници с различни диаметри. Такъв поялник се нарича ютия за заваряване.
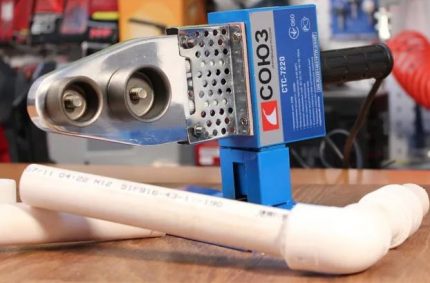
За извършване на челно заваряване конструкцията на поялните апарати се отличава с повишена сложност. Обикновено в състава на такава техника има не само нагревателен елемент, но и система за центриране на заваряваните части.
По правило апаратурата за директно заваряване, подобно на самата технология, рядко се използва в битовата сфера. Приоритет на използване – промишлеността.
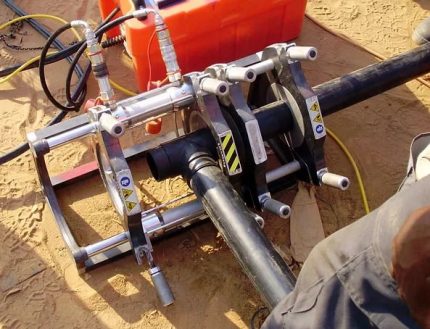
Освен поялниците, на майстора ще са необходими още:
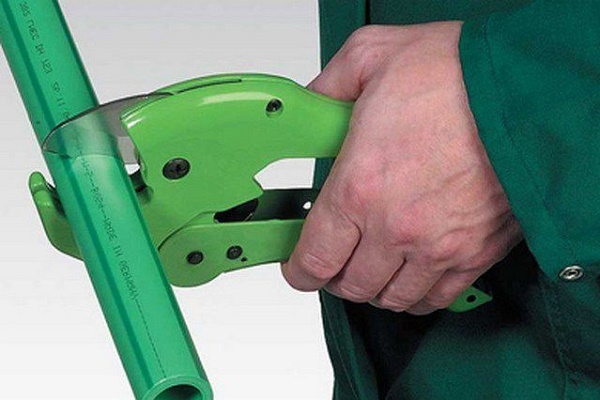
- ножици – тръборез за полипропиленови тръби;
- строителна ролетка;
- шлосерски ъгълник;
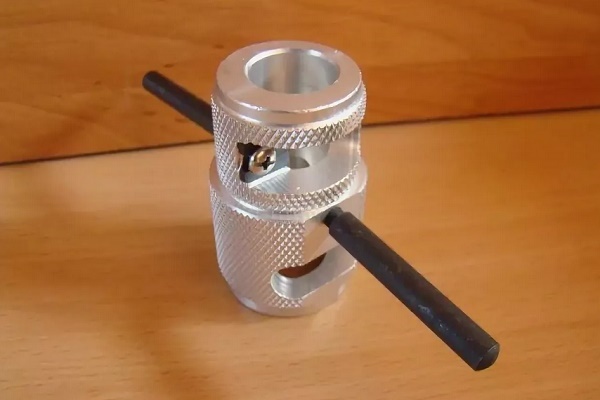
- шейвър за тръби с армировка;
- маркер или молив;
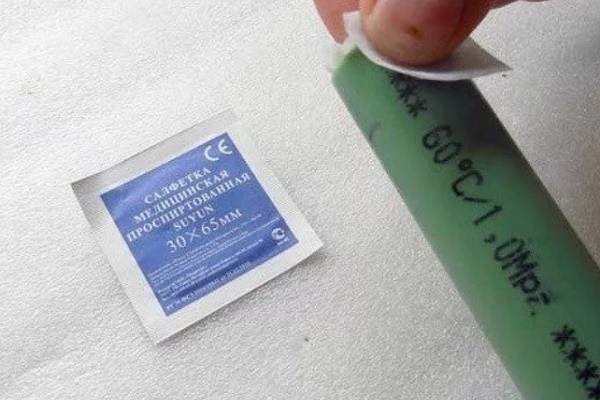
- средство за обезмасляване на повърхности.
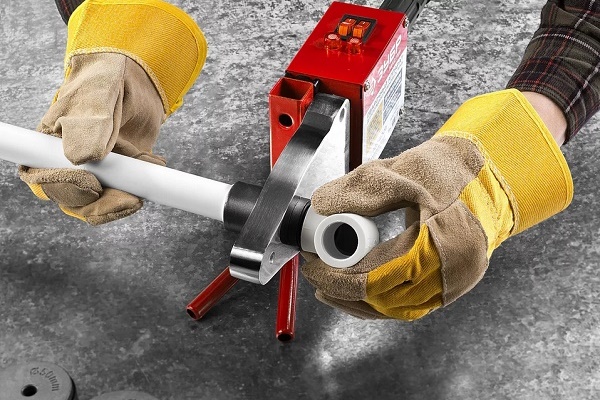
Тъй като работите се извършват на високотемпературно оборудване, задължително трябва да се носят плътни работни ръкавици.
Процедура на заваряване на полипропилен
Важно предупреждение! Работите по заваряване на полимерни материали трябва да се извършват при добра вентилация на помещението. При нагряване и топене на полимерите се отделят токсични вещества, които в определена концентрация оказват сериозно влияние върху здравето на човека.
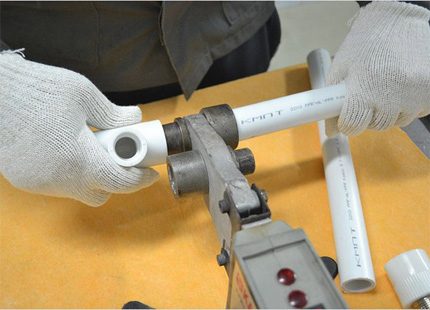
На първо място е необходимо да се подготвите за работа:
- На платото на нагревателя монтирайте втулките с нужния диаметър.
- Настройте регулатора на температурата на спояване на 260ºС.
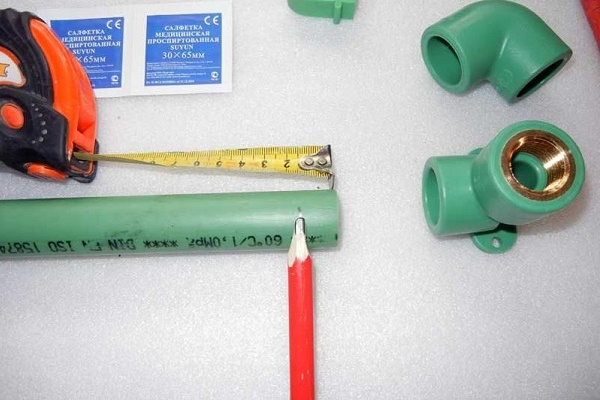
- Подгответе съединяваните детали – разчертайте, свалете фаската, обезмаслете.
- Включете заваръчната станция.
- Изчакайте достигане на работната температура – включване на зеления индикатор.
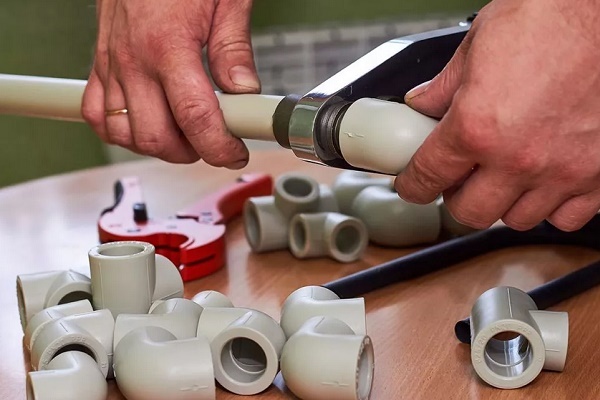
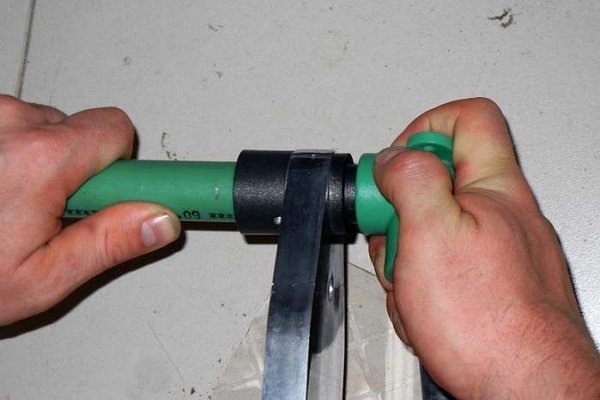
Съединяваните детали (тръба – муфа) едновременно се поставят върху втулките на заваръчната станция. При това полипропиленовата тръба се поставя във вътрешната област на едната втулка, а муфата (или разширението на формования детайл) – върху външната повърхност на другата втулка.
Обикновено краищата на тръбата се вкарват до границата на предварително маркираната линия, а муфата се поставя до упор. Докато се държат полипропиленовите детали върху нагретите втулки, трябва да се помни за важен нюанс на технологията – времето на задържане.
При недостатъчно време на задържане съществува риск от ниска степен на дифузия на материала, което ще се отрази на качеството на спояването. Ако пък се задържат деталите повече, рискът от деформация на структурата на изделието е висок. Това води до влошаване на качеството на спояването.
Препоръчва се да се използва таблица, в която е посочена оптималната стойност на времето за тръби с различни технически параметри.
Таблица за време на запояване на полипропиленови тръби
| Условен диаметър на тръбата, мм | Време на нагряване за оптимална дифузия, сек | Време за спояване на детайлите, сек | Време за охлаждане на детайлите, мин |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
След задържане на детайлите върху дорниците в продължение на оптималния период от време, те се свалят и бързо се съединяват с нагретите части. Процедурата на съединяване трябва да се изпълни точно и бързо (според времето в таблицата), като се спазва съосността на спояваните детайли.
Допуска се да се извърши незначителна корекция по осите (в рамките на 1-2 сек), но завъртането на детайлите едно спрямо друго е недопустимо.
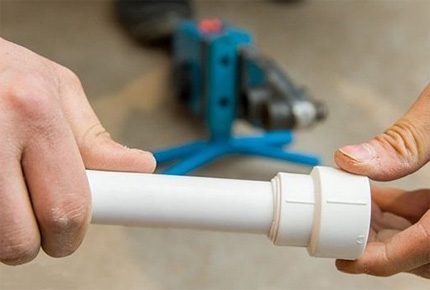
Посоченото време за запояване на всякакви полипропиленови тръби може да бъде коригирано в зависимост от условията на извършване на работата и показателите на материала.
Например, ако монтажът се извършва при минусови температури на околната среда, естествено посочените норми се увеличават до 50% от номиналната стойност. За всяка отделна нестандартна ситуация времето за нагряване се избира чрез метод на пробно запояване.
Съединение на тръби чрез заваряване с армировка
Нека разгледаме как правилно да запояваме армирани полипропиленови тръби. Тук задължително е премахването на защитния материал. Присъствието на армиран слой (алуминиево фолио) в структурата на тръбата изисква допълнително нагряване. Но това не е основното.
Обикновено такива изделия имат увеличен диаметър и не подхождат към стандартните накрайници на поялника. Те трябва да бъдат почистени преди процеса на запояване. Изключение правят тръбите, армирани със стъкловлакно. Те се спояват стандартно.
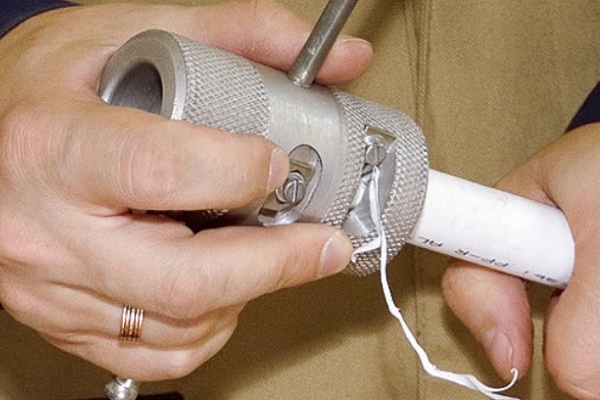
Като се има предвид разнообразието от технологии за армиране на полипропиленови тръби, се прилагат различни методи за обработка преди запояване. Традиционно за почистване се използва швейер.
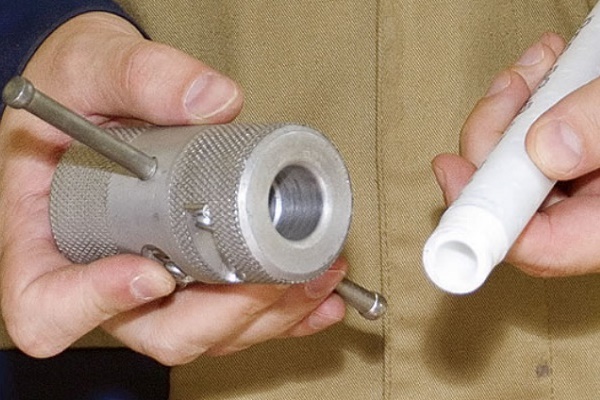
Такова име има специално приспособление под формата на метална втулка с ножове. Швейерът се поставя на крайната част на тръбата, подлежаща на запояване, и с въртеливи движения около оста на тръбата се отстранява армираният слой до чист пластмаса.
Ако армираният слой е разположен в средната част на стената на пластмасовата тръба, тук за обработка е по-разумно да се приложи друг инструмент – торцевател за пластмасови тръби.
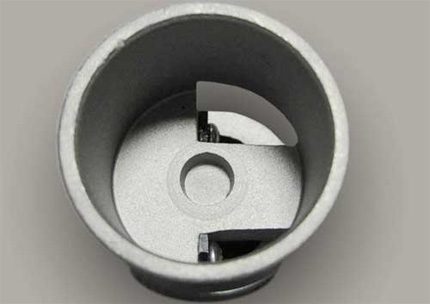
Приспособлението малко се различава от швейера, с изключение на разположението и конструкцията на режещите елементи. След обработка с торцевател, крайната част на тръбата се изравнява по челото, плюс на дълбочина 2 мм по цялата обиколка се изрязва част от армирания слой. Такава обработка позволява да се извърши запояване без дефекти.
Влияние на грешките върху качеството на заваряване
Небързаните, внимателно обмислени действия – гаранция срещу грешки, които могат да анулират цялата работа. Трябва да се вземат предвид всички дребни детайли на технологията на запояване и да не се отклонявате от тях нито на крачка.
Често срещани грешки, в резултат на които се появяват дефектни възли на монтираната водопроводна мрежа от полипропилен:
- Не е извършено почистване на повърхността на тръбата от мазния филм.
- Ъгълът на срязване на съединяваните части се различава от стойността 90º.
- Неплътно прилягане на края на тръбата във фитинга.
- Недостатъчно или прекалено нагряване на запояваните части.
- Непълно отстраняване на армирания слой от тръбата.
- Коригиране на положението на частите след втвърдяване на полимера.
Понякога при материали с високо качество прекомерното нагряване не дава видими външни дефекти. Въпреки това се отбелязва вътрешна деформация, когато разтопеният полипропилен затваря вътрешния проход на тръбата. Впоследствие такъв възел загубва работоспособност – бързо се запушва и блокира преминаването на водата.
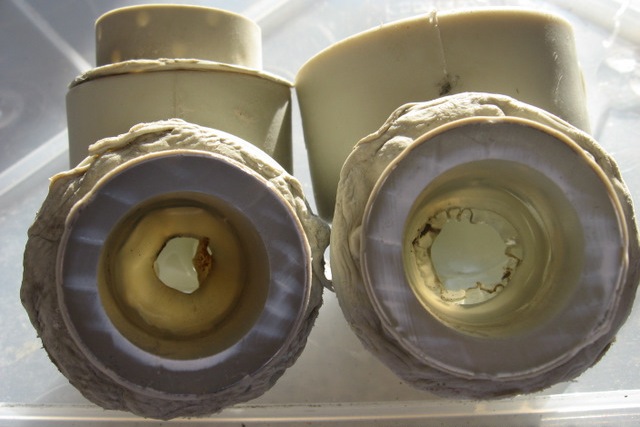
Ако ъгълът на срязване на челните части се различава от 90º, в момента на съединяване на частите, челата на тръбите лягат в скосена равнина. Образува се неосовост на частите, която става забележима, когато вече е монтирана линия с дължина няколко метра.
Не рядко по тази причина се налага да се преправя целият възел наново. Особено при условие на полагане на тръби в жлебове.
Некачественото обезмазняване на съединяваните повърхности допринася за образуване на „острови на отхвърляне“. В такива точки полифузионното заваряване не се случва изобщо или се случва частично.
Известно време тръбите с подобен дефект работят, но във всеки момент може да се образува скъсване. Също така чести са грешките, свързани с неплътното прилягане на тръбата във фитинга.
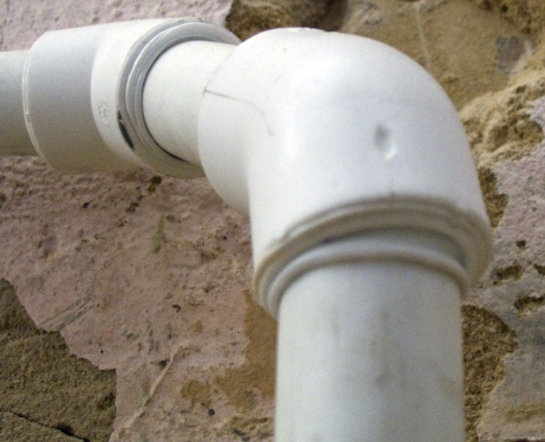
Подобен резултат показват съединения, направени с непълно почистване на армиращия слой. Като правило, тръба с армировка се поставя на линии с високо налягане. Остатъчното алуминиево фолио създава в областта на заваряване зона без контакт. Именно в тази точка често се получават течове.
Груба грешка – опит за корекция на заваряваните елементи чрез завъртане около оста един спрямо друг. Подобни действия рязко намаляват ефекта от полифузионно заваряване.
Въпреки това, в отделни точки се образува заваряване и се получава така нареченото «захващане». При малко усилие на опън «захващането» държи съединението. Обаче щом се постави съединението под налягане, заваряването веднага се разпада.
Допълнителна информация за заваряване на полипропиленови тръби е представена в тази статия.
Изводи и полезно видео по темата
Професионалистите винаги имат от какво да се учат. Как се работи с полипропилен, може да се види в следния видеоклип:
Монтирането на тръбопроводи от полимери чрез тяхното заваряване «на горещо» – удобна и популярна методика. Тя се прилага успешно при монтаж на комуникации, включително на битово ниво.
Този метод на заваряване могат да използват хора без натрупан опит. Важното е да се разбере правилно технологията и да се осигури точното ѝ изпълнение. А технологичното оборудване може да се купи или вземе под наем.
Имате ли опит със заваряване на полипропиленови тръби? Моля, споделете информация с нашите читатели. Можете да оставяте коментари и да задавате въпроси по темата във формата, разположена по-долу.
 Появане на медни тръби: поетапен разбор на работите и практически примери
 Смяна на тръби в тоалетната от А до Я: проектиране, избор на строителен материал, монтажни работи + разбор на грешки
 Монтаж на полипропиленови тръби със собствените си ръце: технология на работа с ПП тръбопровод
 Технология на заваряване на полипропиленови тръби със собствени ръце: преглед на методите и нюансите
 Заваръчен апарат за полипропиленови тръби: класификация, рейтинг на най-добрите + съвети за избор
 Водопроводни начини за свързване на тръби: преглед на всички възможни варианти за изпълнение
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания