Температура на заваряване на полипропиленови тръби: основни етапи на самостоятелно заваряване + таблица със стойности

Един от етапите на строителството на частни къщи и апартаменти е монтажът на комуникациите, отговарящи за подаването на вода или отвеждането на отпадъчни води. Сглобяването на тръби от полипропилен е много по-лесно от инсталирането на метални конструкции. За свързването им се използват фитинги, заварявани с помощта на специализирано оборудване – поялник.
В предложената от нас статия е описана технологията на изпълнение на съединенията, посочена е нормативната температура на заваряване на полипропиленови тръби. Ще разкажем за подготвителните мероприятия, необходими за изработването на здрави и херметични съединения. С оглед на нашите съвети вие без проблем ще сглобите тръбопровода.
Съдържание на статията:
Заваряването като начин за свързване на PPR тръби
В процеса на заваряване е важно всичко: диаметър, температура на заваряване на ПП изделия, време на въздействие на заваръчния апарат. Но за начало трябва да се запознаете с основите на технологията и да се научите да използвате инструментите.
Не може да се пристъпи към процеса на заваряване, без да се определят типа и размерите на материала. Предлагаме да се запознаете с полезна информация, която ще ви помогне правилно да изберете полипропиленови тръби и фитинги, както и да извършите техния монтаж, познавайки нюансите и последователността на процеса.
Какво трябва да знаете за полипропиленовите тръби?
Технологията на заваряване (или запояване – и двата термина са еднакво приложими) се осигурява от свойствата на полипропилена – технически полимер с универсално предназначение. Той е леснотопим, но след охлаждане и втвърдяване възстановява характеристиките на здравина и херметичност.
Тръбите се различават по диаметър, дебелина на стената, цвят, характеристики. Благодарение на разпределението на диаметрите – 16-110 мм – може да се внедри всяко техническо решение.
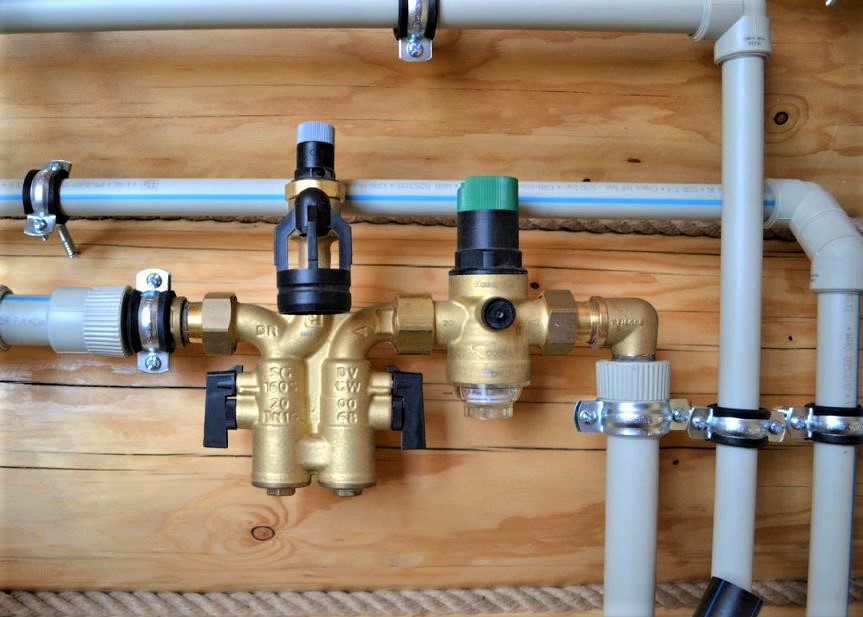
Цветът на полимера може да не се взема предвид, тъй като той се избира от производителя по негово усмотрение, но цветът на ивиците има значение:
- сини – за студено водоснабдяване;
- червени – за горещо водоснабдяване и отопление.
Основната информация, на която трябва да се опирате при покупката и запояването на тръби, е посочена на маркировката. Полипропиленовият тръбен материал се обозначава с буквени съчетания PPR, PP-H, PP-B, PPRC.
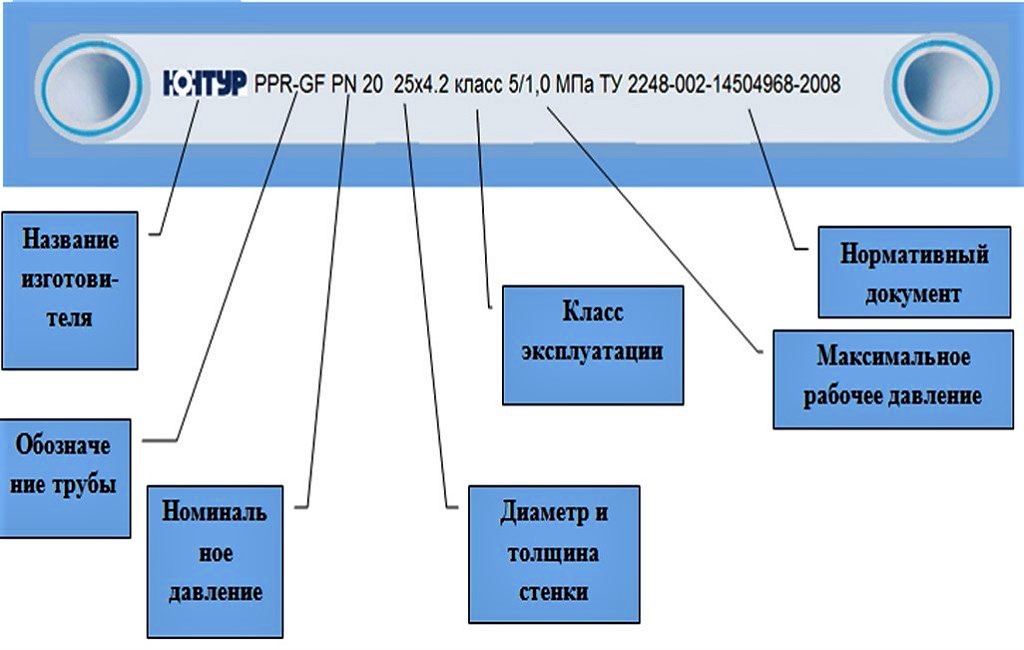
Класификацията според номиналното налягане, максимално допустимо за монтаж в конкретни условия, помага да се подберат изделия за системи с битово или промишлено предназначение.
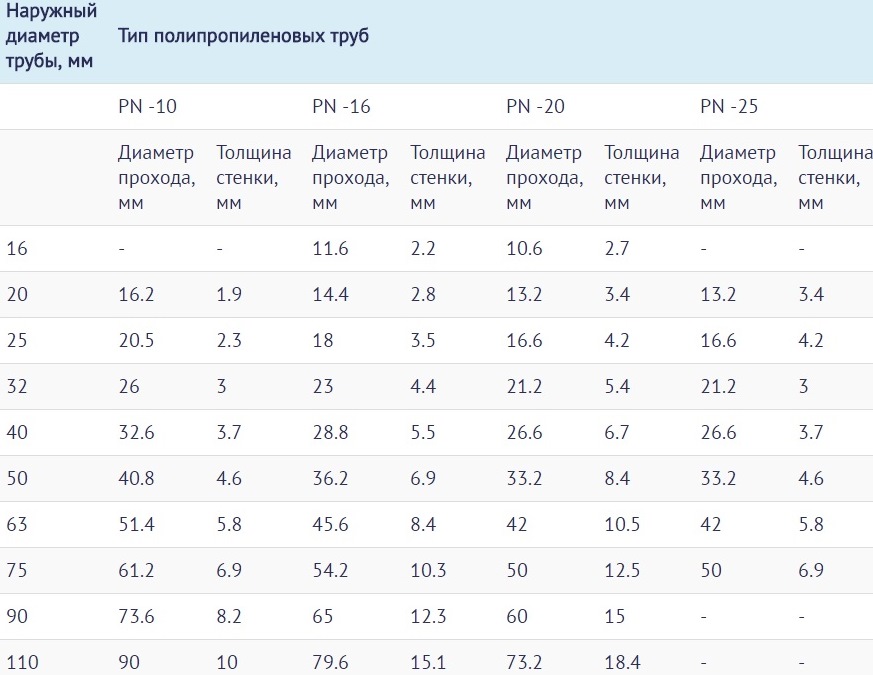
Въз основа на това се различават 4 типа тръби PPR:
- PN-10 (с номинал 1,0 МПа) – предназначени за транспортиране на студена вода. Понякога се използват за изграждане на топъл под, при условие че топлоносителят не се нагрее над +45 °С.
- PN-16 (с номинал 1,6 МПа) – използват се за сглобяване на системи за горещо/студено водоснабдяване. Максимално допустимата температура – +60 °С.
- PN-20 (с номинал 2,0 МПа) – издържат температура до +80-90 °С в тръбопроводи, защитени от хидроудари.
- PN-25 (с номинал 2,5 МПа) – подходящи не само за автономно, но и за централизирано водоснабдяване. Препоръчителната максимална температура – +95 °С, но издържат и по-висока.
По-добре е да се надплати и да се закупят надеждни тръби с малко по-висока стойност, отколкото да се спести и да се вземе материал, ограничен от температурни параметри.
При изработването на тръбите се прилага принципът: колкото по-висока е температурата на топлоносителя и налягането в системата, толкова по-дебели са стените.
Това са минималните знания, които са необходими за правилното прилагане на PPR тръби. Преминаваме към краткото описание на процеса.
Технологично описание на процеса на заваряване
Съществуват два вида запояване на полипропилен – челно и муфтово. Първият практически не се използва за изграждане на домашни комуникации, тъй като се отличава със сложна технология и се прилага изключително за свързване на магистрални тръби с голям диаметър.
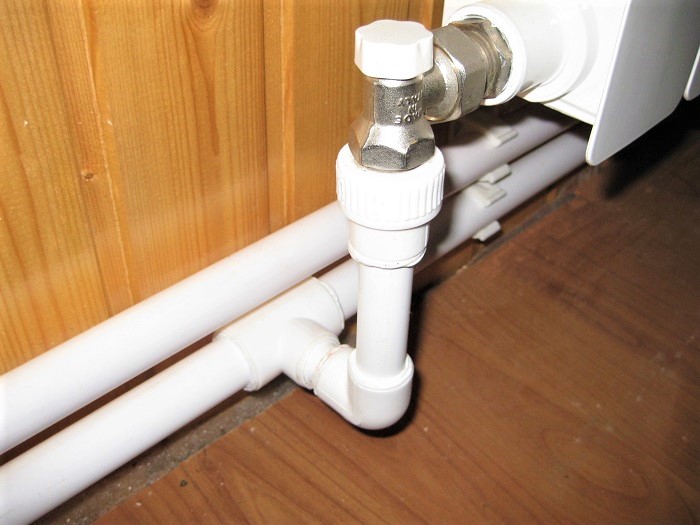
Принципът на заваряване се състои в това, че два участъка от тръба, приблизително равни по диаметър и дебелина на стената, се нагряват със специален инструмент и се съединяват чрез муфа.
Основната особеност: муфата в студено състояние трябва да бъде малко по-малка по диаметър.
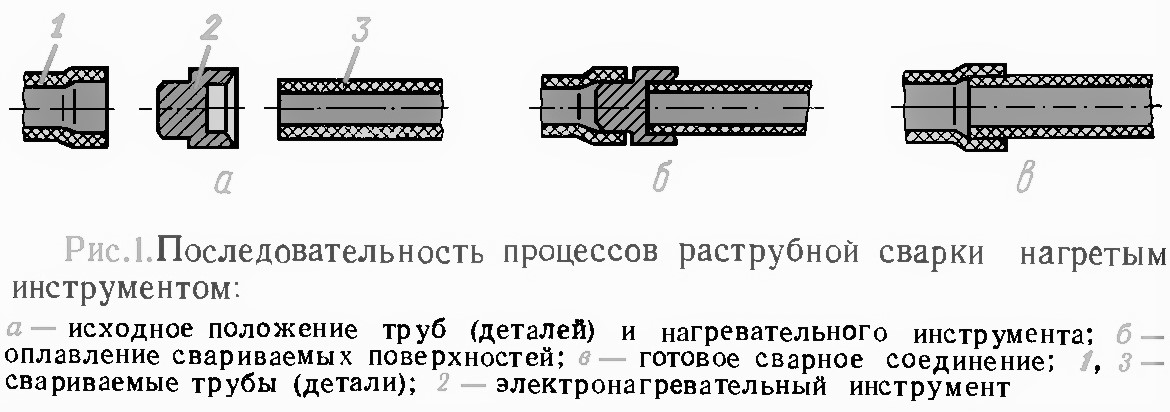
При нагряване се образува зона на стопяване на полимера. Важно е тя да обхване само работните, допиращи се една до друга повърхности.
Тук е важно бързо да се свалят детайлите от инструмента и да се съединят помежду им, благодарение на което става срастването на двата участъка в един с последваща полимеризация. От времето, изразходвано за процеса на нагряване, и правилно избраната температура зависи надеждността на съединението.
Стандартни температурни параметри
И прегряването, и недостатъчното нагряване се отразяват зле на резултата от заваряването. В първия случай ще настъпи деформация на елементите, натрупване на валяк, намаляване на вътрешния диаметър. Впоследствие в зоните на неравни съединения е възможно образуване на накип и запушвания.
Във втория случай съединението ще бъде слабо, а поради недостатъчна херметичност ще остане риск от възникване на теч.
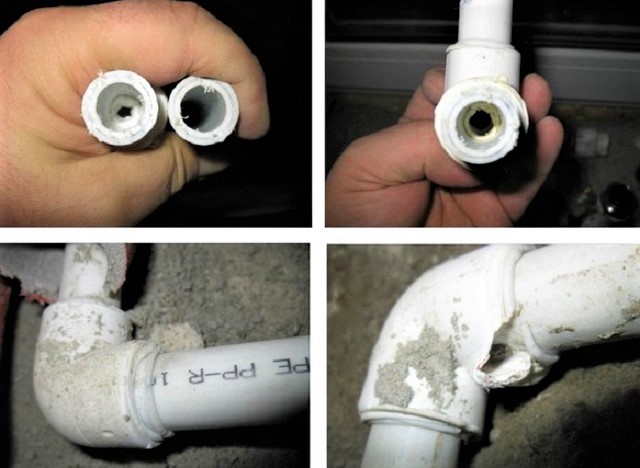
Именно поради риска от пробив на тръбопровода е необходимо да се спазва техниката на заваряване и задължително да се вземат предвид такива параметри, като:
- диаметър на заваряваните изделия;
- време на нагряване и охлаждане;
- температура на оборудването;
- температура на околната среда.
Счита се, че процесът на заваряване на ПП тръби не е целесъобразно да се провежда при температура под -10 °С, горната граница е +90 °С. Най-благоприятна е температурата на външната среда от 0 °С до +25 °С. За улеснение на запомнянето необходимите стойности на температурата и времето са обобщени в една таблица.
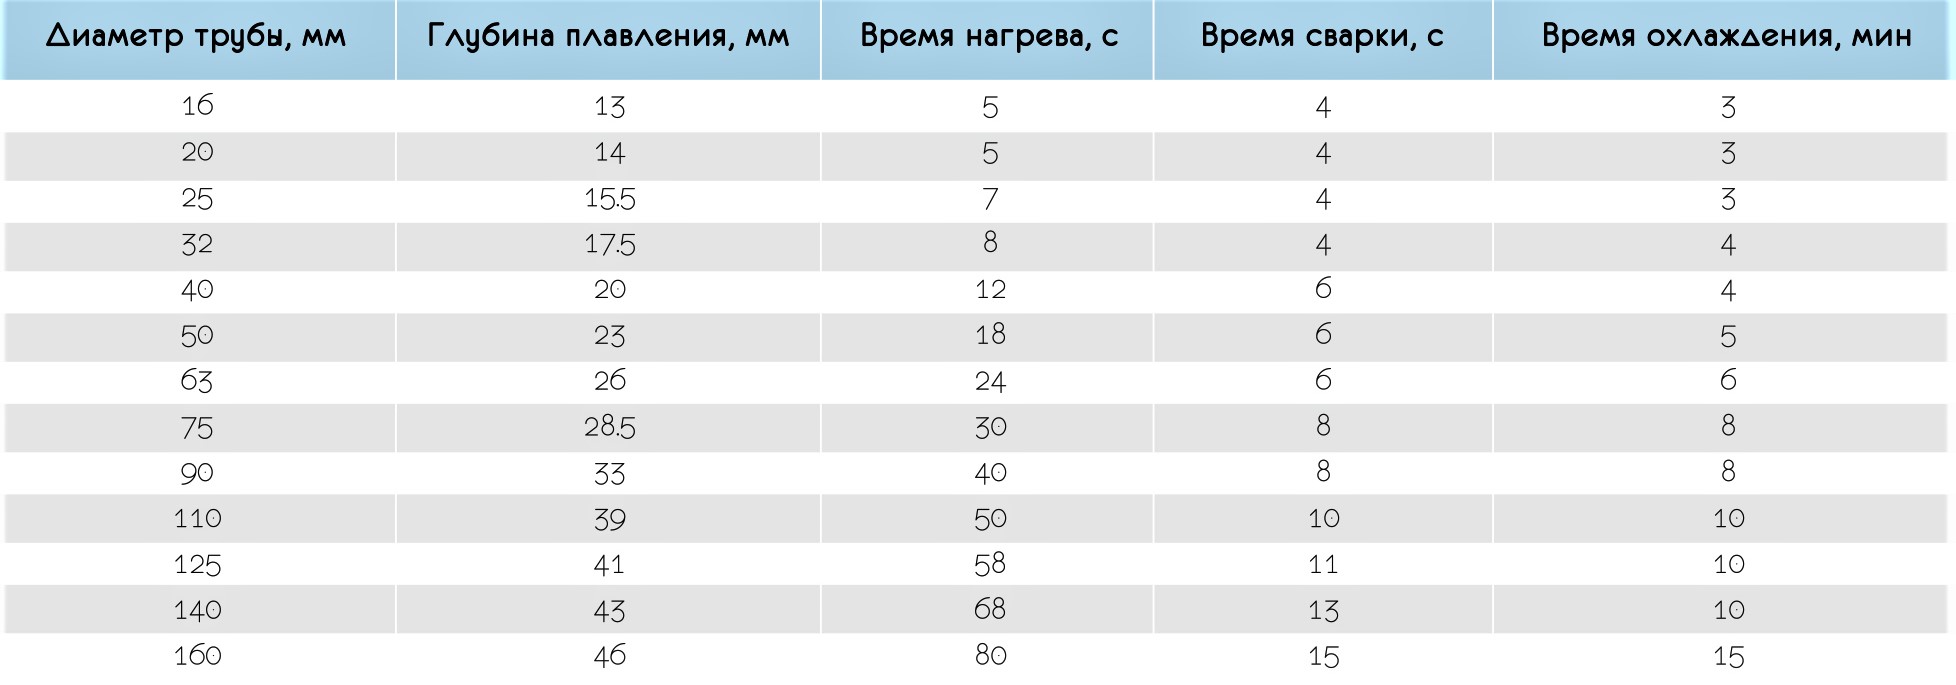
Ако температурата на въздуха в помещението или навън е под +5 °С, времето за нагряване се увеличава приблизително с 50%, тоест два пъти. Стойността на температурата на нагряване е навсякъде една и съща – +260 °С. Допустим е диапазонът +255-280 °С.
Интересно е, че изборът на параметър не зависи от диаметъра на тръбата – и за 16-милиметровите, и за 50-милиметровите се използват едни и същи стойности. Променят се само времевите интервали. Поради тази причина температурата на заваряване на полипропиленовите фитинги и тръби в технологичните таблици обикновено не се посочва.
Подробна инструкция за монтаж
Процесът на заваряване става бързо. В това можете да се убедите, като анализирате данните, поместени в таблицата. Например, за да се съединят два елемента с диаметър 20 мм, при стайна температура ще са необходими 5 секунди за нагряване, още 4 секунди за съединяване, после 180 секунди за охлаждане. Общо – 3 минути и 9 секунди.
Във връзка с това е важно да се отработят всички движения, така че в процеса на съединяване на вече загрятите елементи да няма забавяне. Нека разгледаме нюансите на всеки етап на монтажа на полипропиленови тръби поотделно.
Етап #1 – подготовка на специални инструменти
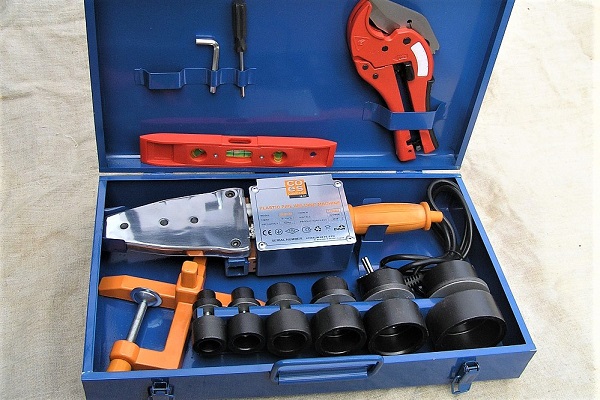
За заваряване в домашни условия ще е необходимо оборудване, предназначено само за заваряване на полипропиленови детайли – тръби, ъгли, муфи, тройници, тапи.
Има смисъл да се закупи нов инструмент, ако се планира сглобяване на водоснабдителна система «от нулата» с последваща поддръжка. За еднократни работи оборудването може да се наеме ютия за заваряване на ПП тръби или да се вземе за време от познати. Освен специалните инструменти ще са необходими нивелир, маркер, линия или рулетка.
Етап #2 – разчертаване и рязане на тръби
Нарязването на тръбите се извършва предварително, преди началото на първото заваряване. Препоръчваме да подготвите всички елементи и да ги подредите според съставената схема. Тя е част от проекта за монтаж на отоплителна система или водопровод.
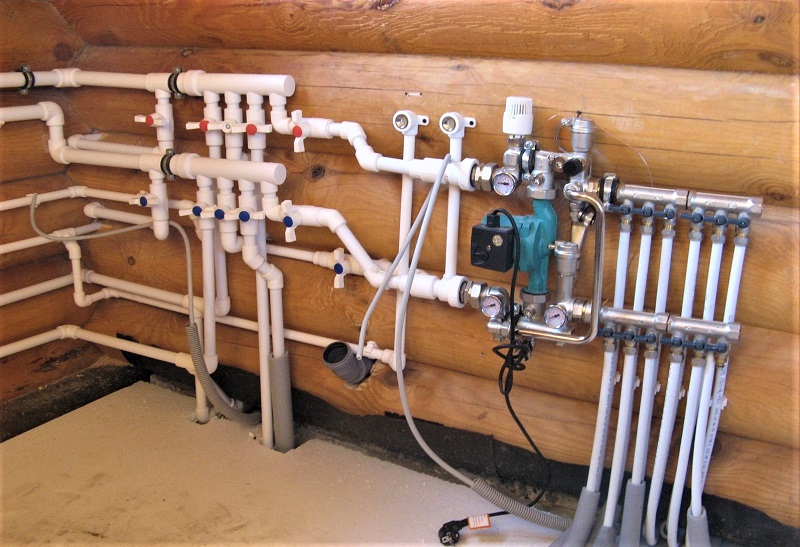
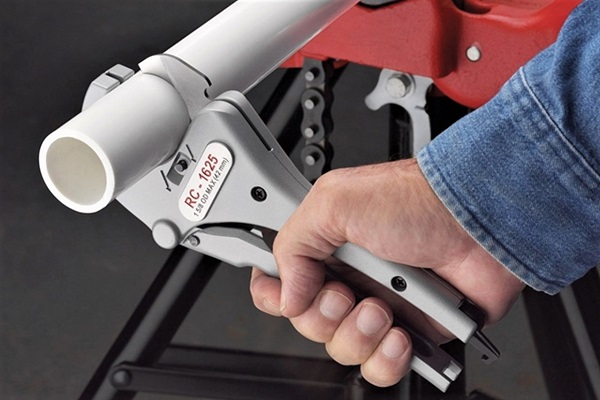
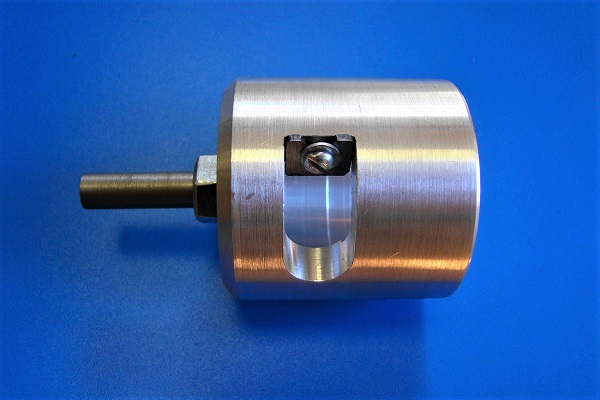
Отмерваме отрезки от тръби с нужна дължина, внимателно ги отрязваме с тръборез. След това подбираме подходящи по диаметър фитинги – най-често това са съединителни муфи, тройници и ъгли. Ако елементите са армирани, премахваме алуминиевия слой.
В резултат краищата на детайлите, които ще бъдат заварени, трябва да са идеално равни, отрязани перпендикулярно на оста на тръбопровода, почистени и обезмаслени.
Етап #3 – свързване на елементите и нагряване
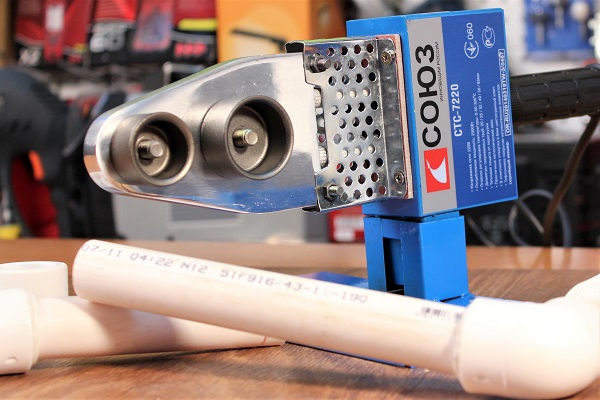
Настройваме апарата, избираме муфи и дорнове с нужния диаметър. Включваме го в мрежата и го нагряваме, тъй като вече знаем при каква оптимална температура трябва да се запояват полипропиленовите тръби – +260 °С. Тя е посочена в инструкциите за експлоатация на поялниците.
Обърнете внимание, че някои производители пускат апарати със скала до +320 °С. Това не означава, че трябва да загрявате до максимум. Внимателно прочетете инструкцията – там са посочени условията, при които са допустими високи стойности на нагряване.
На краищата на детайлите, които трябва да се съединят, правим маркировки, обозначаващи дълбочината на нагряване. Още веднъж проверяваме дали работните повърхности са сухи и обезмаслени, тъй като влагата или хлъзгавата повърхност могат да доведат до разхерметизиране на съединението.
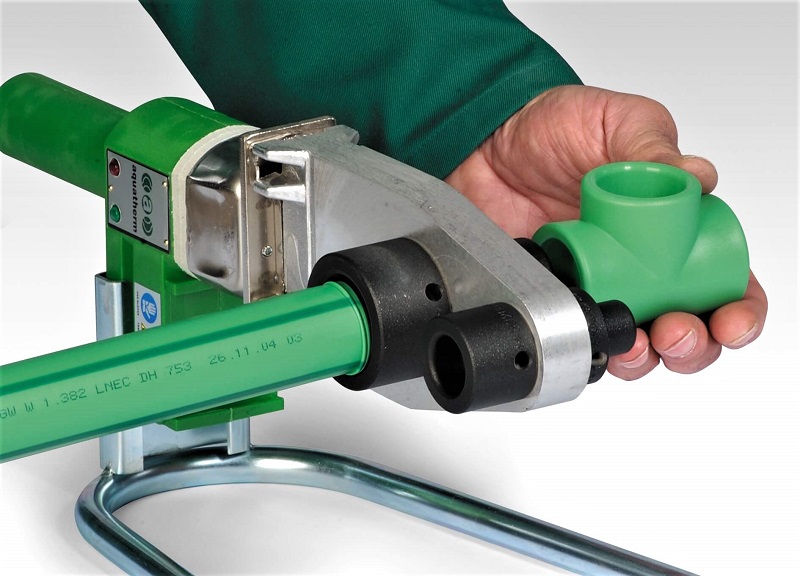
От момента на поставяне на детайлите започваме да броим секундите – според стойностите, посочени в таблицата. След определеното време сваляме детайлите, бързо вкарваме тръбата във фитинга – до същата маркировка. Стараем се да разположим детайлите съосно, за поправка на положението се дават само няколко секунди. Наклони и завъртания на елементите не се допускат!
Задържаме възела в правилно положение, докато настъпи полимеризация. Обикновено това са 3 минути или повече – времето за охлаждане проверяваме по таблицата. Охладените и правилно заварени детали представляват неразглобяемо съединение, херметично и здраво.
Последователно заваряваме ключовите възли, за да ги сглобим и заварим помежду си вече на мястото на монтажа на отоплителния контур, на канализационното или водопроводното разпределение.
Изводи и полезно видео по темата
Видео #1. Технология на запояване на PPR тръби:
Видео #2. Разбор на често срещаните грешки:
В интернет пространството са публикувани огромен брой майсторски класове по запояване на тръби от полипропилен. Някои от тях са заснети от неквалифицирани любители, затова съветите относно техниката на заваряване и избора на температура може да се окажат неверни.
Най-добре от всички възможностите на заваръчния апарат са известни на производителя, затова преди началото на запояването задължително проучете инструкцията – това ще ви предпази от технически брак и непрофесионални съвети.
Разкажете за собствения си опит в сглобяването на полипропиленов тръбопровод и в изпълнението на съединения чрез запояване. Споделете технологичните тънкости, които може да са полезни на посетителите на сайта. Оставяйте, моля, коментари в намиращия се по-долу блок, задавайте въпроси, публикувайте снимки по темата на статията.
 Газова горелка за запояване на медни тръби: основни типове горелки + съвети за потенциални купувачи
 Заваръчен апарат за полиетиленови тръби: кой е най-добре да се купи и как да се използва правилно
 Как се извършва челно заваряване на полиетиленови тръби: инструктаж за провеждане на работата
 Електрозаваряване за начинаещи: тънкости на заваръчните работи и разбор на основни грешки
 Как да заварявате вертикални и хоризонтални шевове с електрозаваряване: стъпка по стъпка инструкции
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания