Електрозаваряване за начинаещи: тънкости на заваръчните работи и разбор на основни грешки

Апартамент, а още повече частна къща, се нуждаят от редовно извършване на обслужващи и ремонтни работи. Домашният майстор трябва да бъде универсален, способен да изпълнява множество различни задачи. Затова майсторите искат да усвоят колкото се може повече технологии.
Едно от най-търсените умения е способността да се извършват заваръчни работи. Практиката показва, че най-подходящо е електрозаваряването за начинаещи – технология проста и достъпна за всеки, който иска да се научи да я използва. Преди да започнете да усвоявате метода, трябва да се запознаете с теоретичния аспект на въпроса, съгласни ли сте?
Цялата необходима информация е подробно изложена в нашата статия. Ние описахме принципа на действие на електрическото заваряване и посочихме кой апарат е най-подходящ за работа в домашни условия. Освен това в статията е представена поетапна технология за заваряване на детайли, начини за изпълнение на шевове, както и са изброени вероятните дефекти на съединенията.
Съдържание на статията:
Какво представлява електрозаваряването?
Електрическо заваряване се нарича един от методите на заваряване, когато за нагряване и последващо разтапяне на металите се използва електрическа дъга. Температурата на последната достига до 7000°C, което значително надвишава температурата на топене на повечето метали.
Процесът на електрозаваряване протича по следния начин. За образуване и поддържане в работно състояние на електрическата дъга се подава ток от заваръчния апарат към електрода.
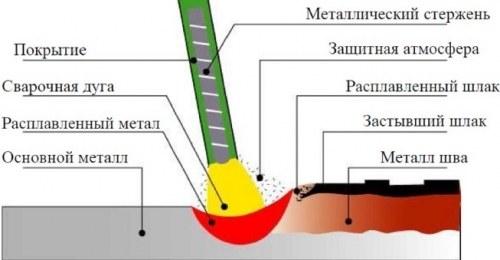
Когато електродният прът докосне заваряваната повърхност, преминава заваръчен ток. Под неговото въздействие и въздействието на електрическата дъга електродът и металниете ръбове на заваряваните елементи започват да се топят. От разтопената маса се образува, както казват заварчиците, заваръчна вана, в която разтопеният електрод се смесва с основния метал.
На повърхността на ваната изплува разтопена шлака, която образува защитен филм. След изключване на дъгата металът постепенно изстива, образувайки шев, покрит с шлака. След пълното охлаждане на материала тя се почиства.
За заваряване могат да се използват нетопими и топими електроди. В първия случай за образуване на заваръчния шев в стопилката се вкарва присадна тел, във втория това не се изисква. За образуване и последващо поддържане в работно състояние на електрическата дъга се използва специално оборудване.
Уменията в сферата на заваряването в битови условия са необходими за изпълнението на широк кръг от работи:
Какво е необходимо за заваряване в домашни условия?
За извършване на работи ще е необходимо преди всичко заваръчен апарат. Съществуват няколко негови разновидности.
Нека решим на кой от тях да дадем предпочитание.
- Заваръчен генератор. Отличителната особеност се състои в способността да произвежда електрическа енергия и да я използва за създаване на дъга. Ще бъде полезен там, където няма източник на ток. Има внушителни размери, следователно не е много удобен за работа.
- Заваръчен трансформатор. Уредът преобразува променливо напрежение, подавано от мрежата, в променливо напрежение с друга честота, което е необходимо за заваряване. Апаратите са лесни за експлоатация, но имат значителни размери и реагират негативно на евентуални скокове на мрежовото напрежение.
- Заваръчен токоизправител. Устройство, което преобразува подаваното от мрежата напрежение в постоянен ток, необходим за образуване на електрическа дъга. Отличават се с компактност и висока ефективност на работа.
За работа в домашни условия е за предпочитане токоизправител от инверторен тип. Обикновено ги наричат просто инвертори. Оборудването има много компактни размери. При работа го окачват на рамо. Принципът на работа на устройството е достатъчно прост.
Той преобразува високочестотен ток в постоянен. Работата с ток от такъв тип осигурява максимално качествен заваръчен шев.
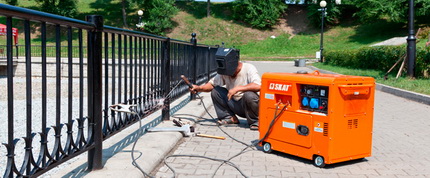
Инверторите са икономични, работят от битова мрежа. Освен това, именно с тях е по-добре да работи начинаещ. Те са изключително лесни за експлоатация и осигуряват стабилна дъга.
Към недостатъците на инверторите може да се отнесе по-високата цена в сравнение с другите уреди, чувствителност към проникване на прах и влага, както и към скокове на напрежение. При избора на инвертор за домашно заваряване се обръща внимание на диапазона на стойностите на заваръчния ток. Минималната стойност е 160-200 A.
Допълнителните функции на оборудването могат да улеснят работата на начинаещия.
От такива приятни „бонуси“ си струва да се отбележат:
- Hot Start – което означава повишаване на началния ток, подаван в момента на запалване на заваръчната дъга. Благодарение на това дъгата се активира много по-лесно.
- Anti-Stick – автоматично намалява заваръчния ток, ако електродният прът залепне. Това улеснява откъсването му.
- Arc Force – увеличава заваръчния ток, ако електродът се доближи твърде бързо до изделието. В такъв случай не настъпва залепване.
Освен заваръчен апарат от всякакъв тип ще са необходими електроди. Тяхната марка е най-добре да се подбере по специална таблица, в която се посочва типът на заварявания материал.
Ще е необходима също заваръчна маска. Най-добре е тази, която се поставя на главата. Моделите, които трябва да се държат в ръка, са изключително неудобни.
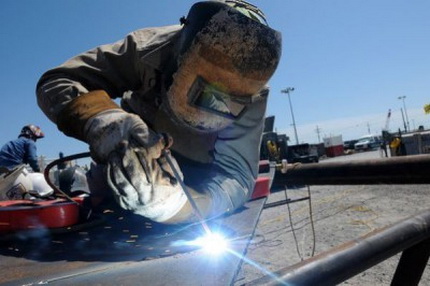
В маската може да има просто затъмнено стъкло или така нареченият „хамелеон“. Последният вариант е за предпочитане, тъй като при появата на дъгата стъклото автоматично се затъмнява.
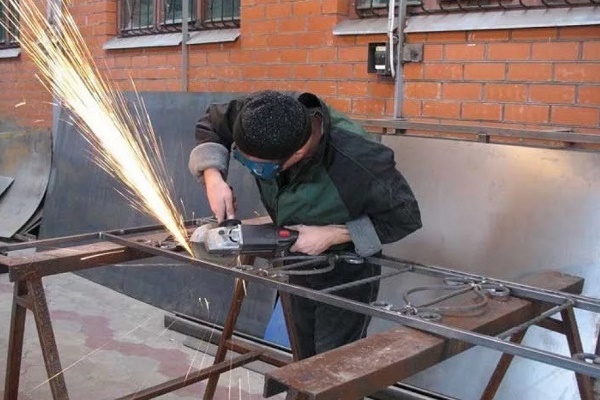
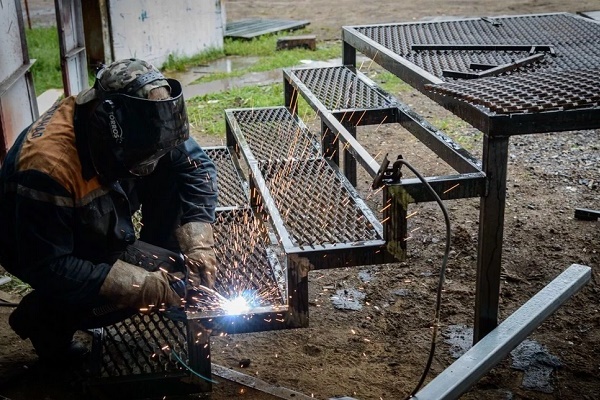
Необходимо е да се работи само в специално облекло, което предпазва от пръски и ултравиолетови лъчи. Това може да бъде плътна памучна работна униформа, ботуши или високи обувки, брезентови или гумирани ръкавици.
Технология на електрическото заваряване
Да се научите как правилно да заварявате детайли с електрозаваряване е най-добре под ръководството на опитни заварчици. Ако по някакви причини това не се получава, можете да опитате сами. За начало трябва добре да организирате работното място. Това е много важно, тъй като заваряването спада към високотемпературни, а оттам и пожароопасни процеси.
За работа трябва да изберете работна маса или друга основа, изработена от незапалим материал. Дървени маси и подобни изделия са категорично забранени. Желателно е в близост до мястото, където ще се извършва заваряване, да няма лесно запалими предмети.
Около себе си задължително поставете кофа с вода за ликвидиране на евентуални огнища на запалване. Освен това трябва да определите безопасно място, където ще се съхраняват остатъците от използваните електроди. Дори и най-малкият от тях може да предизвика пожар.
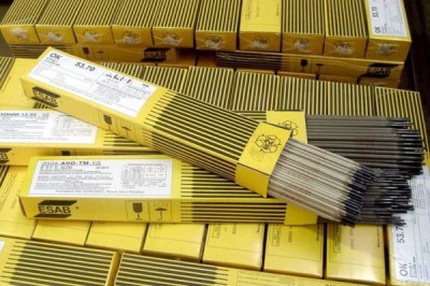
За първите самостоятелни шевове трябва да подготвите ненужно парче метал и да изберете подходящи електроди за него. Специалистите препоръчват в такива случаи да се използват 3 мм електроди. По-малкият диаметър се използва за заваряване на тънки листове, на които е неудобно да се учи. Електродите с по-голям диаметър изискват висока мощност на оборудването.
Започваме с почистване на участъка от метал, на който ще бъде разположен шевът. Тук не трябва да има ръжда и никакви замърсявания.
След като детайлът е подготвен, вземаме електрода и го вкарваме в захвата на заваръчния апарат. След това вземаме захвата «заземяване» и го закрепваме здраво към детайла. Още веднъж проверяваме кабела. Той трябва да бъде поставен в държача и добре изолиран.
Сега трябва да изберете работната сила на тока за заваръчния апарат. Тя се подбира според диаметъра на електрода. Избраната мощност настройваме на панела на заваръчното оборудване.
Следваща стъпка – запалване на дъгата. За целта електродът трябва да се приближи до детайла под ъгъл около 60° и много бавно да се прекара по основата. Трябва да се появят искри. Щом това стане, леко допираме електрода до детайла и веднага го повдигаме на височина не повече от 5 мм.
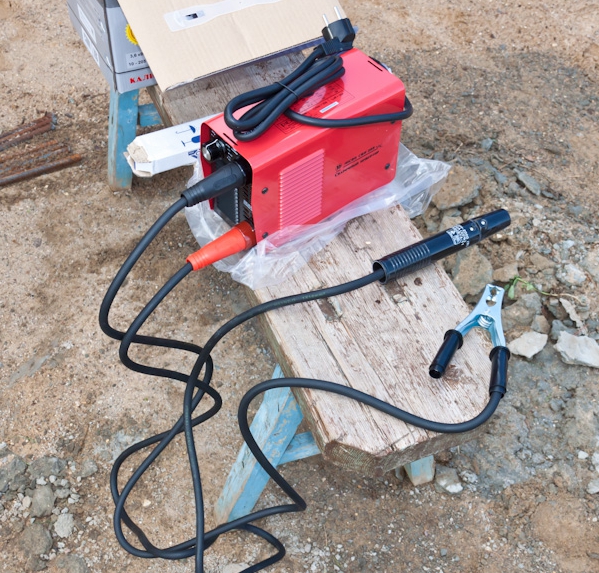
В този момент избухва дъга, която трябва да поддържате през цялото време на работа. Нейната дължина трябва да бъде 3-5 мм. Това е разстоянието между края на електрода и детайла.
Поддържайки дъгата в работно състояние, трябва да помните, че в процеса на работа електродът изгаря и става по-къс. При прекомерно приближаване на електрода до детайла може да настъпи залепване. В този случай трябва леко да го поклатите настрани. Дъгата може и да не се запали от първия път. Възможно е да не достига силата на тока, тогава трябва да я увеличите.
След като начинаещият заварчик се научи да запалва дъгата и да я поддържа в работно състояние, може да се пристъпи към напластяване на валяк. Това е най-простата от всички операции. Запалваме дъгата и започваме много плавно и внимателно да преместваме електрода по дължината на бъдещия шев.
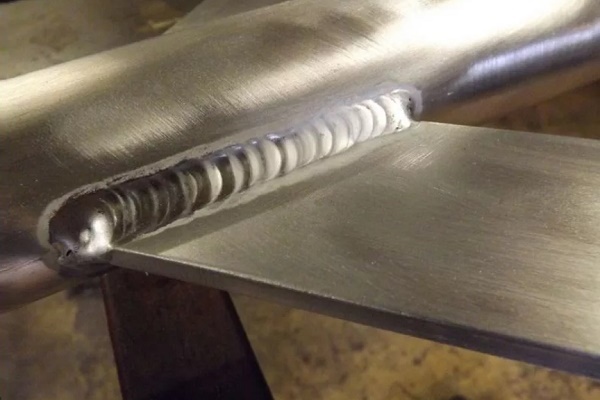
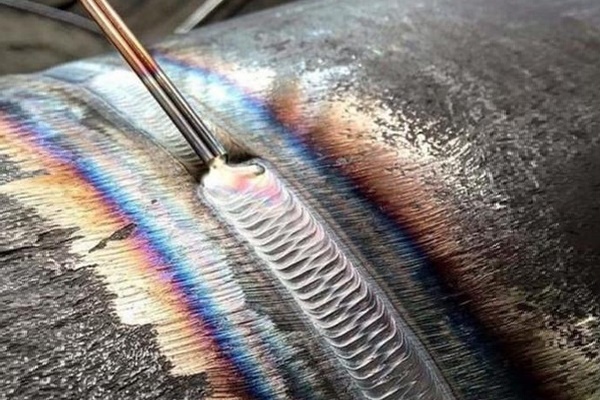
При това извършваме колебателни движения, наподобяващи полумесец с малка амплитуда. Ние като че ли «пригребваме» разтопения метал към центъра на дъгата. Така трябва да се получи равномерен шев, подобен на валяк. Върху него ще има малки вълнообразни наноси от метал. След изстиването на шева трябва да отчукате шлаката.
Методики на дъгово заваряване – начини на заваряване
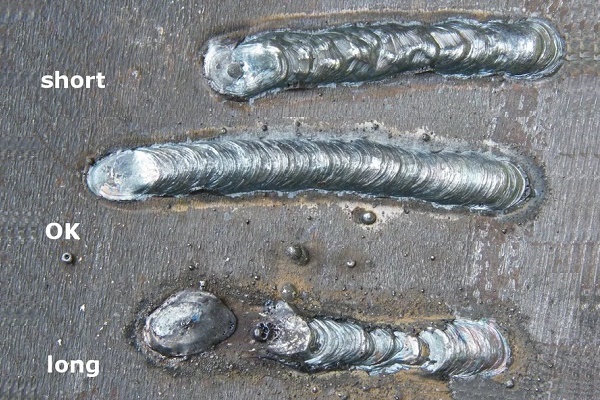
За да получите качествен шев, трябва да се научите да поддържате, а след това и да премествате дъгата. Особено влияе на качеството дължината на електрическата дъга. Ако тя е повече от 5 мм, то се счита за дълга.
В този случай настъпва азотиране и окисляване на разтопения метал. Той се разпръсква на капки, като при това шевът се получава порест и недостатъчно здрав. При твърде къса дъга може да настъпи непровар.
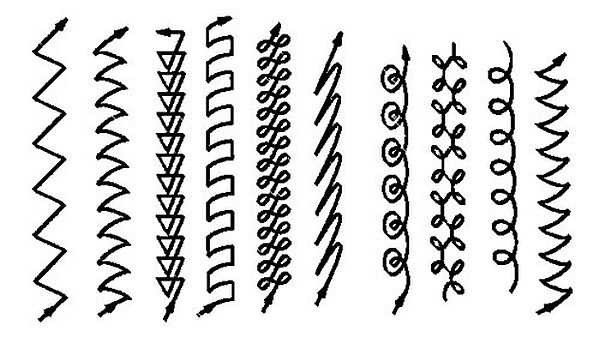
За изпълнение на заваряване се използват различни методики. Подробно ще разгледаме основните.
Вариант #1: долни челни съединения
Най-разпространеният и прост начин за съединяване на детайли. При дебелина на метала до 0,8 см се използва двустранно заваряване. За съединения от метал, по-тънък от 0,4 см, се извършва само едностранно заваряване.
За работа се избират електроди, чийто диаметър е равен на дебелината на метала. Ако тя надвишава 8 мм, заваряването се провежда с подготовка на ръбовете. При това ъгълът на подготовка е около 30°.
Заваряването се извършва на няколко прохода. Желателно е да се използват подвижни подложки от стомана или мед за избягване на прожогвания. Първият проход се извършва с електрод с малък диаметър, не повече от 4 мм.
В процеса на изпълнение на първия шев са много важни неговата точност и дълбочина на проваряване. След нанасянето му зад ръбовете не трябва да има проплавен метал.
За втория и всички следващи проходове се използват електродни пръти с по-голям диаметър. Те се избират за качествено запълване на вдлъбнатината, образувала се между ръбовете.
Електродът бавно се движи по дължината на шева, като при това извършва колебателни движения, сякаш люлее електрода от една страна на друга, за да запълни напълно празнините с разтопен метал.
Вариант #2: долни ъглови съединения
Опитните заварчици твърдят, че добри резултати могат да се постигнат, ако се заваряват ъглите 'на лодка'. Това означава, че съединяваните детайли се поставят под ъгъл от 45° или друг.
По този начин се осигурява максимално качествено проплавяне на стените на изделието, а опасността от подрязване и непроваряване намалява. Такъв начин на заваряване позволява за един проход да се наплават шевове с голямо сечение.
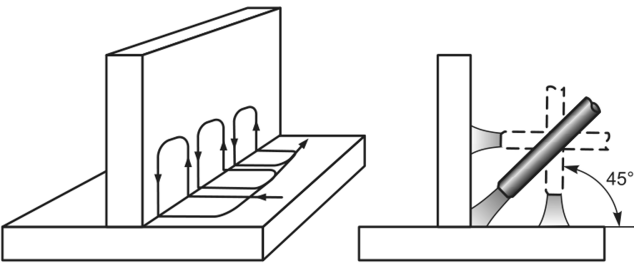
Различават се два вида заваряване «в лодка» – в симетрична и в несиметрична:
- Наклонът на детайлите е 45°. Вероятността от напливи или подрези на една от стените е минимална. Заваряването с обратна и права полярност се провежда при максимални стойности на тока. При провеждане на заваряване с обратна полярност дължината на електрическата дъга трябва да е минимална.
- Наклон на детайлите под ъгъл от 60° или 30° – несиметрична «лодка». Този вариант е много удобен, ако работата се извършва в труднодостъпни места, тъй като амплитудата на движение на електрода е малка. Заварчикът насочва дъгата в самия корен на шева, като трябва да се следи тя да не излезе извън границите на бъдещия шев. Също така не се разрешава да се напластява твърде голямо количество метал за един проход.
Ъгловите съединения могат да бъдат от тавров тип, затова е необходимо да се научите как правилно и без грешки да заварявате метал с електрозаваряване на няколко прохода.
Използването на един проход е възможно само в случай, че се заваряват прости конструкции със страни, които образуват ъгъл от 45° при ъглов шев. Диаметърът на електрода в този случай не може да надвишава дебелината на метала с повече от 0,15-0,3 см.
Стандартното многопроходно таврово заваряване се изпълнява по следния начин. За първия проход се взема електрод с по-голям диаметър от тези, които са избрани за следващите проходи. Например, използва се електрод, чиито размери варират в границите от 0,4 до 0,6 см.
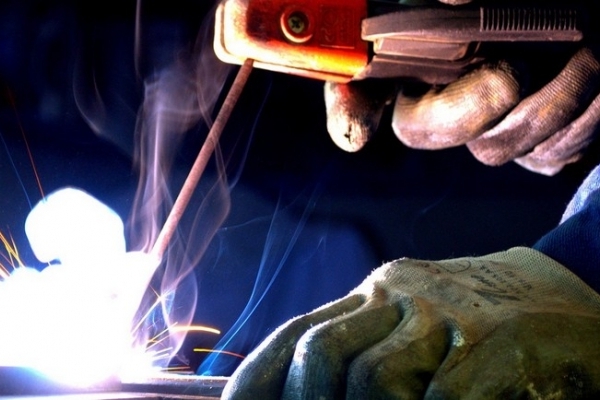
Заваряването се извършва плавно, без напречни колебателни движения. При изпълнение на останалите проходи те задължително се изпълняват. Важно е амплитудата на колебанията да бъде в границите на допустимата ширина на шева.
Още един важен момент. При изпълнение на таврово заваряване на ъглово съединение, електрическата дъга трябва винаги да се запалва на рафта, разположен хоризонтално.
При изпълнение на ъглово електрозаваряване със собствени ръце може да се приложи припокриващ тип съединение. В този случай заваряваните детайли се разполагат един върху друг с припокриване. Дъгата при заваряване с права полярност трябва да бъде къса, а при обратна – максимално къса. Насочвайте дъгата точно в корена на съединението.
В процеса на заваряване е необходимо да се изпълняват с електрода малки по амплитуда възвратно-постъпателни движения. По този начин ще се затопли равномерно цялата област на съединението. В този случай заваръчната вана ще се напълни равномерно, и шевът ще бъде изпъкнал и пълноразмерен.
Вариант #3: вертикални шевове
Шевовете, насочени вертикално, се изпълняват само с къса дъга. Работната сила на тока при това трябва да бъде с 10%-20% по-малка, отколкото при процеса на заваряване на детайли в долно положение. Тези изисквания лесно се обясняват.
По-малката сила на тока предполага, че разтопеният течен метал няма да изтича от заваръчната вана. По-малката по размер дъга е по-удобна за работа.
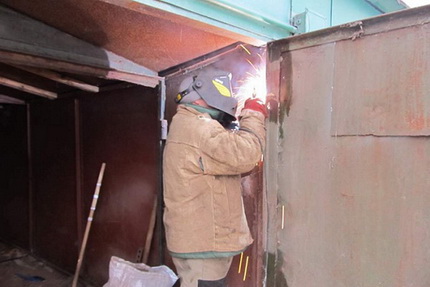
Опитните заварчици предпочитат да варят вертикални шевове по направление отдолу нагоре. Дъгата се запалва в най-долната точка на бъдещия шев. След което се подготвя малка хоризонтално разположена площадка, чиито размери съответстват на сечението на бъдещия шев.
След това бавно придвижват електродния прът нагоре. При това задължително се извършват движения напречно на съединението.
Те могат да бъдат във формата на елха, ъгъл или полумесец. Последният вариант е най-прост за изпълнение. Освен това е важно да се спазва правилното положение на електрода. Теоретично най-добре се осъществява проваряването, ако прътът е разположен перпендикулярно на шева, тоест хоризонтално.
Челните заваръчни шевове се характеризират по следните критерии:
Практиката показва, че в такова положение на електродния прът течният метал изтича по шева. За да се избегне това, ъгълът на наклона на пръта се избира в границите 45°-50°. Това е оптималният вариант при вертикално заваряване. За заваряване на детайли в посока отдолу нагоре се избират електроди, чийто диаметър не надвишава 0,4 cm.
Вариант #4: детайли на тръбопровод
В домашни условия често се налага да си припомним как се заварява с електрозаваряване метална тръба. Отстрани на детайла обикновено се изпълнява вертикален шев, по окръжността – хоризонтален. Тръби от стомана се заваряват челно. Всички ръбове задължително се проваряват добре.
За да бъдат напластяванията вътре в тръбата минимални, електродът се поднася към изделието под ъгъл не по-голям от 45°. Ширината на шева трябва да бъде 0,6-0,8 cm, а височината – 0,2-0,3 cm.
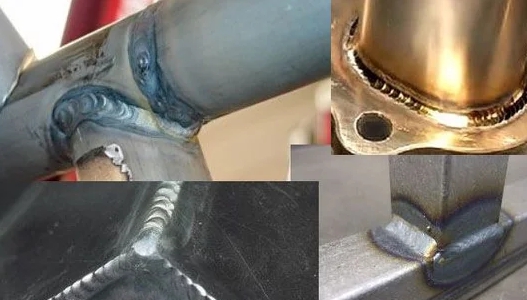
Преди започване на заваръчните работи съединяемите детайли се почистват внимателно. Преглеждат се краищата на тръбата. Ако са деформирани, те се изправят или се отрязват с тръборез. След това се почистват до метален блясък ръбовете на детайлите отвътре и отвън на разстояние най-малко 1 см от ръба. След това се пристъпва към заваряване.
Шевът се заварява непрекъснато, докато не се завари напълно. За неподвижни шевове на тръби със стени с ширина до 0,6 мм се извършват два заваръчни прохода, за изделия със стени с ширина от 0,6 до 1,2 см – три прохода, за детайли със стени по-широки от 1,9 см – четири прохода.
При това всеки следващ шев се нанася само след като от предишния е отстранена шлаката.
Най-важно е качеството на първия шев. В процеса на неговото изпълнение трябва да се разтопят напълно всички затъпявания и ръбове. Пукнатини, дори и най-малките, не трябва да има. Ако има такива, те се разтопяват или изсичат. След това фрагментът отново се заварява. Аналогично се извършва заваряването на въртящи се тръби.
Възможни дефекти на заваръчните съединения и шевове
Електрическото заваряване е сложен процес и не винаги всичко върви гладко.
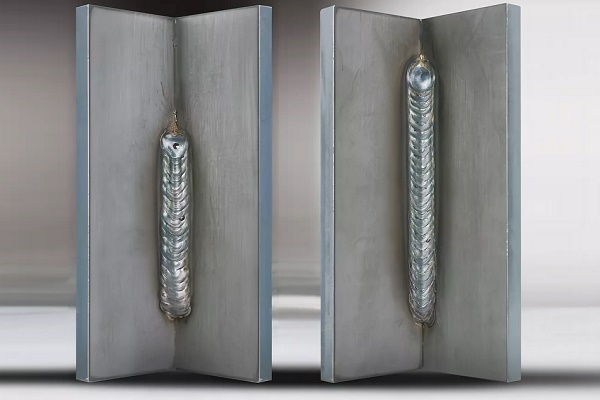
В резултат на грешки в работата шевовете и съединенията могат да имат различни дефекти, сред които:
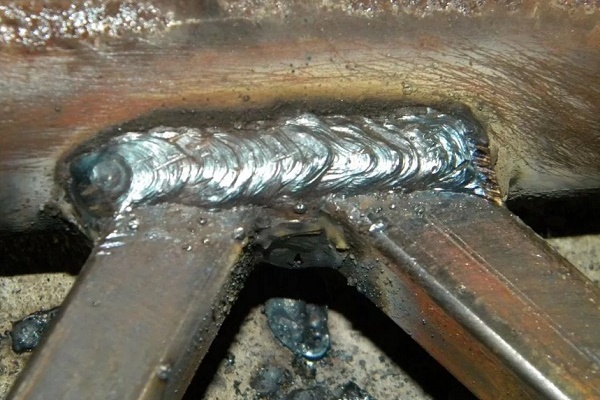
- Кратери. Малки вдлъбнатини във валика на заваръчния шев. Могат да се появят в резултат на прекъсване на дъгата или грешка при изпълнението на крайния фрагмент на шева.
- Пори. Заваръчният шев става порест в резултат на замърсяване на ръбовете на детайлите с ръжда, масло и др. Освен това, порестостта може да се появи при твърде бързо охлаждане на шева, при висока скорост на заваряване и при работа с непросушени електроди.
- Подрези. Изглеждат като малки вдлъбнатини от двете страни на шевния валик. Появят се при изместване на електродите в посока на вертикалната стена при заваряване на ъглови съединения. Освен това, подрезите се образуват при работа с дълга дъга или ако стойностите на заваръчния ток са твърде високи.
- Включения от шлака. Вътре в заваръчния валик се намират парченца шлака. Това може да се случи при замърсяване на ръбовете, висока скорост на заваряване или в случай, че заваръчният ток е твърде малък.
Това са най-често срещаните дефекти на заваръчните шевове, но може да има и други.
Допълнителна информация относно заваряването на вертикални и хоризонтални шевове с електродъгово заваряване е представена в тази статия.
Изводи и полезно видео по темата
Особености при заваряването на тръби:
Как правилно да изберете заваръчен инвертор:
При желание всеки домашен майстор ще може да усвои основите на заваряването. Това не е чак толкова трудно. Ще са необходими търпение, внимателност и, разбира се, точно изпълнение на всички инструкции. Всичко ще бъде много по-лесно, ако процесът на усвояване на ново умение протича под ръководството на опитен специалист.
Имате ли личен опит със свързване на детайли чрез електрозаваряване? Искате ли да споделите натрупаните знания или да зададете въпроси по темата? Моля, оставяйте коментари и участвайте в дискусиите – формата за отзиви се намира по-долу.
 Как се извършва челно заваряване на полиетиленови тръби: инструктаж за провеждане на работата
 Заваръчен апарат за полиетиленови тръби: кой е най-добре да се купи и как да се използва правилно
 Температура на заваряване на полипропиленови тръби: основни етапи на самостоятелно заваряване + таблица със стойности
 Как да заварявате вертикални и хоризонтални шевове с електрозаваряване: стъпка по стъпка инструкции
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
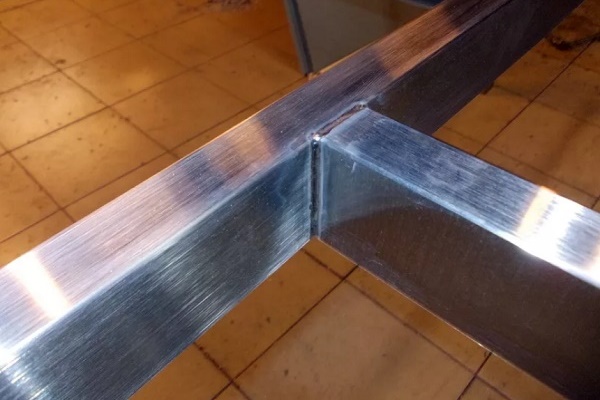
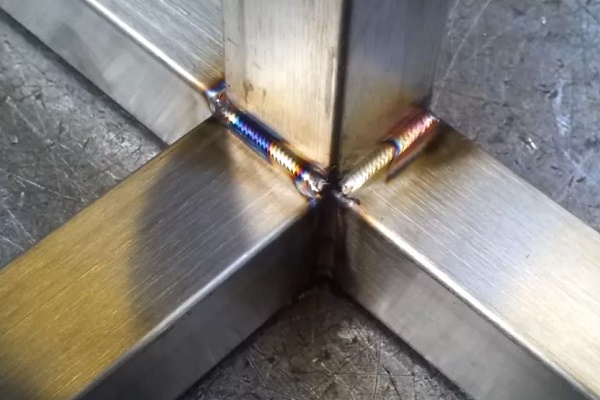
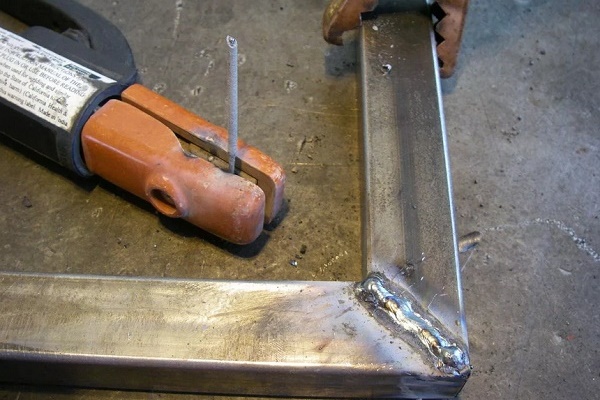
Благодаря! Научих много полезни неща за себе си. Как да се извършва правилно заваряване на квадратни тръби под ъгъл 90?
Полезно видео, според мен, особено за дилетанти.
Благодаря! Беше много интересно да се запозная.
Благодаря за информацията.