Всичко за стоманените тръби: преглед на техническите характеристики и монтажните нюанси

В промишлеността и бита стоманената тръба се прилага много широко. Използва се при прокарване на затворени и отворени комуникации, доставящи газове и течности към разпределителни станции. С помощта на стоманени изделия се защитават силови и сигнални кабели в авиа- и автомобилостроенето.
Тръбите от стомана в редица области изпълняват функцията на конструктивни и декоративни елементи. В бита от тях се сглобяват системи за водоснабдяване и отопление. Продукцията притежава високи физически характеристики, издържа на значителни експлоатационни натоварвания и надеждно служи в продължение на много години.
Съдържание на статията:
Марки стомана за производство
При изработката на стоманени тръби в промишленото производство се използват следните видове суровини:
- въглеродна стомана ст 3, ст 10-20, ст17г1с-у – за електрозаварени универсални тръби от общо предназначение;
- стомана 20-10 – за производство на горещо валцувани тръби без шев;
- стомана 20 – за тръбен материал от студена деформация;
- корозионноустойчива стомана 12Х18Н12Т, 12Х18Н10Т, 08Х18Н10Т – за тръби, търсени в енергетиката и химическата промишленост.
Нисколегираните видове стомана имат добри механични свойства и достъпна цена. Легиращите добавки влияят положително върху физическите характеристики на стоманата, подобряват жилавостта и пластичността, правят материала по-здрав и устойчив на високи температури и атмосферни корозионни прояви.
Въпреки това цената на легираната стомана е малко по-висока и тръбите, направени от нея, винаги се ценят малко по-скъпо. По ниво на легиране стоманата се дели на три класа.
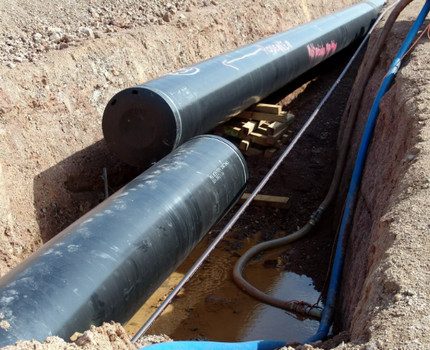
Нисколегираният материал в състава си съдържа не повече от 2,5% различни добавки. В среднолегираните видове този показател варира в границите 2,5-10%. Във високолегираните сортове количеството на компонентите, подобряващи основните свойства на метала, е от 10 до 50%.
Общо има 14 типа високолегирани стоманени сплави с различни характеристики. Към най-търсените спадат материалите, проявяващи добра устойчивост на различни корозионни явления и способни да работят ефективно без разрушаване на структурата при екстремно високи температури.
Изработка на стоманени тръби: основни методи
Тръбите от стомана се правят по няколко начина.
Най-разпространените варианти за изработка са:
- електрозаваръчен с прав шев;
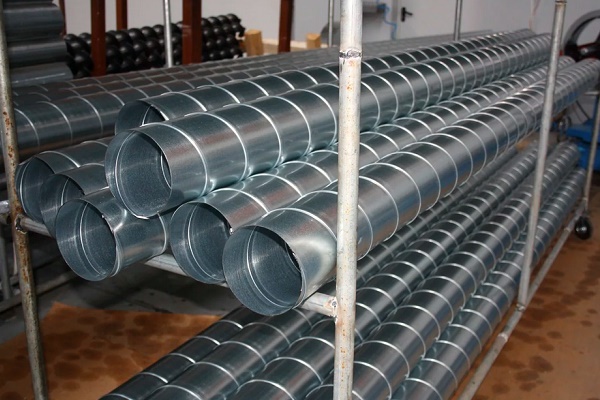
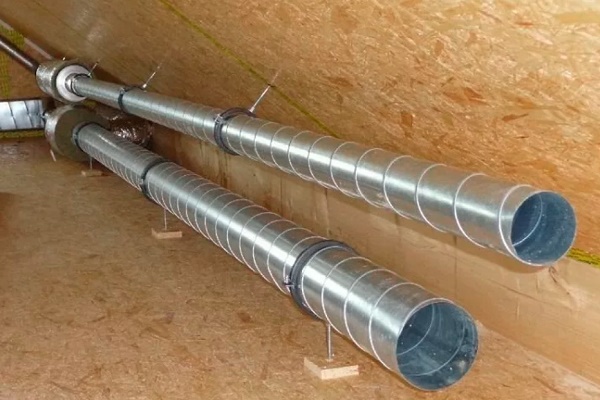
- електрозаваръчен със спирален шев;
- горещо деформиран без шев;
- студено валцуван без шев.
Изборът на подходящ начин за обработка на метала зависи от качеството на суровината и наличното оборудване у производителя.
С отделен стандарт се регламентират водогазопроводните тръби. Но това не се случва, защото за този материал съществува особен начин на изработка, а само въз основа на областта на приложение.
По същество тръбите от този тип представляват универсален електрозаварен продукт с прав шев. Обикновено този вид се прилага в комуникационни системи с умерено налягане.
Как се правят електрозаварени тръби с прав шев?
Стоманеният лист (штрипс), навит на плътна ролка, се размотава и се реже на надлъжни ленти с необходимата дължина и ширина. Получените фрагменти се заваряват в безкрайна лента, като по този начин се осигурява непрекъснатост в производството.
След това лентата се деформира във валците и се превръща в изделие с кръгло сечение с отворени краища. Съединителният шев се заварява по дъгов способ, с индукционни токове, плазма, лазер или електронни лъчи.
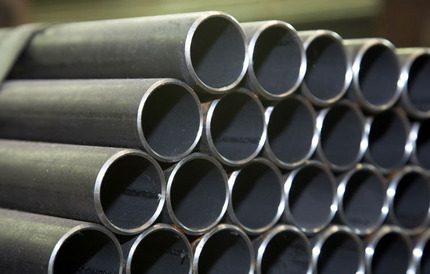
След всички манипулации кръглата стоманена тръба се калибрира във валците и се извършва деликатен неразрушаващ контрол на здравината и целостта на шева чрез ултразвук или вихрови токове. Ако в процеса на тестване не бъдат открити грешки, заготовката се разкроява на фрагменти с планирана дължина и се изпраща в складовото помещение.
Производство на електрозаварени тръби със спирален шев
Производството на стоманени спиралношевни тръби става по същия принцип като на правозаварените, само че за изработката на продукцията се използват по-прости механизми. Основната разлика е, че разкроената стоманена лента с помощта на валците се навива не на тръба, а на спирала. Това осигурява висока точност на свързване на всички етапи.
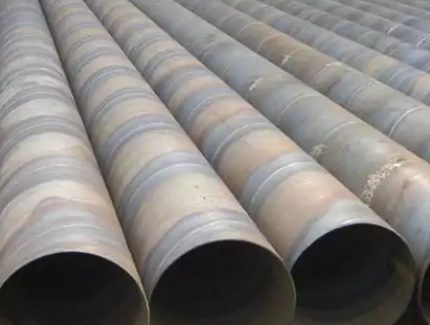
Спиралният шев се смята за по-надежден и придава на тръбата повишена якост на опън. Към недостатъците спада увеличената дължина на шева, която изисква допълнителни разходи за заваръчни материали и повече време за свързване.
Изработка на горещо деформирани безшевни тръби
Като заготовка за създаване на безшевна (целноизтеглена) стоманена тръба чрез метод на гореща деформация се използва монолитна заготовка с цилиндрична форма.
Тя се нагрява при висока температура в промишлена пещ и се прогонва през прошивен прес. Агрегатът превръща изделието в гилза (кух цилиндър), а последващата обработка с няколко валца придава на елемента необходимата дебелина на стените и подходящ диаметър.
На последния етап горещата тръба от стомана се охлажда, разкроява се по зададени параметри и се предава в склада за готова продукция.
Особености на производството на студено деформирани тръби
Началният етап на производствения процес на безшевни стоманени тръби по метода на студено деформиране е идентичен с «горещия» вариант. Въпреки това, след преминаване през пробивния стан, гилзата веднага се охлажда и всички останали операции се извършват в студена среда.
Когато тръбата е напълно оформена, тя задължително се отгрява, като първо се нагрява до температурата на рекристализация на стоманата, а след това отново се охлажда. След тези мерки се повишава жилавостта на структурата, а от метала изчезват неизбежно възникващите по време на студената деформация вътрешни напрежения.
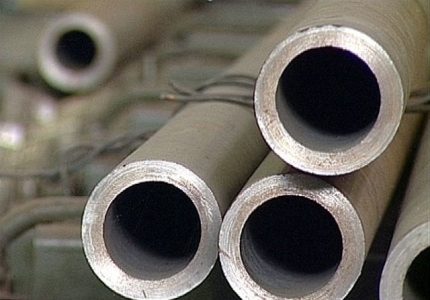
В момента на пазара са представени безшевни студено валиувани тръби с дебелина на стената от 0,3 до 24 мм и диаметър 5 – 250 мм. Към техните предимства спадат високо ниво на херметичност и способност да издържат на високо налягане.
Видове сечения и покрития
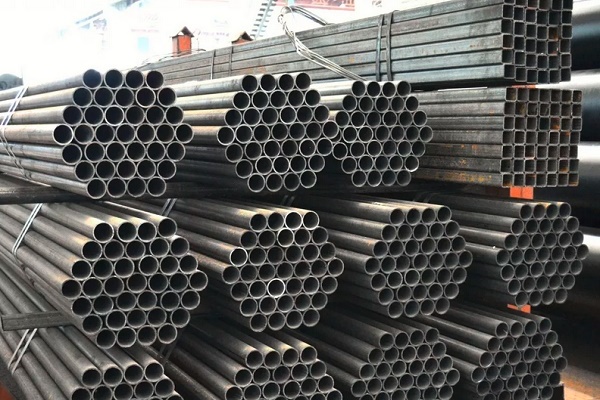
По вида на напречното сечение стоманените тръбни елементи се подразделят на кръгли и профилни. Кръглите принадлежат към универсалния вид, имат най-широка градация по диаметър на отвора и дебелина на стените. Произвеждат се само в промишлени условия от стоманени сплави и различни добавки, които усилват физическите характеристики на материала.
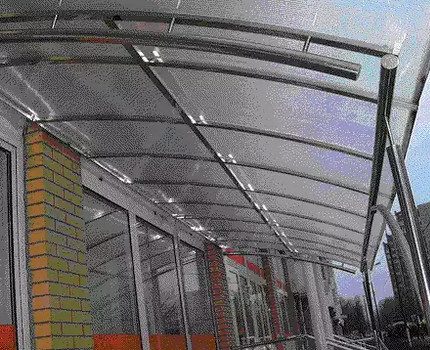
Спектърът на приложение обхваща почти всички промишлени и битови области. Кръгли стоманени тръби с различни диаметри се използват за транспортиране на нефт и газ, за оборудване на надеждна изолация на комуникационни системи с всякаква сложност и размер, за създаване на леки постройки и различни елементи на външен и вътрешен декор.
Профилните тръби – това е прогресивен вид строителен металопрокат с овално, квадратно или правоъгълно сечение. Произвежда се от нисколегирана и въглеродна стомана, по-рядко от неръждаема стомана, чрез студена или гореща деформация на праволинейна електрозаварена заготовка с кръгъл калибър.
Формоването се осъществява чрез преминаване на детайла през валове, които осигуряват необходимото сечение.
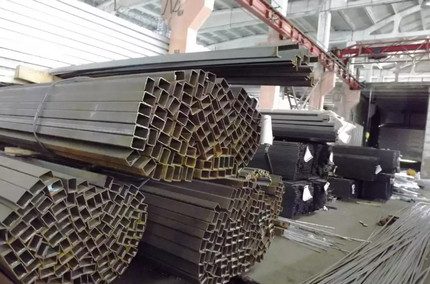
Готовите стоманени тръби се проверяват за цялостност на заваръчния шев и се подлагат на допълнителна термична обработка, която позволява да се снеме вътрешното механично напрежение. След това се разкрояват в съответствие с изискваните габарити. За подобряване на физическите свойства на стоманените тръби върху тях се нанася защитно покритие.
Към най-търсените видове спадат:
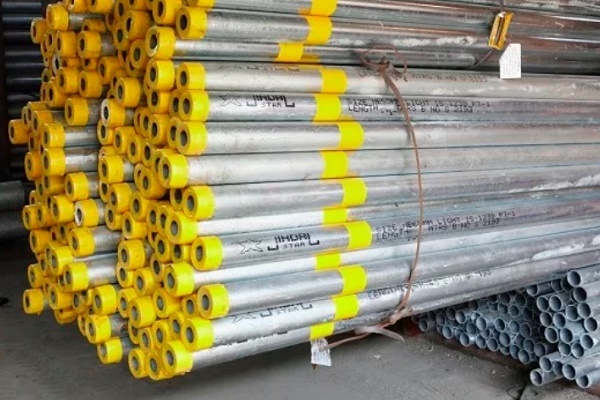
- цинково (студено или горещо);
- полиетиленово многослойно или екструдирано;
- епоксидно-битумно;
- циментово-пясъчно.
Цинковото предпазва тръбите от поява на корозия, полиетиленовото създава на повърхността плътен, непроницаем слой и предотвратява разрушаването на структурата на метала, битумно-епоксидното намалява влиянието на блуждаещи токове, а циментово-пясъчното защитава вътрешната повърхност от биологично обрастване.
Стандарти и размери на тръби от стомана
За тръбите от стоманен валцован материал съществуват специални стандарти и ГОСТ-ове. Тези параметри описват начина на изработка на изделието, неговите основни размери, сечение и дебелина на стената. Ориентирайки се по тази информация, се определя областта на използване на дадената част.
Параметри за заварени изделия с прав шев
Производството на електрозаварени тръби с прав шев се регламентира от ГОСТ 10704-91. Според неговата информация външният диаметър на изделието е от 10 до 1420 милиметра, а дебелината на стените варира от 1 до 32 милиметра.
Арматурата, която не надвишава 426 милиметра в диаметър, има мерна и немерна дължина. В особени случаи се изработват тръби с по-здрав, усилен шев, но за тях съществува отделен специален стандарт – ГОСТ 10706.
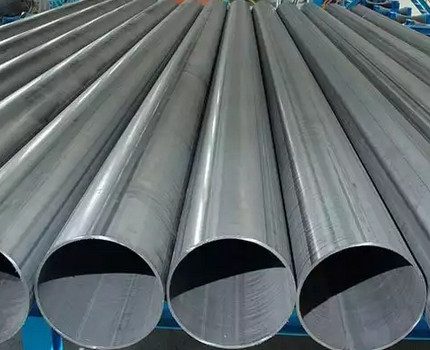
Тръбите от този тип най-често се използват за полагане на технологични комуникационни системи с умерено налягане и създаване на практични, удобни и леки метални конструкции с различно предназначение.
Регламент за електрозаварени тръби със спирален шев
Производството на електрозаварени тръби със спирален шев се осъществява съгласно ГОСТ 8696-74. Външният диаметър на такива изделия е от 159 до 2520 милиметра, дебелината на стените варира от 3,5 до 25 милиметра, а дължината е от 10 до 12 метра.
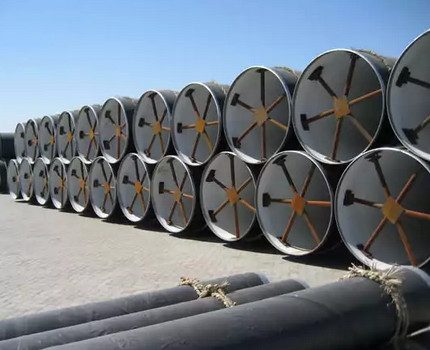
Тръбите, направени по този начин, се отличават с по-голяма издръжливост и притежават способност да издържат на високо налягане. Стандартът позволява използването им както за битови цели, така и за промишлени, за създаване на надеждни, херметични и експлоатационно устойчиви комуникационни системи.
Изисквания към безшевни тръби от горещо деформиране
Стандартите за безшевни горещо деформирани тръби са описани в ГОСТ 8732-78. Дебелината на стените им е от 2,5 до 75 милиметра, а диаметърът варира от 20 до 550 милиметра. По дължина, както мерна, така и немерна, размерът варира от 4 до 12,5 метра.
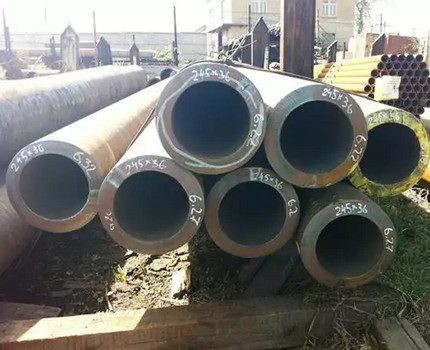
Тръбите от този тип се използват за транспортиране на високотоксични вещества за химически производства. Отсъствието на шев гарантира невъзможност за образуване на теч и попадане на вредни вещества в земята или атмосферата.
Способността лесно да издържат на постоянно високо налягане прави безшевните тръби актуални за нефтопреработвателната и газовата промишленост.
Стандарти за студено деформирани безшевни тръби
Стоманени студено валцовани тръби се изработват по ГОСТ 8734-75. Външният диаметър на тръбите варира от 5 до 250 милиметра, а дебелината на стените е от 0,3 до 24 милиметра. Продукцията се произвежда с немерна дължина от 1,5 до 11,5 метра и с мерна дължина от 4,5 до 9 метра.
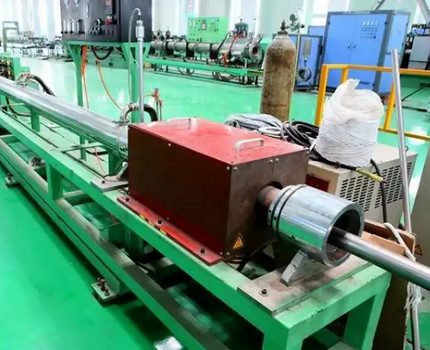
Безшевните стоманени тръби, създадени чрез метода на студена деформация, демонстрират висока здравина, експлоатационна устойчивост и надеждност през целия период на използване.
Особености и характеристики на водогазопроводни изделия
Газо- и водопроводните тръби се произвеждат по регламента ГОСТ 3262-75. В отделен стандарт този вид металопрокат се отделя само поради по-тясната област на приложение.
Външният диаметър на изделието е 10,2-165 милиметра, а дебелината на стените варира в границите на 1,8-5,5 милиметра. Диапазонът на размерите за немерна и мерна дължина е еднакъв – от 4 до 12 метра.
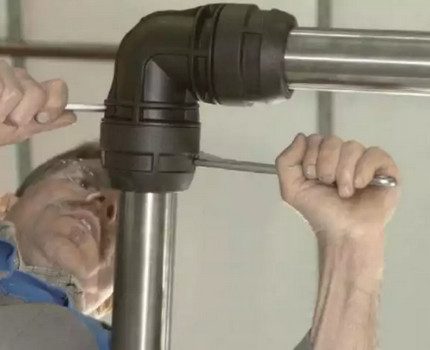
Стандартът предвижда производство не само на обикновени, но и на поцинковани водогазопроводни тръби.
Монтаж на стоманени тръбопроводи: основни методи
Процесът на сглобяване на надеждна, здрава и ясно работеща комуникационна система от стоманени тръби изисква значителни трудови разходи, голямо количество време и наличие на специфични професионални инструменти.
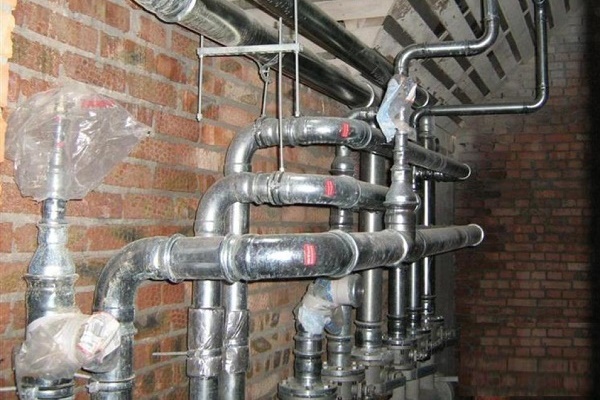
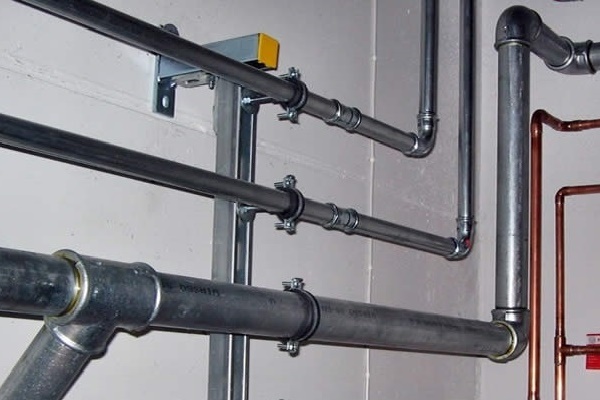
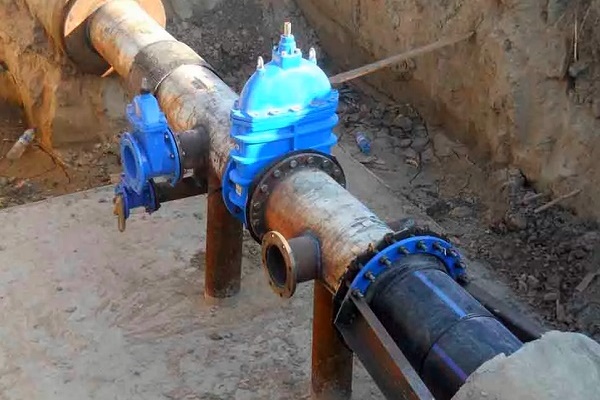
Разделянето на материала на отсечки с необходимата дължина се осъществява с помощта на тръборези. Свързването обикновено се извършва по три начина: чрез заваряване, чрез резба и чрез фланци.
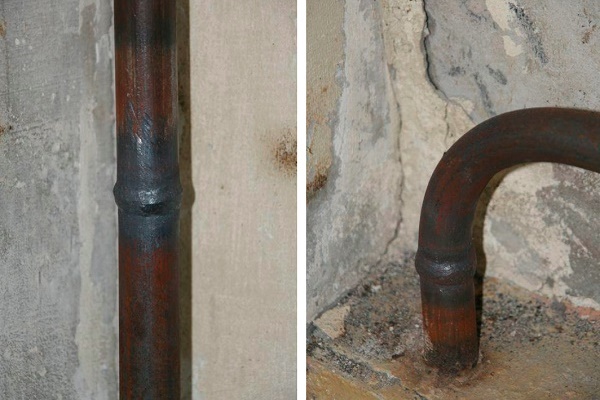
Съединение чрез заваряване
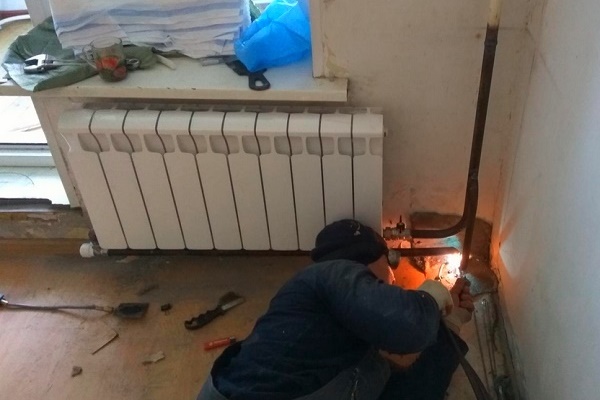
Инсталирането на тръби с последващо свързване на всички части чрез газова или друга заварка се счита за максимално прост, практичен и достъпен метод на монтаж.
Системата, оборудвана по този начин, се отличава с високо ниво на херметичност, издържа на значителни експлоатационни и вибрационни натоварвания, не се нуждае от сериозни обслужващи мероприятия и лесно подлежи на ремонт в случай на възникване на проблем.
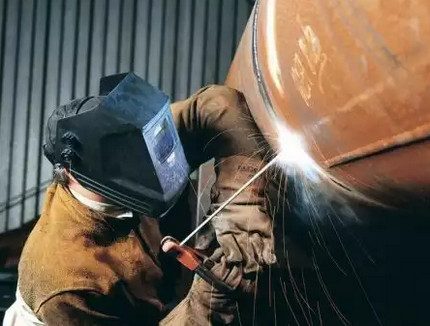
Ако прокарването на комуникациите се извършва в трудни условия или труднодостъпни места и заваръчните работи са физически невъзможни, се прилага резбов (фитингов) или фланцов начин на свързване на необходимите части.
Свързване чрез резба
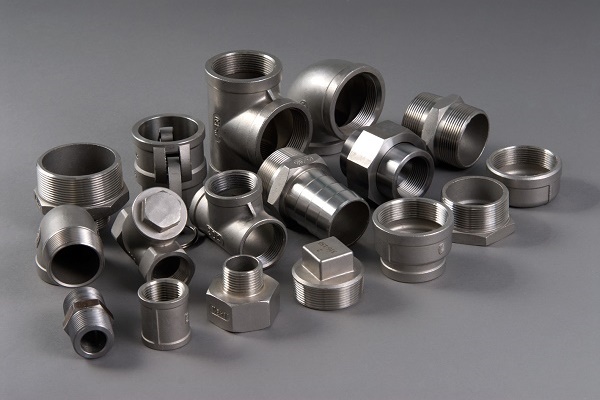
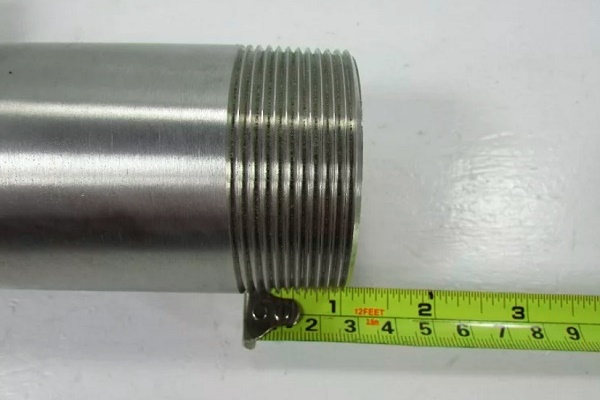
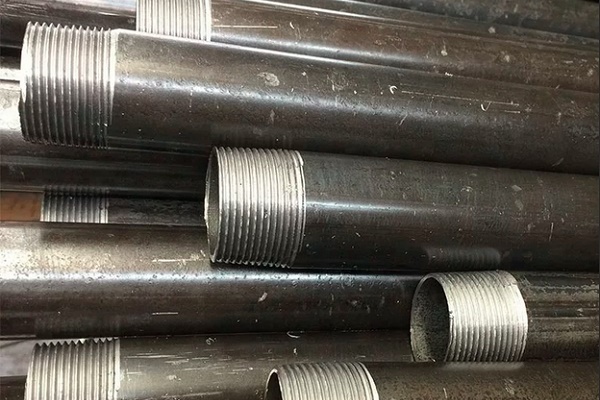
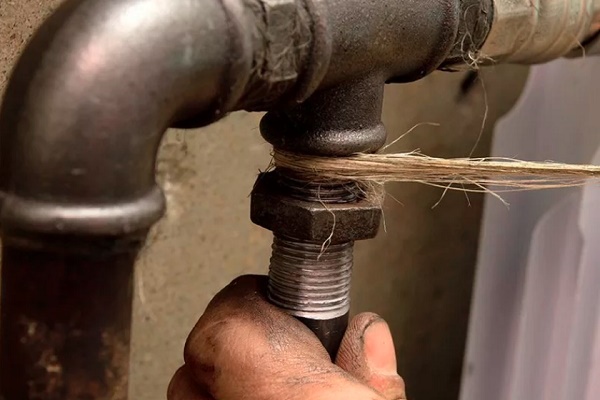
При този вариант тръбите се завинтват върху резба с помощта на фитинги от различни видове и предназначение. Това позволява в бъдеще да се извършват локални ремонтни работи и да се отстранява повредата в конкретно място, без да се прибягва до демонтаж на цялата комуникационна система.
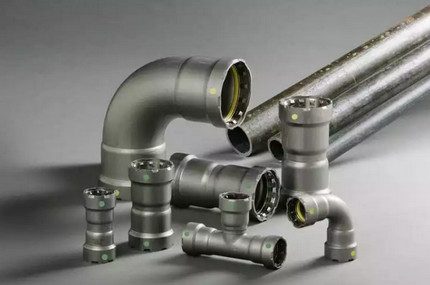
Основното предимство на резбовия способ за монтаж на отоплителната система или водоснабдяване – е простотата и достъпността. За създаване на необходимата конструкция от стоманени тръби и фитинги не се изисква специфично оборудване, професионални познания или голям опит в извършването на ремонтни дейности.
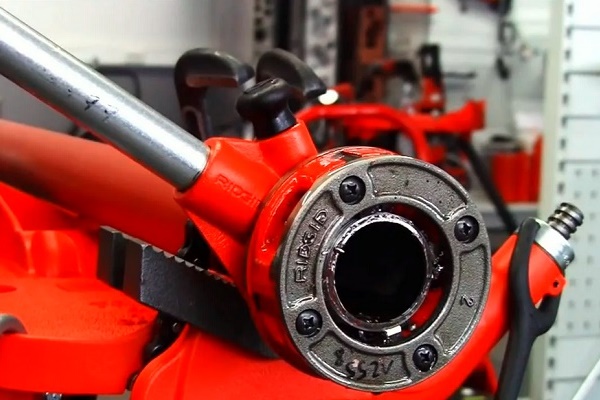
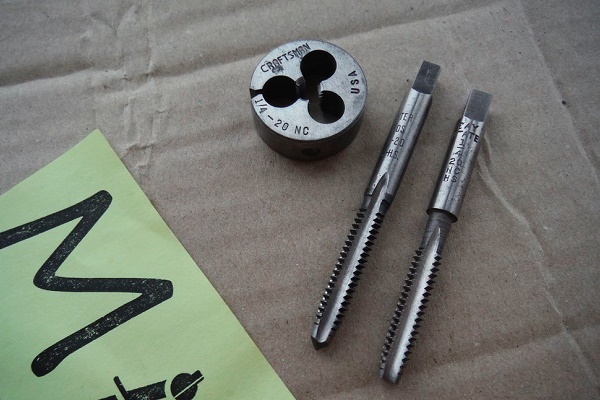
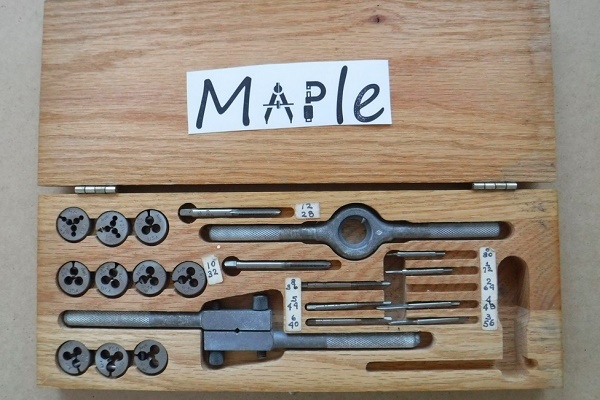
Цялата работа е интуитивно разбираема и лесно осъществима дори от хора, които нямат съответната квалификация. Резбата на стоманена тръба може да се нареже собственоръчно. С технологията ще ви запознае препоръчваната от нас статия.
Изграждане на система с помощта на фланци
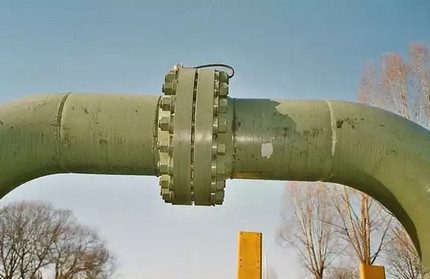
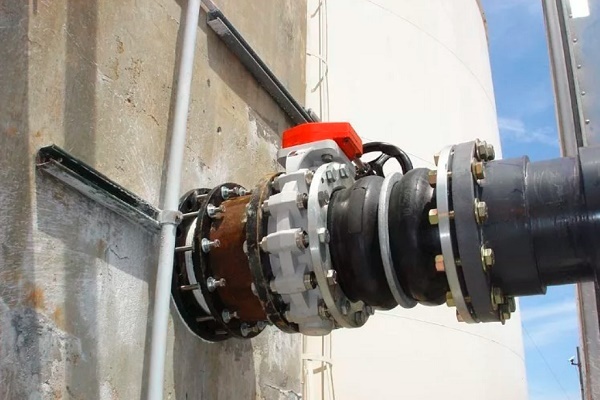
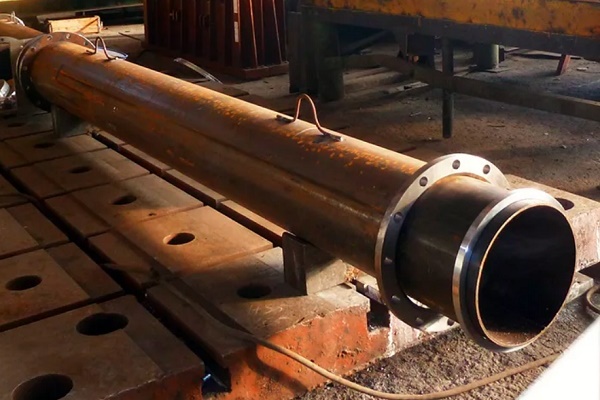
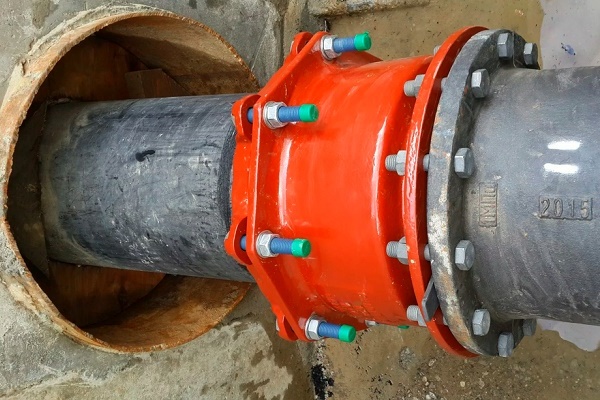
Още един начин за свързване на стоманени тръби в общ комуникационен комплекс включва използване на фланци с различна форма и конфигурация (кръстовини, ъгълчета, муфи и др.). Тези детайли се заваряват към краищата на тръбите, в отворите се поставят болтове с подходящ калибър, а върху тях се завинтват гайки, осигурявайки надеждно закрепване.
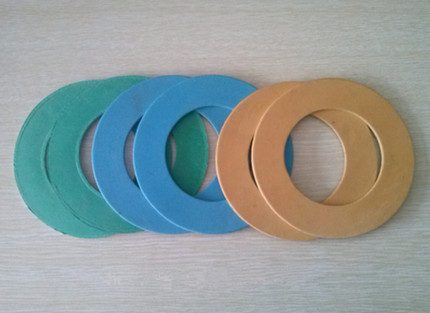
Между гайката и болта задължително се поставя уплътнител. За системата, отговорна за подаването на гореща и студена вода (максимална температура до 100 градуса), се използват уплътнения от дебел (около 3 mm) картон.
Първо детайлът се навлажнява с вода и се изсушава на сухо. След това се импрегнира с загрята олифа за 25-30 минути. След тази процедура уплътнението придобива нужната структура и служи дълго дори при условия на интензивна експлоатация.
За комуникации, подаващи топлоносител с повишена температура (до 450 градуса) и базово налягане до 5 MPa се използва уплътнителен материал от паронит. За системи, транспортиращи пара с налягане до 0,15 MPa, се използва за уплътняване дебел (около 3-6 mm) азбестов картон с плътна структура и добра гъвкавост.
За да служи азбестовото уплътнение по-дълго, то предварително се покрива с графитов състав, изработен на основата на натурална олифа.
За коректност на фланцовото съединение, главите на всички работни болтове се разполагат от едната страна, като внимателно се следи краищата на болтовете да стърчат от гайките не повече от половината от диаметъра на болта.
Завинтването на болтовете и гайките се извършва с обикновен гаечен или разводен ключ. Конструкцията се разглобява със същите инструменти, като последователно се извинтват гайките и болтовете. Ако някоя от частите е покрита с ръжда и не може да се отстрани, тя се избива с чук.
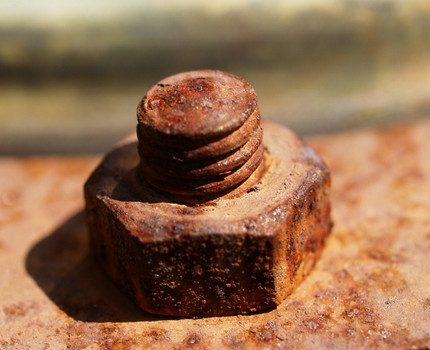
Повредената по време на експлоатация подложка се отсича с помощта на длето и на нейно място се поставя нова част. По време на демонтажните работи се действа много внимателно и предпазливо, за да не падне останалата без крепежни елементи част върху работника и да му причини вреда.
Изводи и полезно видео по темата
Основна инструкция за работа със стоманени тръби за начинаещи. Полезни съвети и хитрини за монтажа.
Във видеото е показано подробно как правилно да се заваряват стоманени тръби в различни позиции. Професионалните заварчици споделят тайни и принципи на работа.
Различни начини за свързване на стоманени тръби: интересни нюанси и препоръки за домашни майстори.
Ако се познава точно сортаментът на стоманените тръби, предлагани на пазара, лесно могат да се подберат варианти на изделия, идеално подходящи за изграждане на необходимата комуникационна система.
Искате ли да разкажете как сте избрали тръби от стоманени сплави за изграждане на комуникации в собствения си дом/апартамент? Разполагате ли с информация, която ще бъде полезна за посетителите на сайта? Пишете, моля, коментари в блока по-долу, задавайте въпроси, публикувайте снимки по темата на статията.
 Полипропиленови или металопластични тръби: сравнителен преглед и избор на най-добрия вариант
 Как да построите огъвач за профилна тръба със собствените си ръце: преглед на най-добрите самоделки
 Изчисляване на параметрите на тръбата: как правилно да изчислим тегло, маса и обем на тръбата
 Медни тръби и фитинги: видове, маркировка, особености при изграждане на меден тръбопровод
 Лепило за PVC тръби: преглед на най-добрите състави и инструкция за употреба
 Фитинги за металопластични тръби: видове, приложение, обзор на най-добрите производители
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
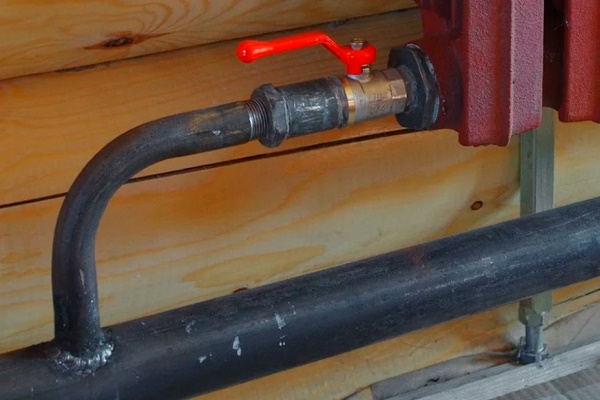
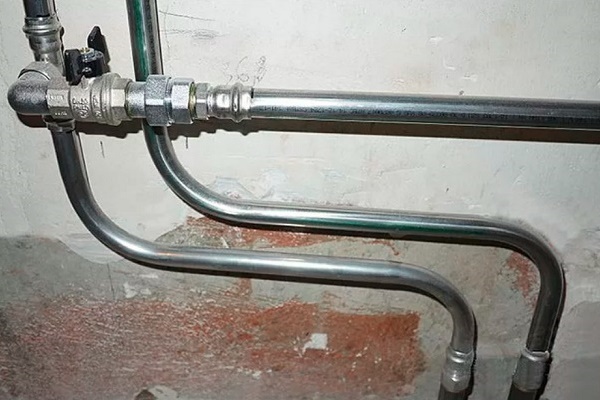
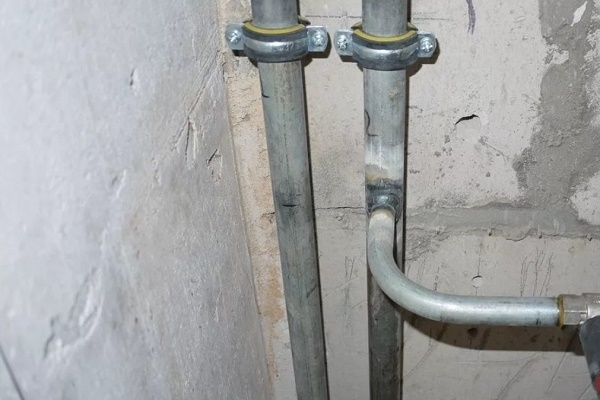
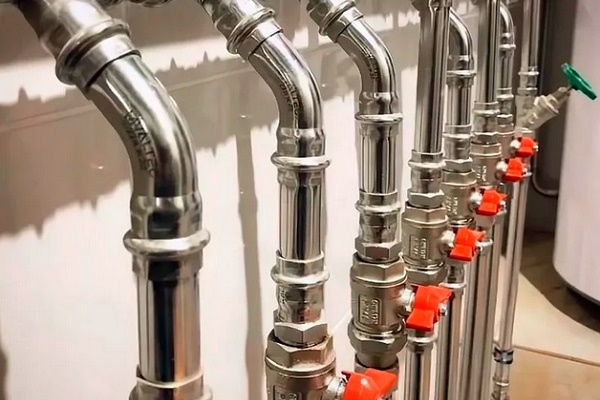
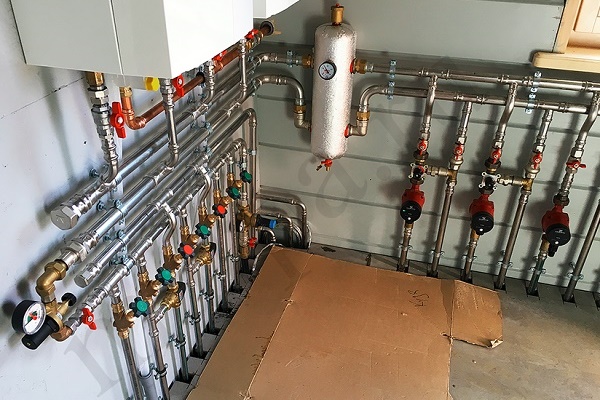
В бита стоманените тръби постепенно отстъпват позициите си на пластмасовите, с които е много по-удобно да се работи. Но стоманата също има своите плюсове – голям експлоатационен срок, здравина, огнеустойчивост, устойчивост на корозия.
Устойчивост на корозия, сериозно? Може би сте объркали с PVC?