Монтаж на отопление от полипропиленови тръби: как да направите отоплителна система от полипропилен
Полипропиленовите тръби все по-често стават успешна замяна на стоманените и чугунните аналози от онези, които преди са се използвали в санитарията. Много новопостроени частни домове вече се оборудват с отоплителни системи, СВС и ГВС, монтирани на основата на полипропилен.
Освен това монтажът на отопление от полипропиленови тръби не е сложно да се изпълни самостоятелно. Във всеки случай, изграждането на пластмасова система е значително по-лесно, отколкото метална.
Съдържание на статията:
Отопление на база полипропилен
Ако е решено да се направи отоплителна система или друга от полипропиленови тръби, на майстора освен пластмасови тръби ще е необходима допълнителна комплектация.
По-конкретно, ще е необходим следният материал, оборудване, инструмент:
- тръбни ножици или тръборез;
- поялен санитарен апарат;
- резак за отстраняване на фолио;
- уплътнителна лента (флуоропластова);
- остър нож;
- обезмасляващ препарат (например, кърпички Tangit);
- необходимият асортимент от фитинги;
- ролетка и маркер;
- крепежни елементи, винтове и дюбели.
Трябва да се обърне внимание на главния материал – ПП тръбите, от които се предполага да се създаде отоплителна система. Тъй като отоплителната система от полипропиленови тръби е разрешено да се сглобява на базата на материал от различен клас.
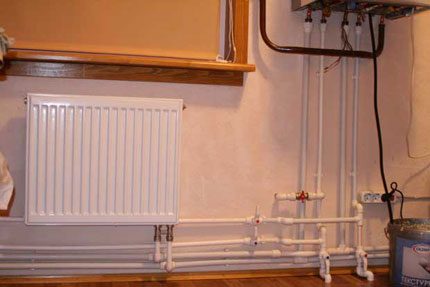
Конкретният избор на сглобяване зависи от планираните условия на експлоатация.
Класификация и изчислителни параметри
Със съществуващите норми на ГОСТ (ISO10508) е установена класификация на полипропиленовите тръби, въз основа на която този материал е допустимо да се прилага при определени условия на експлоатация.
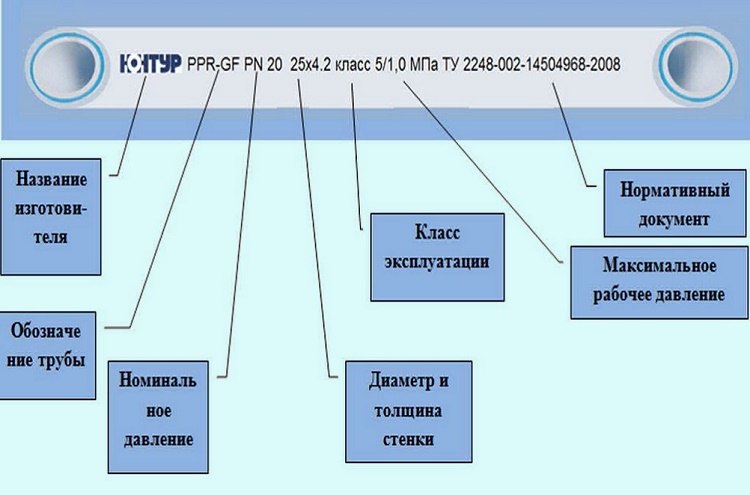
Дължинните полипропиленови изделия се делят на 4 класа (1, 2, 4, 5) по типични области на приложение и по стойности на работното налягане (4, 6, 8, 10 АТИ):
- клас 1 (системи за гореща вода до 60°);
- клас 2 (системи за гореща вода до 70°C);
- клас 4 (подово отопление и радиаторни системи до 70°C);
- клас 5 (радиаторни системи до 90°C).
Например, необходими са полипропиленови тръби, за да се направи нискотемпературна отоплителна система. Тогава по обозначението на външната повърхност на тръбите може да се определи подходящият материал.
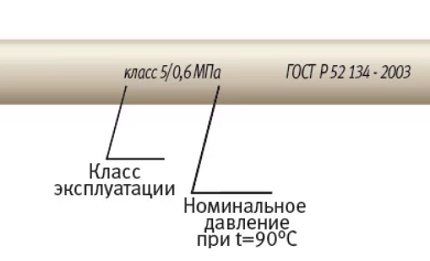
За този случай напълно подхождат тръби с обозначение – Class 4/10, което съответства на граничния температурен параметър 70°C и допустимата граница на работното налягане – 10 АТИ.
Индустрията, като правило, произвежда изделия с универсално предназначение. Произведените продукти поддържат обширна класификация. В документацията за такъв материал маркировката на ПП тръби се посочва чрез стандартно изброяване на допустимите параметри (Class 1/10, 2/10, 4/10, 5/8 bar).
По този начин, като се планира да се направи отопление в дома от полипропилен със собствени ръце, основният материал обикновено се избира от майстора в пряка зависимост:
- от планираните експлоатационни параметри;
- от начините на нагряване на топлоносителя;
- от прилаганата система за регулиране.
Желателно е също да се изчисли срокът на експлоатация на бъдещата отоплителна система, като се прилагат параметрите:
- горните стойности на Траб и Pраб;
- дебелината на стената на тръбите;
- външния диаметър;
- коефициента на безопасност;
- продължителността на отоплителния сезон.
Средно, срокът на експлоатация на полипропилена трябва да бъде не по-малко от 40 години.
Етапи на сглобяване на система от ПП тръби
Нека разгледаме как да се направи тръбопровод от полипропилен с оглед на нормите и правилата за монтаж. Началото на изграждане на мрежата трябва да бъде предшествано от внимателен преглед на всички части от комплекта на бъдещата система. Компонентите (тръби, фитинги) трябва да бъдат в надлежен вид – чисти, без наличие на повреди.
Препоръчва се да се използват части само от един производител. Температурата на околната среда на работната площадка трябва да бъде не по-ниска от +5°C.
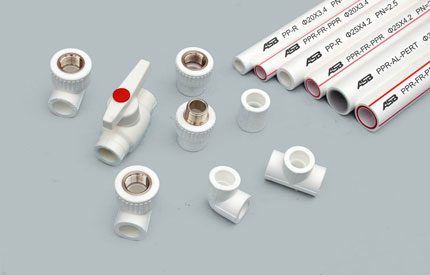
Свързването на полипропиленовите части на системата помежду им се допуска чрез един от трите вида заваряване:
- Полифузионно.
- Електромуфтово.
- Челно.
За сглобяване на отоплителна и водопроводна система се произвеждат не само полипропиленови тръби и фитинги за заваряване. Произвеждат се също и специални фитингови части с резба, необходими за монтаж на спирателно-регулираща арматура с метални корпуси.
На самите полипропиленови тръби не се извършва нарязване на резба нито в заводски, нито в домашни условия. Те се свързват само чрез горещо, по-рядко чрез студено заваряване.
Особености на монтажните работи
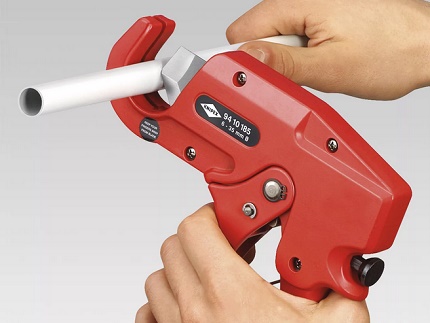
Всички компоненти, използвани при монтажа, в случаите на пригаждане по размер, се режат с тръборез или с ножици, специално предназначени за тази цел.
Работата с този инструмент се характеризира с равномерно и чисто рязане, което е важен момент за извършване на качествена връзка.
Ако се изисква изпълнение на преход „пластмаса-метал“, по тръбопроводите за гореща вода и отопление трябва да се използват изключително фитингови преходи, оборудвани с пресована месингова (никелирана) втулка с резба (вътрешна или външна). Затягането на такива съединения се извършва с помощта на лентови ключове, ако липсва профил за стандартен ключ.
Традиционно тръбопроводът за отопление от полипропилен, включително и при самостоятелно изграждане, се сглобява чрез метода на сплавяване с апарат за полифузна заварка. Работният комплект от приспособления на апаратите от този вид съдържа група дюзи, изработени за различни диаметри на пластмасовата тръба.
Необходимо е да се изберат подходящи дюзи, да се монтират на нагревателната плоча и да се закрепят с винтове.
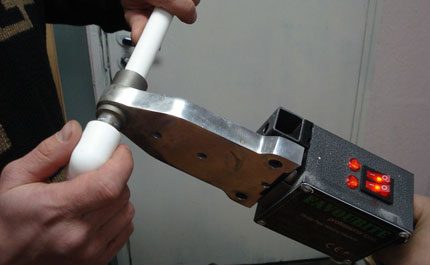
С регулатора на тока на апарата за полифузна заварка се настройва работна температура, обикновено 250-270°C. Необходимо е да се изчака пълното загряване на устройството. Достигането на работен режим се отбелязва от контролен светодиод.
Някои уреди имат в комплекта си контактен термометър, с който се определя температурата на загряване с точност до един градус.
Процедура на заваряване на полипропилен
Поетапно всички действия обикновено се развиват по следния начин:
- Отмерете и отрежете необходимия участък от ръкава.
- С помощта на остър нож свалете фаска на работния край под ъгъл 30-40°.
- Отмерете участъка на влизане на ръкава във фитинга и отбележете границата с маркер.
- Също така оставете на детайлите осови маркировки с цел предотвратяване на ротационно изместване.
- С помощта на обрязващо устройство отстранете пластмасовия (горен) и алуминиевия (среден) слой на тръбния участък на съединението.
- Обезмаслете работните (заваряваеми) повърхности със специално средство.
- Пристъпете към процедурата по загряване на детайлите.
Първо на плочата с дюзата се поставя фитингът, като се има предвид по-дебелият размер на стените на този детайл в сравнение с тръбата. Фитингът трябва да „седне“ плътно върху корпуса на дюзата на заваръчния апарат. Ако се отбелязва свободен ход (луфт, разклащане) – фитингът трябва да бъде бракуван.
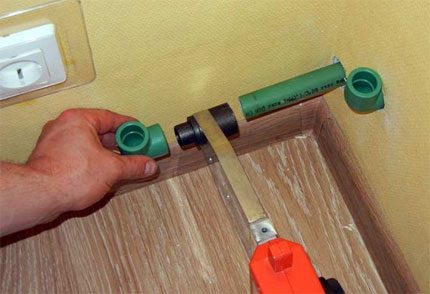
След това във вътрешността на друга дюза се вкарва обработеният край на полипропиленовата тръба. Плътността на прилягането тук също трябва да отговаря на критерия за равномерен контакт по цялата обиколка. И двете части се задържат върху нагревателната плоча за времето, посочено в таблицата:
| Диаметър на детайла, мм | Време за нагряване, сек |
| 16 | 5 |
| 20 | 5 |
| 25 | 7 |
| 32 | 8 |
| 40 | 12 |
| 50 | 18 |
| Диаметър на детайла, мм | Време за фиксация, сек |
| 16 | 6 |
| 20 | 6 |
| 25 | 10 |
| 32 | 10 |
| 40 | 20 |
| 50 | 20 |
След изтичане на контролните секунди, частите се свалят от дюзите и се съединяват чрез плавно и равномерно вкарване на тръбата във вътрешността на фитинга (без аксиално отместване).
Вкарването на тръбата в кухината на фитинга се извършва до маркерната отметка. Въпреки това не се прави съединение до упор. Необходимо е да се остави вътрешна междина с размер около 1 мм.
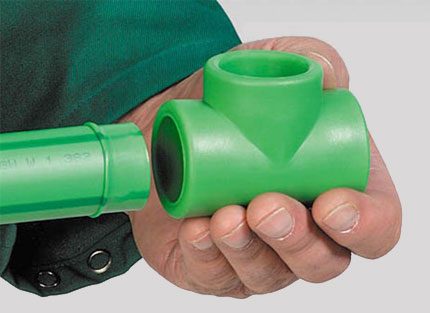
После съединяване на PP тръби чрез запояване мястото на съединяване на детайлите трябва да остане неподвижно (фиксирано) поне 20 сек. През този период разтопената пластмаса се втвърдява, образува се здраво херметично съединение.
За постигане на пълна здравина, заваръчният възел трябва да се издържи без товар поне 1 час. С тази методика се извършва сглобяването на цялата отоплителна система, като се изработват къси участъци, които след това се обединяват във възли и магистрални линии.
Отчитане на линейното разширение (свиване)
Колебанията на външните и вътрешните температури неизбежно водят до линейно разширение или свиване на полипропилена. Тези особености трябва да се вземат предвид в процеса на монтаж на PP тръбопроводи. Ако характерните линейни изменения на тръбопроводите на отоплителната система не се компенсират по подходящ начин, това състояние води до намаляване на експлоатационния живот на цялата сглобка.
Компенсацията на линейното разширение за полипропиленовите изделия се постига благодарение на свойствата на гъвкавост на самия материал. Трябва само правилно да се извърши полагането на магистралните линии. Правилното полагане е осигуряване на свобода на движение на тръбопровода в рамките на стойността на линейното разширение.
Как да се осигури такъв монтаж? Много просто. В монтажния комплект е необходимо да се включат специални компенсатори, стандартни закрепващи скоби, състоящи се от неподвижни и подвижни елементи.
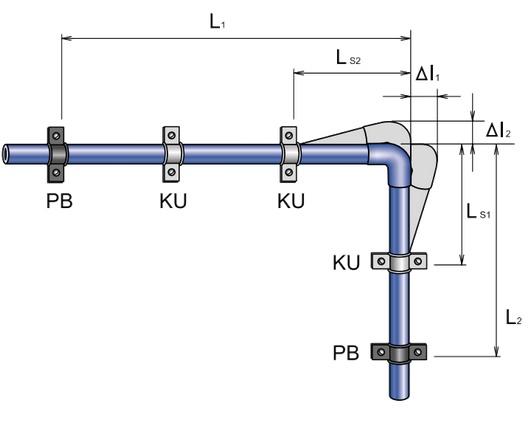
Компенсирането на линейното разширение може да се извърши и чрез предварително напрежение на тръбопровода. Този подход съкращава дължината на разширението. При това направлението на предварителното напрежение е точно обратно на линейното разширение.
Особености на магистралния монтаж
Полагането на линии от полипропилен при устройство на гравитационно отопление се извършва в съответствие с нормативите (ГОСТ 21.602-79; ГОСТ 21.602-2003), които определят минималния наклон на линията по посока към най-ниската точка на ниво 0,5%. При това в най-ниската точка се изисква разполагане на възел за източване с дренажен кран.
Тръбопроводите трябва да се разделят на участъци с възможност за отсичане на тези участъци посредством спирателни кранове, например, в случай на авария. Регулиращите вентили и спирателните кранове преди монтажа им на участъка трябва задължително да се проверят за работоспособност и качество на затваряне/отваряне.
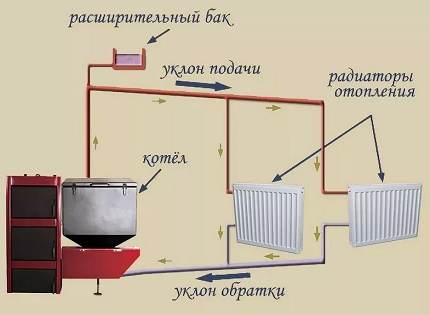
При монтажа на щрангове трябва да се обръща особено внимание на неподвижните опори и изграждането на правилна схема за компенсация на линейното разширение.
Изискваният параметър за компенсация на щранга може да се осигури по два начина:
- Подвижни опори.
- Компенсационна бримка.
За варианта на устройство на отопление в рамките на обикновена битова недвижимост, като правило, се използва само първият начин. Неподвижните опори се поставят на щранга в областта под и над тройника или на местата на муфтово свързване на тръбите. Такова закрепване изключва провисване на щранга.
Линиите на отоплителната система подлежат на изолация, включително фитингите и спирателната арматура. Изключение правят участъците от тръби, положени директно в жилищно помещение, по същество представляващи продължение на отоплителните радиатори. Като изолация е удобно да се прилагат пенополиуретанови изолационни патрубки.
Изводи и полезно видео по темата
На примера на обвързване на отоплителен радиатор е показан процесът на обработка и запояване на полипропиленови изделия с помощта на специални инструменти.
Появата на тръби, изработени на основата на полипропилен, и тяхното приложение в практиката позволява значително да се намали трудоемкостта на монтажа при устройство на отоплителни системи, включително със собствени ръце. Този съвременен материал отваря повече възможности за собствениците на частни домове, където отоплителните системи се захранват от вътрешни източници – газови, електрически, дървени котли.
Разкажете за собствения си опит, получен при сглобяването на тръбопровод от полипропиленови тръби. Споделете с посетителите на сайта полезни технологични нюанси, които не са засегнати в статията. Пишете, моля, коментари в разположения по-долу блок, задавайте въпроси, публикувайте снимки по темата на статията.
 Монтаж на медни отоплителни тръби: особености на технологията за изпълнение на работите
 Изолация за отоплителни тръби: преглед на видовете + примери за приложение
 Какви тръби е най-добре да изберете за отопление: сравнителен преглед
 Полипропиленови тръби за отопление: видове, критерии за избор, маркировка
 Как да направите комин в частен дом със собствени ръце: варианти на конструкции и тяхното реализиране
 Тръби за котли за отопление: кои тръби са най-добри за обвързване на котела + съвети за монтаж
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
Бих искал сам да монтирам у дома подобна система от полипропиленови тръби, за да съм напълно уверен в качеството на съединенията и да се предпазя от некачествена работа на изпълнителите. Но ме притеснява следният момент: колко ще струва закупуването на необходимото оборудване за заваряване на тръби? Считам за съществен недостатък на полипропиленовата тръба невъзможността да се огъва, за разлика от металопластичната, тя изобщо не се огъва.
Аз също отначало се страхувах, но после сам в къщата си всичко препоих - и нищо не протече! Поялникът струва евтино - 20-30 €. Там има цялото оборудване - прочетете инструкцията и всичко ще се получи! Късмет!
За обезмасляване на тръби преди запояване чувам за първи път. Това колко излишни движения трябва да се правят, така и поялникът ще изгори. Според мен никой не прави това, това беше преди 20 години, когато пластмасата беше лепилна.
А линейното разширение на полипропилена може да се минимизира с помощта на компенсатори. Това, разбира се, леко оскъпява монтажа, но пък няма да има извити тръби.
А какво представляват компенсаторите, може ли по-подробно?