Появане на медни тръби: поетапен разбор на работите и практически примери

Домашните майстори се стараят да извършват строителни и ремонтни работи самостоятелно, което позволява не само да спестят семейния бюджет, но и да бъдат абсолютно сигурни в качествения резултат. Затова им се налага да усвояват нови за себе си методики и технологии – като например запояване на медни тръби.
Ние ще разкажем как се извършва сглобяването и съединенията на комуникациите от медни тръби. При нас ще научите какви разходни материали и инструменти ще са необходими на изпълнителя. Полезните дори в бита умения ще дадат възможност самостоятелно да сглобявате тръбопроводи с отлични експлоатационни характеристики.
Съдържание на статията:
Запояване на мед: защо си струва да се научите
Медните тръбопроводи на практика се използват рядко. Причината за това е доста високата цена на материалите. Въпреки това тръбопроводите от мед с право се считат за най-добри.
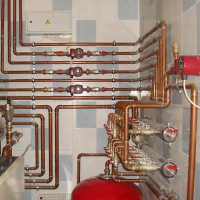
Този метал превъзхожда всички останали материали по топлоустойчивост, гъвкавост и издръжливост. Отоплителни медни тръбопроводи след сглобяване могат да се заливат в бетон, да се крият в стени и т.н. По време на експлоатация с тях нищо няма да се случи.
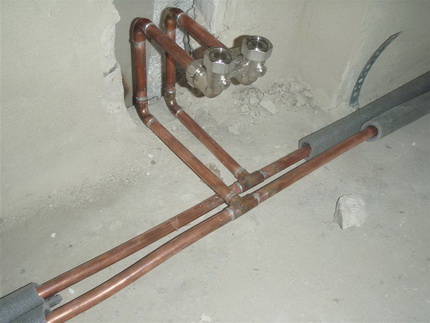
Това си струва да се има предвид, когато избирате материал за оборудване на отопление или водопровод. При изчисление за дългосрочна експлоатация по-високите разходи са напълно изплатени. Освен отличните експлоатационни характеристики, които притежава медта, тя е достатъчно проста за монтаж. „Страшните приказки“ за трудностите при запояване най-често са преувеличени.
Медта е достатъчно лесна за запояване. Нейната повърхност не се нуждае от прилагане на агресивни средства при почистване. Множество леснотопими метали имат с нея висока адхезия, което опростява избора на припой.
Скъпи флюсове за мед не са необходими, тъй като при топене на метала не настъпват бурни реакции с кислорода. По време на запояване тръбата не се деформира, нейната форма и размери остават непроменени. Полученият шев при необходимост може да бъде разпоен.
Начини за запояване на медни детайли
Появането се счита за оптимален метод за свързване на медни части. По време на работа разтопеният припой запълва малката междина между елементите, като образува надеждна връзка.
Най-разпространени са два начина за получаване на такива съединения. Това са високотемпературно и нискотемпературно капилярно появане. Нека разгледаме с какво се различават едно от друго.
Особености на високотемпературните съединения
В този случай процесът на свързване на елементи от мед протича при температура, надвишаваща +450 градуса. Като припой се избират състави, чиято основа са достатъчно тугоплавки метали: сребро или мед.
Те дават здрав шев, устойчив на механични повреди и въздействия на високи температури. Такова съединение се нарича твърдо.
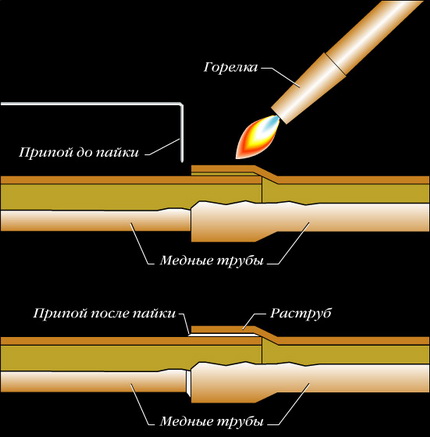
Особеността на така нареченото твърдо появане се състои в отгряването на метала, което води до неговото омекотяване. Ето защо, за да бъдат загубите на якостните характеристики на медта минимални, трябва да се извършва охлаждане на готовия шев само по естествен начин, без използване на изкуствено обдухване или спускане на детайла в студена вода.
Твърдото съединение се използва за тръби с диаметър от 12 до 159 mm. Високотемпературното появане се използва за свързване на газови тръби.
Във водопроводната техника тя се използва в процеса на сглобяване на водопроводи за монолитно съединяване на части, чийто диаметър надвишава 28 мм. Освен това, такова съединение се използва в случаите, когато температурата на течността, циркулираща в тръбите, може да надвишава +120 градуса.
Високотемпературното запояване се прилага и за сглобяване на отоплителни системи. Неговото предимство се счита възможността за изграждане на отклонение от вече монтирана система без нейния предварителен демонтаж.
Нискотемпературно запояване в детайли
Меко или нискотемпературно запояване се нарича съединяването на медни части, при което се използва температура под +450°C. Като припой в този случай се подбират меки левкопластични метали, например калай или олово.
Ширината на шева, образуван при такова запояване, може да варира от 7 до 50 мм. Полученото съединение се нарича меко. То е по-малко здраво от твърдото, но има редица значими предимства.
Основната разлика се състои в това, че в процеса на запояване не се получава отгряване на метала. Съответно, неговата якост остава същата.
Освен това, температурата при нискотемпературното запояване не е толкова висока, колкото при провеждането на високотемпературното. Затова то се счита за по-безопасно. Така наречените меки съединения се използват за сглобяване на тръби с малък диаметър: от 6 до 108 мм.
Във водопроводната техника нискотемпературните съединения на медни тръби се използват за монтаж на водопроводни магистрали и отоплителни мрежи, но при условие че температурата на циркулиращата в тях течност е по-малко от +130 градуса. За газопроводите използването на съединения от този тип е строго забранено.
Какво ще е необходимо в процеса?
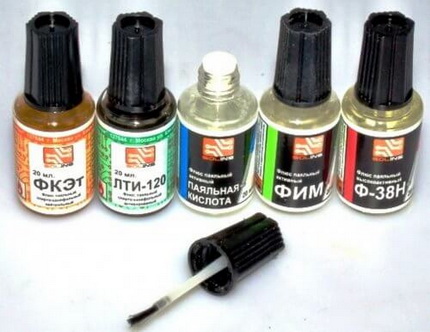
За извършване на качествени съединения ще са необходими специални материали и инструменти. Преди всичко, за обработка на предварително почистената повърхност на частите ще е необходим флюс. Той премахва оксидите от основата, подобрява разтичаемостта на разтопения припой и намалява повърхностното напрежение.
Освен това ще е необходим и припой за работа с мед. За високотемпературно запояване се избира материал, в чийто състав не влиза олово. На опаковката трябва да има надпис „lead free“ или „без олово“.
За нискотемпературно запояване се подбира левкопластичен припой, в който може да присъства калай, мед, бисмут, сребро. Припоят от нискотемпературен тип се произвежда под формата на 3-милиметрова тел.
За работа ще са необходими инструменти. На първо място, тръборез. С негова помощ ще можете да нарежете детайли с нужния размер. Важно е да изберете инструмент с високо качество, така че мекият материал, какъвто е медта, да не се намачква.
Ще е необходим и фаскоотстранител, за да отстраните неравностите. Иначе ще бъде невъзможно да вкарате едната част в другата. За почистване на вътрешната повърхност на тръбите също се използва четка или четка за тръби.
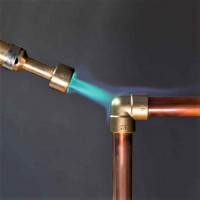
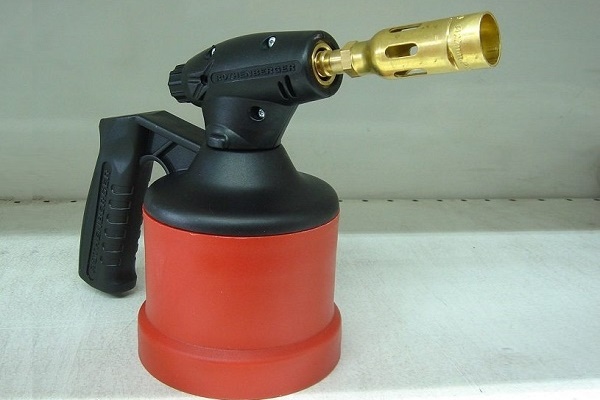
За нагряване на медни елементи се използват различни инструменти. Най-често за нискотемпературно запояване се избира газова горелка, която има тясно насочен пламък.
Газовото оборудване в този случай работи от бутилка със смес от пропан и бутан или с чист бутан. Една такава зареждачка стига за 3-4 стотици съединения.
Уредът работи ефективно, при нагряване с горелка тръбата се нагрява за няколко секунди. Високотемпературното запояване се осъществява при използване на газови смеси пропан-кислород или ацетилен-въздух.
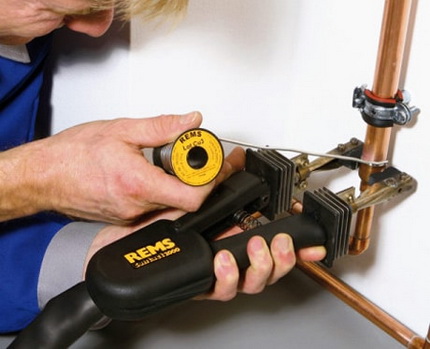
Освен това запояването може да се осъществи с помощта на специален електрически поялник, предназначен за работа с части от мед. Устройството е способно да работи и с твърд, и с мек припой. Поялникът се включва в мрежата и се използва там, където работа с открит огън е невъзможна. Устройството е оборудвано с притискателни клещи и сменяеми електроди.
Освен тези инструменти за монтаж на тръбопровода ще са необходими маркер или молив, рулетка, чук и строителен нивелир.
Технология на запояване на медни изделия
След като подготвите инструментите и материалите, можете да започнете процеса на запояване. Извършваме всички операции в следната последователност:
Отрязваме детайла с необходимата дължина
За рязане на медни тръби могат да се използват различни инструменти. Най-често се използва ръчен тръборез. За да се получи равномерен срез, тръбата се държи само перпендикулярно на инструмента.
Затягаме детайла между ролката и ножа и въртим тръбореза около нея. Не забравяме след всеки оборот да затягаме регулировъчния болт с около една трета от оборота. При използване на тръборез срезът ще бъде равномерен, ожулвания ще се появят само отвътре на тръбата.
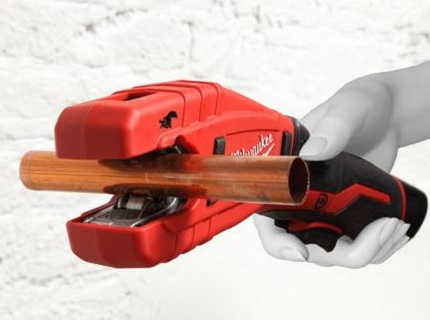
Но при това диаметърът на изделието леко ще намалее, което е нежелателно. Деформация на детайла може да се избегне, ако го отрежете с ножовка. Но в този случай ще се появят много заусеници, от които ще трябва да се отървете, и ще е необходимо да използвате шаблон, за да намалите отклонението на среза.
Смачкване или овализация на среза на тръбата ще доведат до неприятни последствия, тъй като непременно ще променят размера на монтажната хлабина. Нейната стойност трябва да бъде в границите 0,02-0,4 мм. Ако хлабината стане по-малка, припой няма да може да влезе в нея. При увеличаване на хлабината капилярният ефект няма да може да се прояви.
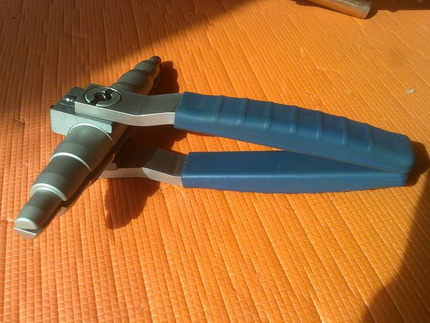
В резултат на рязането трябва да се получи детайл с край със строго цилиндрична форма, който има минимално отклонение на среза. От детайла задължително премахваме заусениците, почистваме вътрешната му повърхност с четка и обезмасляваме. По същия начин отрязваме втория фрагмент от тръбата. Вземаме разширител за тръби и с помощта на чук увеличаваме диаметъра на втората тръба.
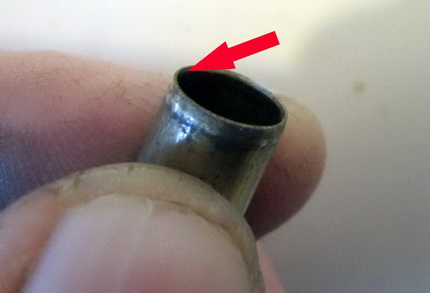
Проверяваме как детайлите влизат един в друг, проверяваме размерите на получената монтажна хлабина. Тя трябва точно да съответства на нормата. Почистваме и обезмасляваме втория детайл. Операцията извършваме по цялото сечение на тръбата, като помним, че дължината на съединението трябва да бъде равна на диаметъра на детайла.
Нанасяме флюс върху повърхността на тръбата
Според правилата на технологията за запояване на медни тръби, върху детайлите трябва да се нанесе слой флюс. Вземаме състава и с четка внимателно го нанасяме върху външната повърхност на тръбата, която ще се намира вътре в съединението.
Извършваме операцията много внимателно. Стараем се да вземем минимално количество флюс и напълно го разпределяме по детайла. На повърхността не трябва да останат излишъци от флюса.
Свързваме детайлите преди запояване
Веднага след като флюсът се нанесе върху частите, трябва да ги свържете. Това трябва да направите достатъчно бързо, за да не попаднат частици замърсявания върху влажната повърхност. Ако работите с фитинг или с разширител, извършете пълно свързване на елементите.
За целта ги завъртете докрай. По време на въртене частите не само застават на мястото си, но и флюсът се разпределя максимално равномерно по монтажната междина.
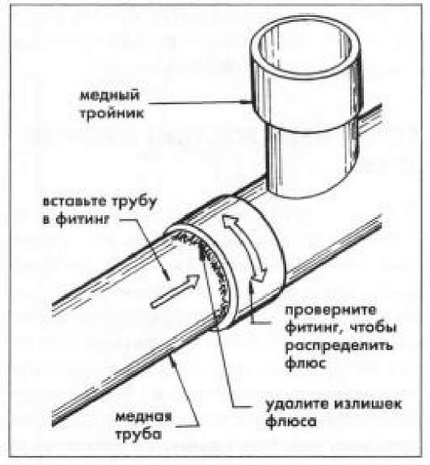
Не оставяйте флюс върху частта, тъй като това е агресивен химически състав.
Запояването на кран с фитинг на базата на компресионен пръстен се извършва в следния ред:
Образуване на съединението при нискотемпературно запояване
При извършване на меко съединение задължително се използва нискотопим припой и нискотемпературен флюс. За нагряване можете да вземете стандартна или малогабаритна газова горелка, която се зарежда със смес от пропан с въздух или пропан с бутан и въздух. Можете да вземете и специален електрически поялник.
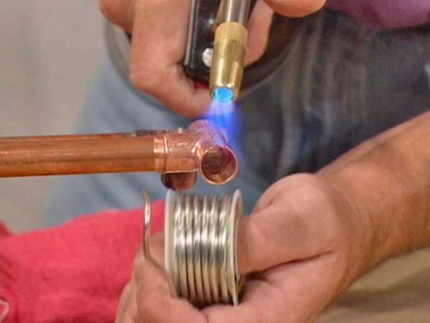
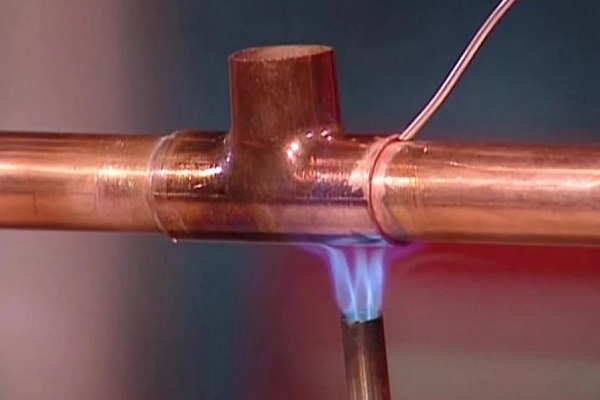
Вземете горелката, включете я и насочете пламъка към съединението на тръбите. Контактното петно, намиращо се между пламъка и детайла, трябва постоянно да се премества. Това е необходимо, за да се затоплят равномерно елементите. Вземете припоя и от време на време докосвайте монтажната междина. При достатъчно нагряване припойът започва да се топи.
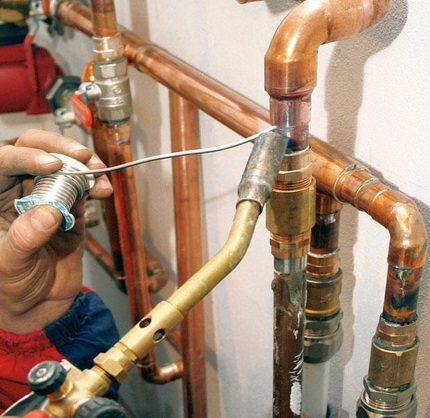
Веднага щом това се случи, отведете горелката настрани, за да дадете възможност на припоя да запълни капилярната междина напълно. Ако припойът още не е започнал да се топи, продължете нагряването. Особеност на нискотемпературното запояване е, че припойът специално не се нагрява. Той трябва да се разтопи от топлината на нагретите елементи на съединението.
След като спойката запълни капилярната празнина напълно, трябва да се остави да изстине, за предпочитане при естествени условия. Трябва да се помни, че полученото меко съединение има ниска якост, затова е забранено да се пипа в горещ вид.
Още един важен момент. В процеса на спояване е изключително важно да не се прегрее медта. В противен случай нанесеният върху метала флюс ще се разруши и съответно няма да може да разтваря и отстранява оксидите, което ще се отрази рязко отрицателно на качеството на съединението.
Затова е желателно да се използва флюс с прахообразна спойка. Когато температурата на детайла е достатъчна за затопляне на спойката, прахът ще се разтопи и ще се види как във флюса блестят капчици разтопен метал.
Ако използването на пламък по някакви причини е недопустимо, се използват спояващи апарати, работещи с електричество. Такова оборудване представлява комплект от захранващ блок, електрически клещи и поялник.
Процедурата на нагряване и последващо образуване на съединението с поялник не се различава по нищо от описаната по-горе. Единственият нюанс: за пълното загряване на детайлите може да отнеме по-малко време, отколкото при нагряване с горелка.
Образуване на шева при запояване от високотемпературен тип
В процеса на такова спояване за загряване на детайлите също се използва газова горелка. Тя се зарежда със смес от пропан и кислород или ацетилен и въздух. Възможно е използване на смес ацетилен-кислород.
Майсторите препоръчват да се загряват детайлите равномерно и бързо. Тоест процесът на загряване трябва да бъде кратък. Горящият в устройството газ трябва да дава яркосин пламък с малка интензивност.
Горелката плавно се премества по дължината на бъдещото съединение така, че загряването да бъде максимално равномерно. Когато медта се нагрее приблизително до 750 °C, тя придобива тъмновишнев цвят. В този момент подаваме спойката.
За да се загрее по-добре, спойката може леко да се загрее с горелката. Но при това трябва да се помни, че спойката трябва да се разтопи от загрятите детайли на съединението, а никак не от горелката. В идеален случай трябва да се осигури на съединението минимално загряване, при което спойката веднага ще се разтопи и от първия път ще запълни монтажната празнина.
Възможно е отначало това да не се получи, но с натрупването на опит резултатът ще се подобрява. След пълното запълване на празнината със спойка оставяме съединението да изстине. През това време не се препоръчва да се пипа. Изстиналият шев се избърсва внимателно, за да се отстранят остатъците от флюс.
Детайлен разбор на технологията за спояване на медни тръбопроводи с използване на газова горелка е представен в статия, със съдържанието на която препоръчваме да се запознаете.
Техника на безопасност при запояване на медни тръби
Начинаещите майстори се интересуват как да запояват медни тръби правилно, но при това забравят за безопасността. Това не трябва да се прави. Трябва да се разбере, че медта има висока топлопроводимост, затова не трябва да се държат детайлите в ръце без никаква защита.
Небрежността и невниманието при сглобяването на меден тръбопровод може да доведе до термично изгаряне. Малките елементи с дължина до 0,3 м се вземат само със защитни ръкавици или се задържат с клещи.
Внимание е необходимо и при работа с флюс. Той е изключително агресивен състав. Ако по време на запояване попадне върху кожата, трябва незабавно да се спрат работите и да се измие флюсът от кожата с голямо количество сапунена вода. В противен случай на кожата може да се появи не само термично, но и химическо изгаряне.
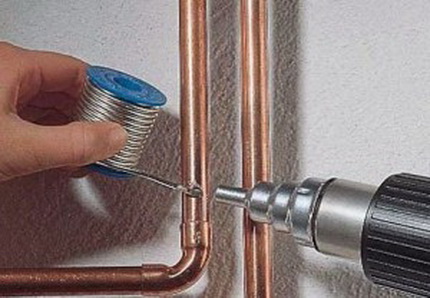
Облеклото за работа също трябва да се подбира правилно. Синтетичните тъкани категорично не са подходящи. Изкуственото влакно е много чувствително към високи температури. То лесно се топи и запалва, затова за работа най-добре да се избира плътно облекло от естествен памук.
Още един важен момент. При нагряване на детайлите флюсът започва да гори. Неговите пари са опасни за човека. По тази причина помещението, в което се провеждат работите по запояване на медни тръби, трябва да се проветрява добре.
Опитните майстори съветват тези, които за първи път се заемат със запояване, първо да се упражнят върху отрязани парчета тръби. Практиката показва, че след три-четири самостоятелно изпълнени съединения вече може да се заемете с монтажа на тръбопровода. При това е желателно да сглобите системата на пода и едва след това да пристъпите към запояване.
Готовият тръбопровод трябва да се измие добре с чиста гореща вода, за да се отстранят припоят и флюсът от вътрешната страна на детайлите.
Основни грешки, допускани при запояване
Процесът на запояване на медни тръби е достатъчно прост, но изисква определен опит. Новаците често допускат грешки в работата.
Нека разгледаме основните от тях:
- Наличие на дефекти по повърхността на съединяваните детайли. Такива недостатъци могат да се появят по време на рязането на тръбата. Ако запояването е извършено върху дефект, шевът ще бъде нездрав.
- Замърсявания в участъка на съединението на елементите. Детайлите след нарязване и почистване задължително трябва да се обезмаслят.
- Недостатъчна ширина на монтажната междина. По правилата, за детайли със сечение от 6 до 108 мм, размерите на междината трябва да бъдат от 7 до 50 мм.
- Недостатъчно нагряване на детайлите. В този случай припоят няма да може да се сплави добре с основата. Такъв шев лесно ще се разруши дори при малко натоварване.
- Флюсът не покрива цялата повърхност на тръбата. Окиси остават по повърхността на детайла, което влияе негативно на качеството на шева.
- Прегряване на участъка на съединението. Води до изгаряне на флюса и образуване на окиси и шлака. В резултат качеството на съединението рязко се влошава.
- Проверка на неизстинало съединение. Преди да проверите качеството на шева, трябва да се уверите, че тръбата е изстинала. Иначе съединението неизбежно ще се деформира и ще загуби здравина.
- Пренебрегване на правилата за безопасност. Появането се извършва при високи температури и с използване на агресивни химически вещества. Защитно облекло, маска и ръкавици са задължителни.
Вероятно начинаещият майстор ще срещне трудности при самостоятелното определяне на степента на нагряване на детайлите, в такъв случай е препоръчително да покани професионалист и да извърши първите съединения под негово ръководство.
С методите за изграждане на отоплителни кръгове от медни тръби ще ви запознае следващата статия, с която препоръчваме да се запознаете.
Изводи и полезно видео по темата
Още повече интересна информация за появането на медни тръби можете да научите от следните видеоклипове.
Видео #1. Особености на високотемпературното появане на мед:
Видео #2. Как правилно да появате медни фитинги:
Видео #3. Какви флюсове за появане съществуват:
Самостоятелното появане на тръби от мед е полезно умение, което непременно ще бъде от полза на домашния майстор. Тръбопроводите от мед служат много дълго и безпроблемно. Имайки предвид доста високата цена на такива детайли, при самостоятелния монтаж може значително да се спести и да се получи тръбопровод с високо качество на напълно приемлива цена.
А имате ли личен опит в свързването на тръби от мед чрез появане? Може би притежавате знания за нюансите на извършване на работите? Пишете, моля, коментари в разположения по-долу блок, задавайте въпроси, споделяйте своето мнение и снимки по темата на статията.
 Появане на полипропиленови тръби: правила за провеждане на работите и анализ на възможните грешки
 Появане на медни тръби с газова горелка: полезни съвети и етапи за самостоятелно появане
 Монтаж на медни тръби със собствени ръце: технология за инсталиране на меден тръбопровод
 Съединение на медни тръби: инструкции и сравнение на различни монтажни технологии
 Как да се врежете в пластмасова тръба: особености на работата и разглеждане на всички важни нюанси
 Закачалка от PVC тръби: популярни варианти + стъпка по стъпка инструкции
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
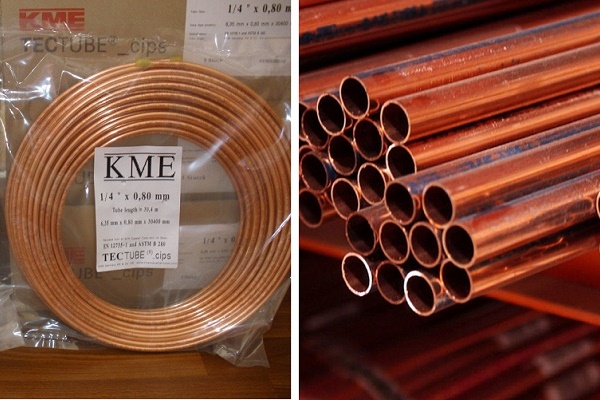
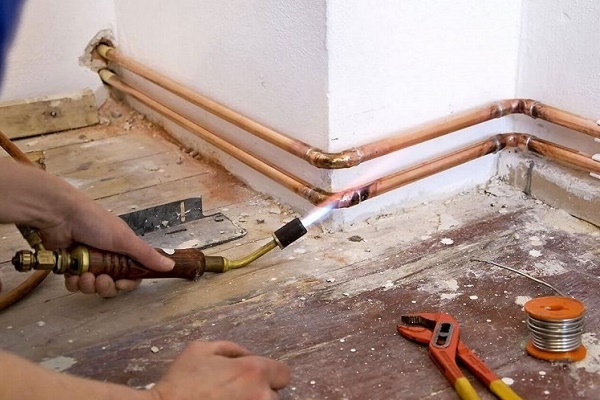
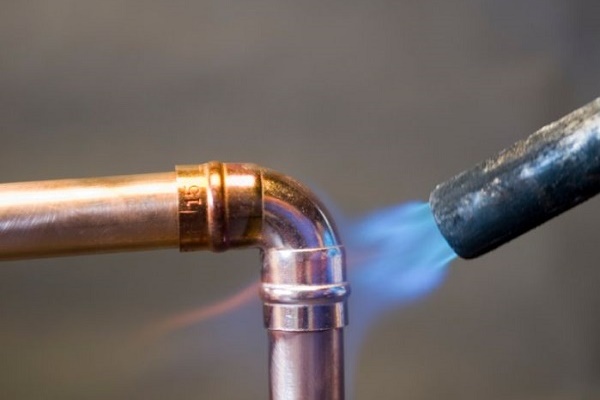
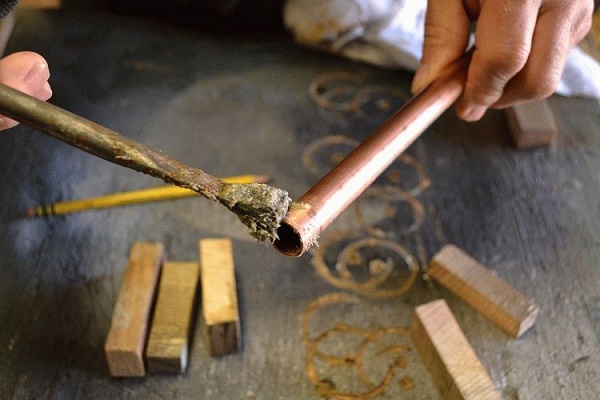
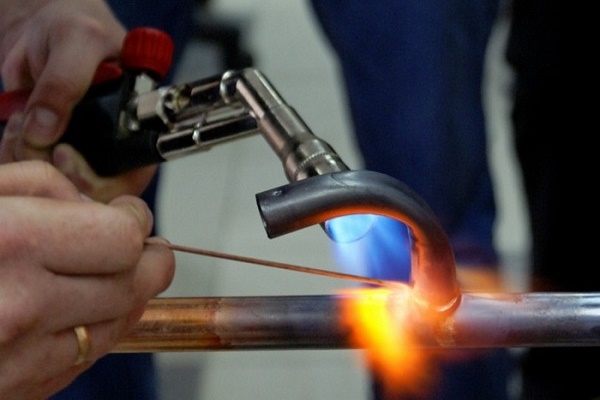
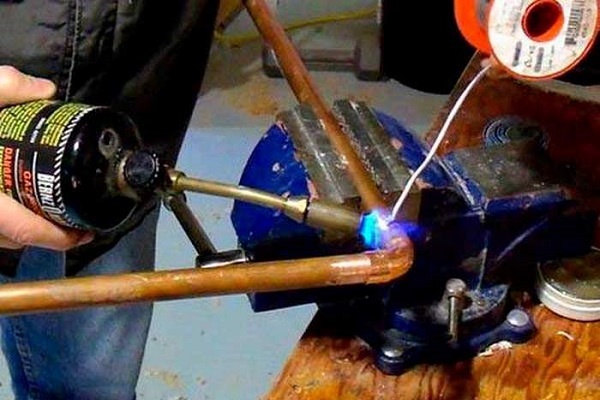
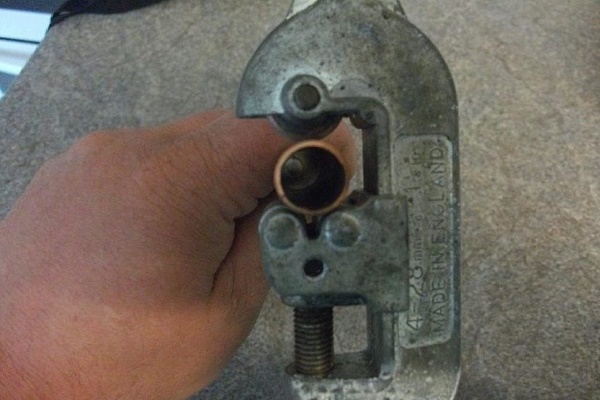
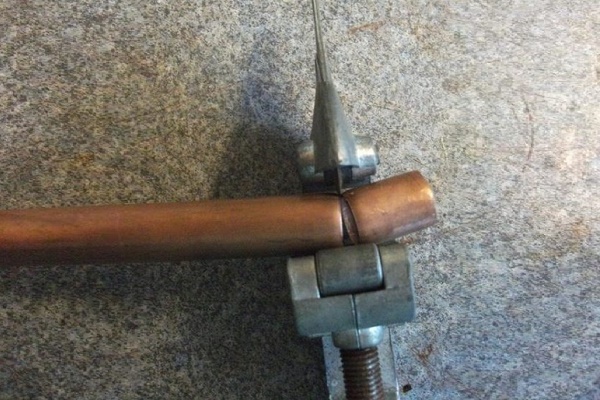
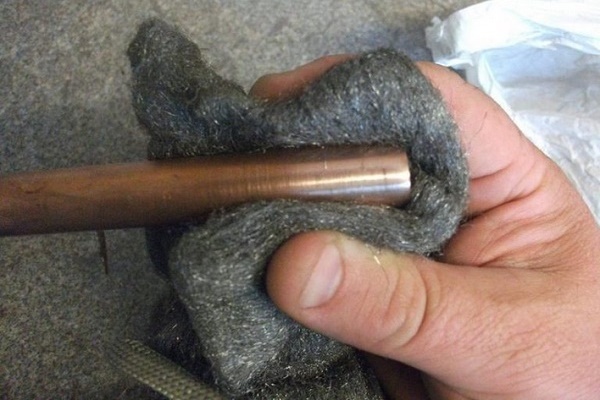
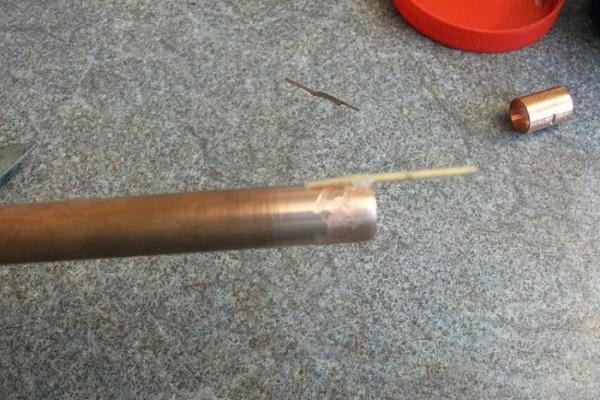
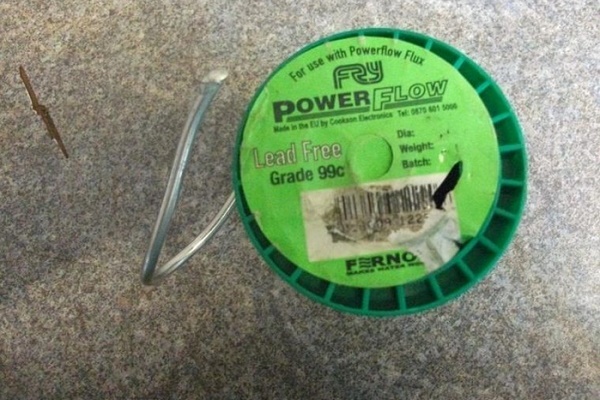
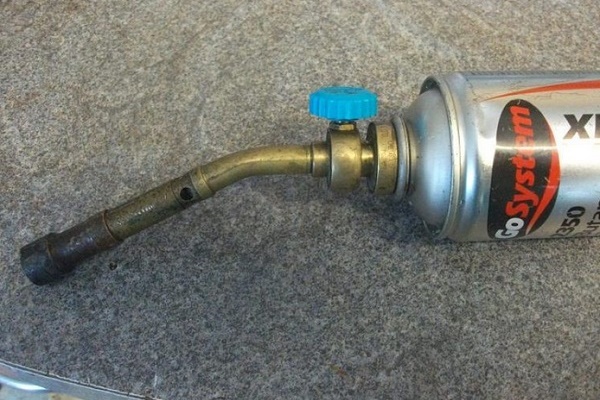
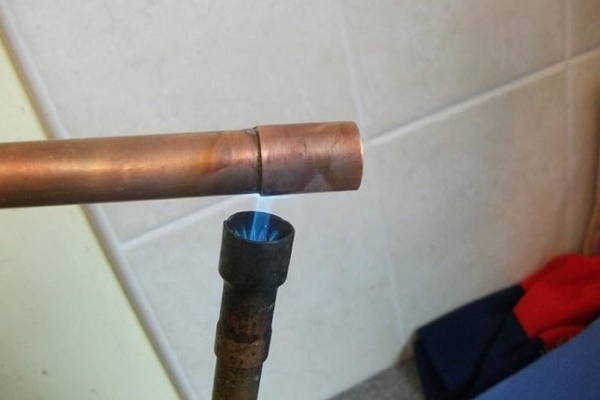
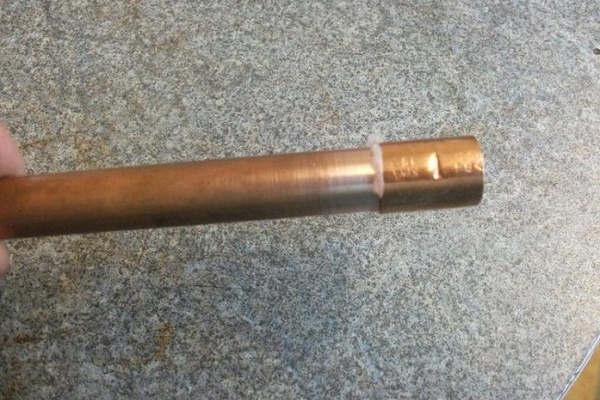
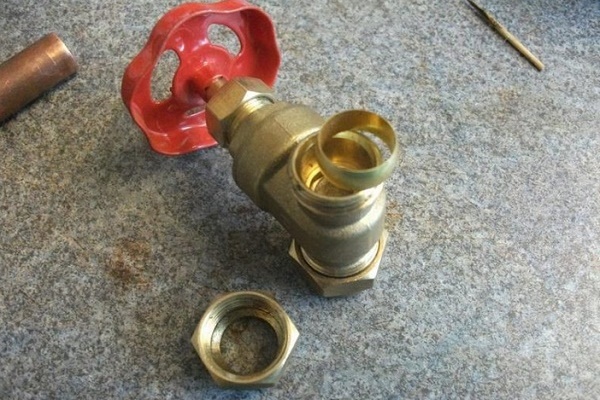
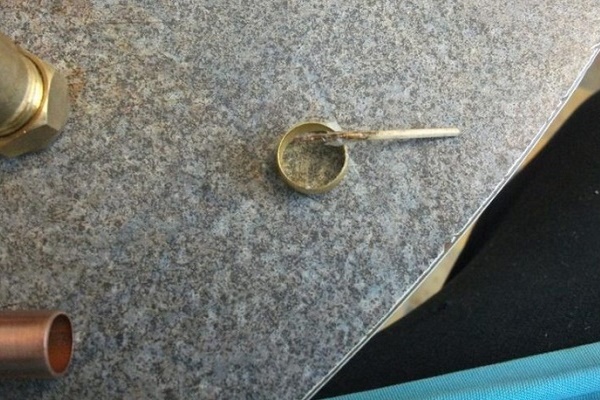
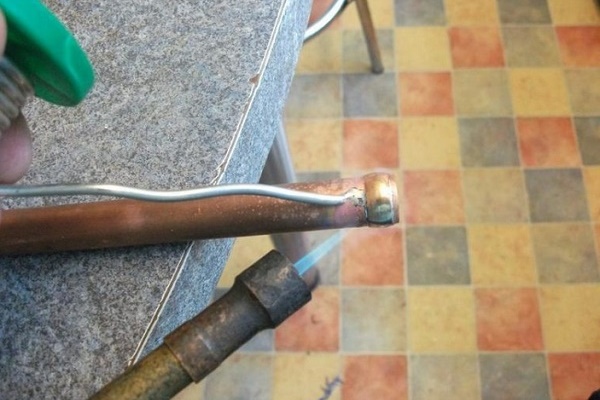
Много рядко ми се налага да се сблъсквам с медни тръби, наистина малко хора ги използват, предпочитайки по-евтината и утилитарна пластмаса. Но съм виждал такива тръби в къщи, които претендират за статут на “елитни”. Те там се вписваха прекрасно в интериора. И да ги появам също ми се е случвало. Мога да кажа от личен опит, че извършването на тази работа е едновременно не трудно, но има нюанси.
Медта – отзивчив метал, сама по себе си няма да ви създаде проблеми. Но ако вие сами допуснете грешки, след известно време ще протече и мястото на появането ви. На всички, които изведнъж се сблъскат с необходимостта да появат медна тръба, преди всичко ще кажа – не бъдете мързеливи и не пестете време за подготвителните работи! Доброто начало е половината работа.
Ако обезмаслите лошо – ще протече. Ако почистите лошо – същото. Второ: умерено, но достатъчно количество флюс. Ако пестите – ще протече. Ако прекалите – ще получите некрасиво място на спойката. Трето: правилен температурен режим. Еднакво лоши са както прегряването, така и недогряването. Като цяло, ако ще появате за първи път, най-добре е да намерите някъде парче медна тръба и да тренирате, като на чернова. Така ще определите и своите възможни грешки.