Заваряване на полиетиленови тръби: сравнение на методите + инструкция за монтаж

За сглобяване на инсталация от полиетиленови (ПЕ) тръби са необходими определени умения за тяхното заваряване и свързване с помощта на фитинги. За тази работа ще подхожда и оборудване, използвано за монтаж на полипропиленови тръбопроводи.
Заваряването на полиетиленови тръби се извършва със специални апарати и изисква определени знания, за което ще говорим в тази статия. Детайлно ще разгледаме особеностите на подготовката на оборудването за процеса на заваряване, ще дадем препоръки за изпълнение на качествен заваръчен шев. Също така ще разгледаме различни варианти за заваряване на тръби от полиетилен.
Съдържание на статията:
Подготовка на оборудването за заваряване
За всеки вид заваряване се използва различно оборудване. Няма смисъл да го закупувате за еднократно сглобяване на комуникации по челния и електрозаваръчния метод, защото цената на комплекта е няколко хиляди долара. По-добре е да се възползвате от услугите на външни компании или да вземете техниката под наем.
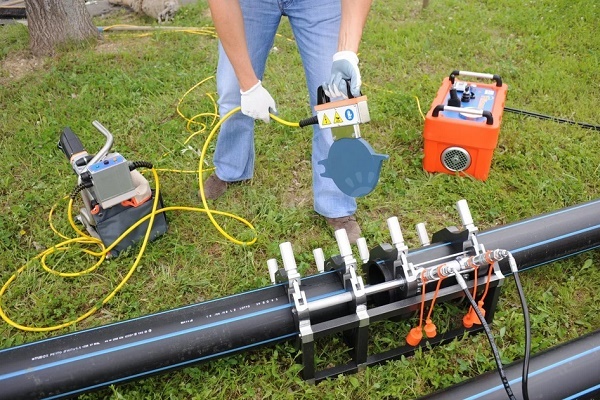
Използваното заваръчно оборудване
Оборудването за разтръбно запояване струва в рамките на 100-200 долара, затова въпросът за покупката на заваръчен апарат всеки решава самостоятелно.
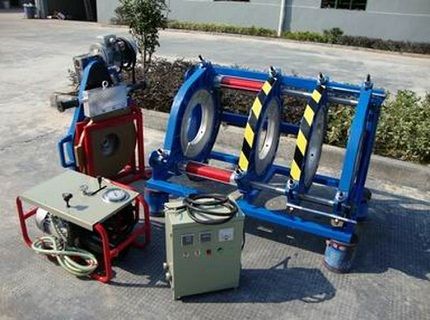
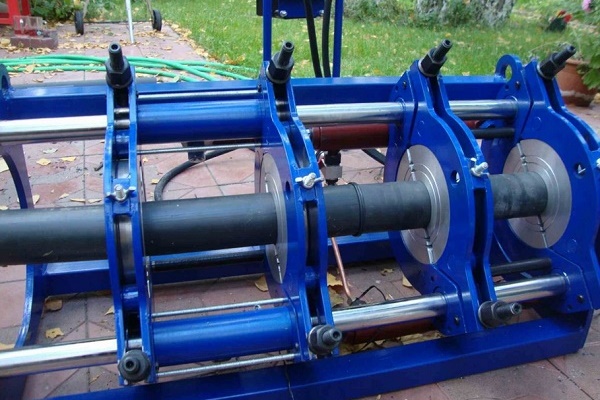
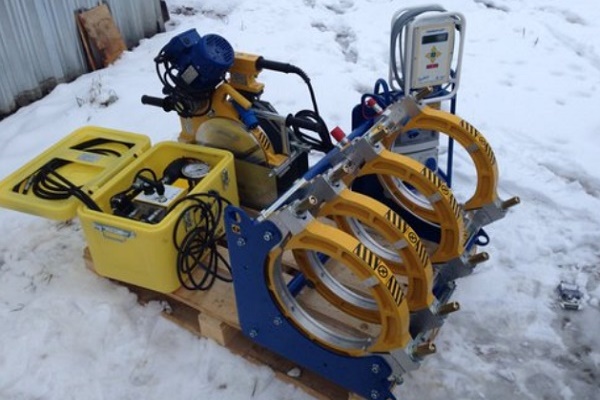
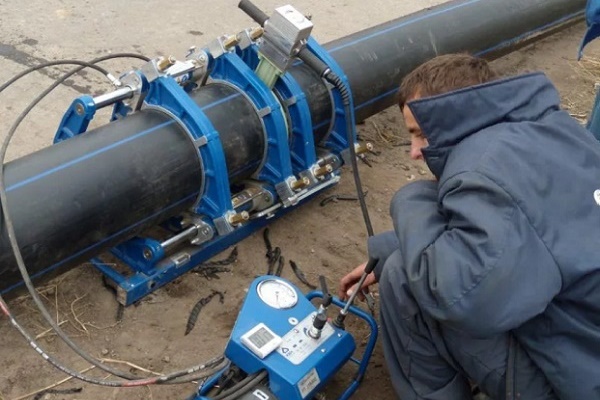
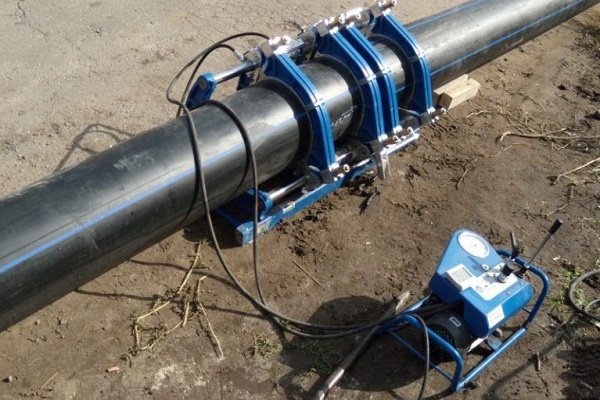
В стандартния комплект устройства за челно заваряване на полиетиленови тръби се включват:
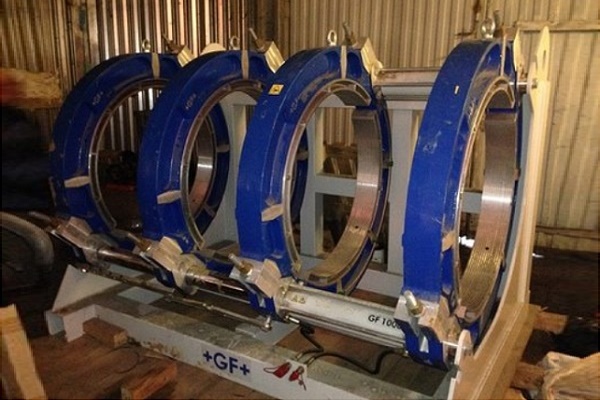
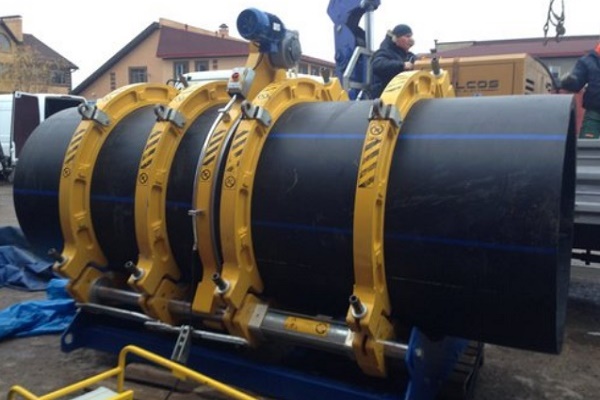
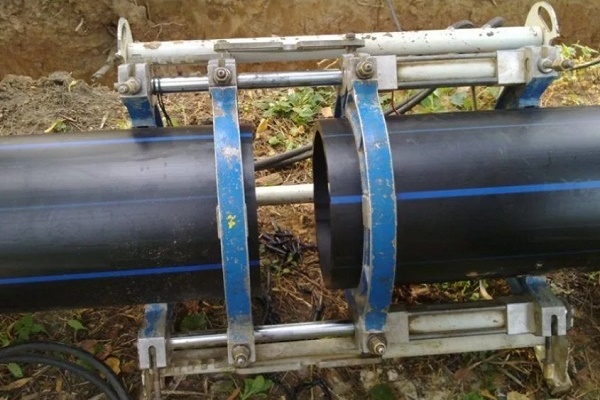
- Центратор. Това е станина с 4 метални скоби за тръби, две от които са подвижни, а две са твърдо фиксирани на основата.
- Торцевач. Представлява отделно дисково устройство за прецизно механично отрязване на краищата на заваряваните тръби. Устройството се закрепва към направляващите на заваръчния апарат.
- Нагревателно огледало. Представлява покрита с тефлон кръгла пластина, към която се притискат съединенията на тръбите за разтопяване на ПЕ. Има вграден термометър.
- Хидравлично или механично задвижване. Устройство за регулиране на силата на притискане на тръбите при тяхното нагряване и последващо свързване.
- Редукционни вложки. Това е набор от сменяеми полупръстени за фиксиране на тръби с различен диаметър.
- Блок за управление. Влиза в комплектите оборудване с автоматизация на процеса на заваряване.
По същество, комплектът оборудване представлява самостоятелни приспособления, изпълняващи определени функции на различни етапи на заваръчния процес. Те могат да бъдат както предназначени за чисто ръчно заваряване, така и за свързване на тръби в напълно автоматичен режим.
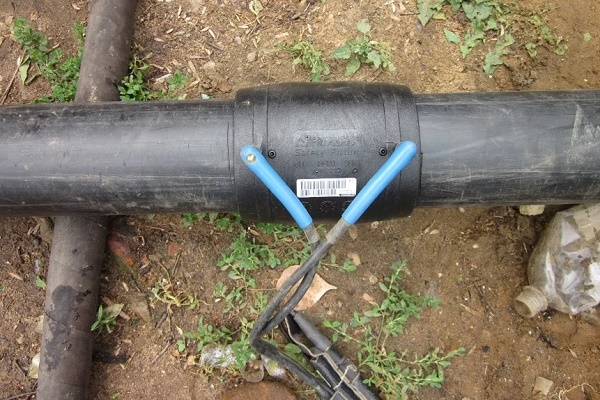
За монтаж на електромуфтови съединения се използва подходящ заваръчен апарат с вграден скенер за баркодове. Не са необходими допълнителни устройства за този процес.
За разтръбно заваряване ще бъде необходим следният комплект:
- електрозаваръчен апарат;
- ножици-тръборези;
- подставка;
- калибратор и фаскоснимател;
- дюзи за загряване на свързваните елементи.
Освен посоченото оборудване, за монтаж на тръби може да са необходими и общоупотребявани инструменти: регулируем ключ, ролетка, маркер и други.
Подготовка за заваръчния процес
Немаловажен фактор за качествено заваряване на тръбопроводи от ПНД е тяхната предварителна подготовка. Необходимите манипулации за формиране на добър заваръчен шев ще бъдат представени под формата на инструкция.
Непосредствено преди нагряване на детайлите, които ще се заваряват, трябва:
- Да се уверите в идентичността на материала и маркировката на детайлите, които ще се заваряват.
- Да почистите и обезмаслите съединенията на свързваните изделия.
- Да центрирате тръбите и да ги фиксирате здраво.
- Обработете срезовете с торцевател до образуване на непрекъсната лента с дължина две обиколки на тръбата.
След всичко е необходимо да почистите краищата на свързваните части от стружки.
След старателна подготовка на полиетиленовите тръби и фитинги за заваряване може да сте сигурни, че качествен шев е наполовина гарантиран.
Начини за заваряване на PE тръби
Промишленият полиетилен с ниско налягане (ПНД) е термопластичен материал, чиито свойства не се променят в процеса на цикли нагряване-охлаждане. Затова той прекрасно подхожда за монтаж на битови и промишлени тръбопроводи.
Свързването на отделните ПНД тръби и фитинги помежду си става чрез разглобяеми резбови съединения или следните начини на заваряване:
- гнездов;
- електромуфтово;
- челен.
Тръби с дебелина на стената до 4,5 mm (диаметър до 50-110 mm) се заваряват с първите два начина, а за по-дебелостенни тръби се използва челен начин на заваряване без фитинги.
Вариант #1 — режим на челно заваряване
По време на челно заваряване е важно да се контролират критичните параметри: температура на инструмента и пластмасата, притискателна сила и продължителност на операциите. При липса на сензори за тези стойности едва ли ще се получи стабилно качествен шев.
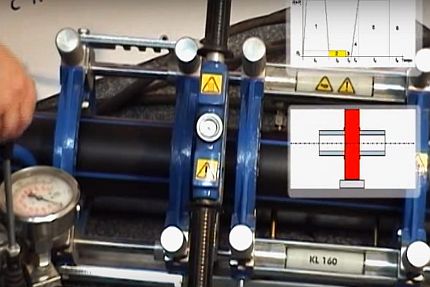
Да разгледаме поетапната инструкция за челно заваряване на полиетиленови тръби най-добре на пример на полуавтоматично оборудване с хидравлично задвижване.
Челно заваряване се извършва, ако дебелината на стената на полиетиленовата тръба не надвишава 5 mm, а диаметърът ѝ не надвишава 50 cm. Технологията включва редица стандартни етапи:
Стъпка#1 – нагряване на челата
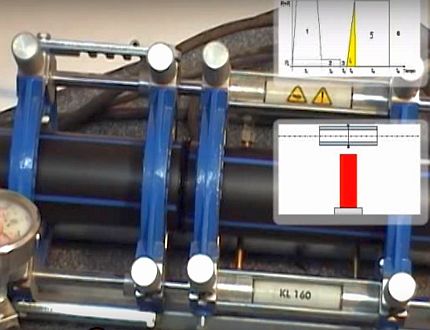
След обработката на краищата на тръбите, заваръчното огледало се нагрява до температура 200-230 градуса и се поставя в средата на центратора. След това, с помощта на хидравличното задвижване, краищата на ПНД тръбите се притискат плътно към него с усилие 4-6 кг/см².
След приближаване на размерите на грата до минимално допустимите стойности, усилието се намалява до 0,2-0,5 кг/см² и пластмасата продължава да се нагрява през цялото нормативно време. Заваряването е допустимо при температури от минус 15 до плюс 45 градуса, но при студени условия времето за нагряване може да бъде увеличено.
Стъпка #2 — съединяване на тръбите
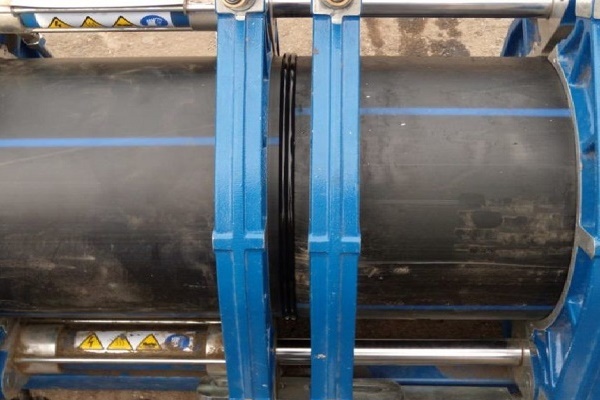
След необходимото нагряване и разтопяване на ПНД на съединенията, тръбите се раздалечават с хидравлично задвижване, огледалото се отстранява и отново със задвижване се притискат заваряваните повърхности една към друга с усилие 1-3 кг/см². Размерите на грата се контролират визуално, поради което притискателното налягане може да се различава.
Стъпка #3 — охлаждане и оглед
Тръбите продължават да бъдат притиснати една към друга до пълното охлаждане на съединението. След премахване на усилието от хидравличното задвижване тръбите се изваждат от скобите на центратора и се извършва оценка на състоянието на заваръчния шев и грата. Ако техните параметри са в норма, тръбата е готова за експлоатация.
Вариант #2 — разтръбно заваряване на ПНД тръби
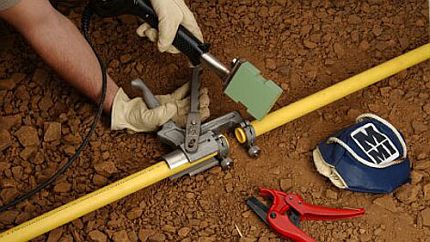
След предварителното рязане и подготовка на ПНД тръбите и детайлите може да започне тяхното разтрубно заваряване. Процесът ще бъде разгледан под формата на стъпка по стъпка инструкция.
Стъпка #1: подготовка на поялника
Оптималната температура за заваряване на полиетиленови тръби варира около 210 °C, поради което са подходящи само поялници с регулируемо нагряване. Преди свързване към мрежата е необходимо да се навият на нагревателя специални двустранни насадки (гилза и дорн) и да се постави поялникът на кръстообразна стойка.
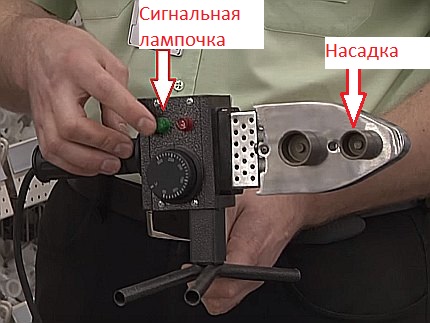
При достигане на зададената температура на него ще светне сигнална (обикновено зелена) лампичка.
Стъпка #2: нагряване на детайлите
Извършването на работа с горещи тръби е по-безопасно с ръкавици. За нагряване на детайлите е необходимо едновременно да се наниже единият съединяем детайл на дорна, а след това вторият да се вкара в металната гилза.
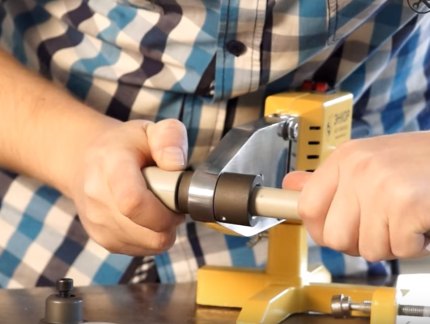
За да се спази дълбочината на съединението, може предварително да се нанесе с маркер съответна маркировка върху тръбата, а след това да се ориентирате по нея при съединяване на нагретите изделия.
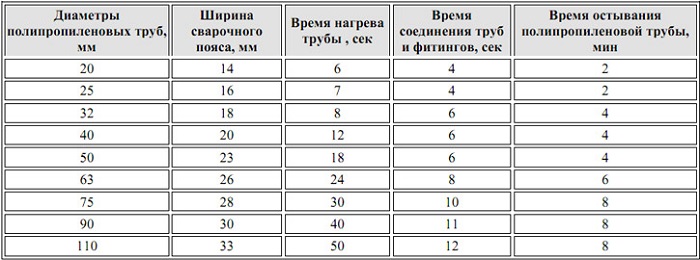
Горе е дадена таблица с ориентировъчни времеви рамки за загряване, съединяване и охлаждане на тръбите, както и дълбочината на вкарване в муфата. При минусови температури времето за загряване на материала може да се увеличи с 1–2 секунди.
Стъпка #4: съединяване на детайлите
След загряването, изделията трябва едновременно да се отделят от наставките и със силно право движение да се вкара тръбата в муфата до отбелязаната черта. Не може да се въртят детайлите един спрямо друг. След 5–10 секунди след съединяването всякакви премествания могат да доведат до рязко намаляване на здравината на съединението.
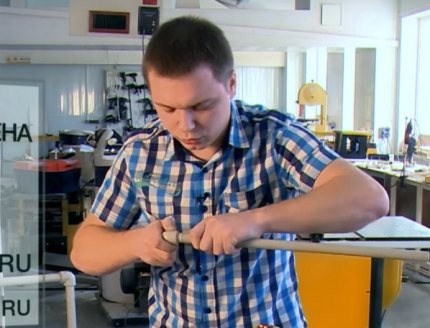
След охлаждане е желателно да се прегледа образувалият се вътрешен шев за наличие на натеци, които преграждат лумена на тръбата. Ако е стеснен, по-добре е да се презавари съединението, за да се предотврати падане на налягането в системата.
Вариант #3 — електромуфтово заваряване на полиетилен
Заварката на полиетиленови тръби с помощта на електромуфа е най-простият и най-бързият начин. Пластмасовите фитинги имат вградена метална спирала, която самостоятелно загрява свързваните повърхности и разтопява ПЕ.
При този начин се налага допълнително да се харчат пари за електромуфи, чиято цена започва от 3–4 долара за брой. Затова такава заварка се използва само на места, където не са достъпни челният и муфтовият метод. Предимство на електромуфтовия начин е възможността за свързване на тръби с дебелина от 4,5 мм и по-малко.
Основните етапи на заварката:
- Почистване и механична обработка на фитинга и краищата на тръбите.
- Центриране и вкарване на тръбата в електромуфата.
- Присъединяване на фитинга към електрическите контакти на специален заваръчен апарат, загряване на съединението.
Последният етап – изключване на електричеството и охлаждане на тръбата.
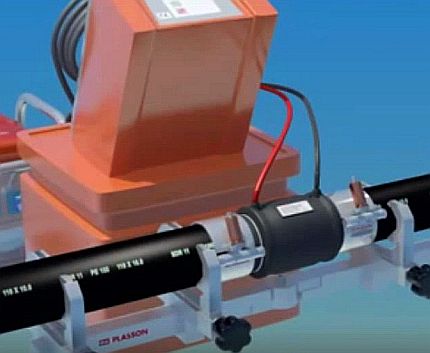
На електромуфите има щрихкод с кодирани параметри на времето за загряване, силата на тока и напрежението. Той се разчита от скенера на заваръчния апарат, който след това извършва процеса на запояване в автоматичен режим. Изделията се получават плътно и надеждно споени на голяма площ.
Правилни челни заваръчни шевове
Правилността на изпълнението на всички заваръчни инструкции може да се оцени по крайния външен вид на полиетиленовото съединение. В случай на формиране на неправилен шев и висок риск от нарушаване на херметичността при по-нататъшна експлоатация, е по-добре да се отреже съединението по краищата и да се завари ново.
В правилно изпълнения шев размерите на валика на грата трябва да съответстват на нормативните стойности.
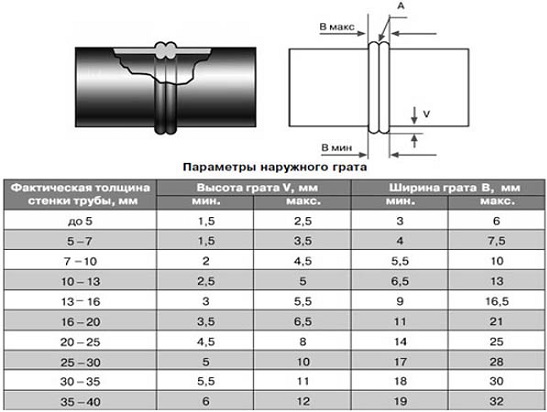
Съществуват и допълнителни изисквания към параметрите на валиците:
- Симетричност и равномерност по цялата обиколка на съединението.
- Преместването на стените на тръбите в радиалната равнина не трябва да бъде повече от 10% от тяхната дебелина.
- Цветът на валиците трябва да бъде идентичен на цвета на тръбата.
- Вдлъбнатината между гратите не трябва да навлиза по-дълбоко от нивото на външната повърхност на тръбите.
И разбира се, напълно се изключва наличието на пукнатини и пори.
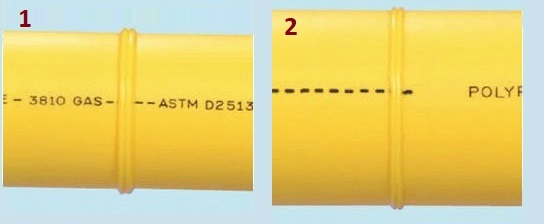
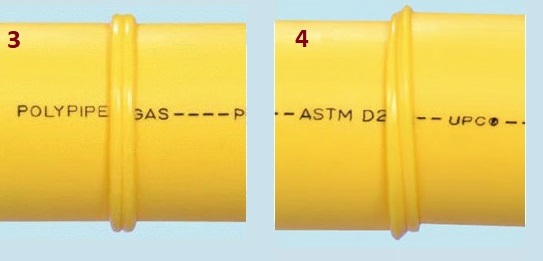
Причина за несиметричността на валиците по обиколката може да бъде некачествено предварително подравняване на краищата или разположение на подравнителя под наклон спрямо тръбата.
Инструкции за монтаж на полиетиленови тръби
За свързване на полиетиленови тръби с елементи на водопровода могат да се използват следните съединения:
- неразглобяеми;
- разглобяеми.
Неразглобяемите съединения се получават чрез запояване на тръбите една към друга или към специални заваръчни фитинги. Този начин е евтин, но получените при това конструкции често се получават обемисти. Използването на неразглобяеми съединения е оправдано при монтаж на подземни стационарни водопроводи.
За сглобяване на временни системи от полиетиленови тръби, както и при липса на заваръчно оборудване, могат да се използват резбови компресионни фитинги, чийто монтаж ще бъде разгледан по-нататък.
Присъединяване на тръба към компресионен фитинг
Компресионните фитинги струват повече от заварените модели, но са разглобяеми и лесни за експлоатация. Препоръките за техния монтаж са разгледани в по-долната поетапна инструкция.
Стъпка първа – външен оглед и изрязване
Сглобяването на системата от полиетиленова тръба и пластмасов компресионен фитинг започва с тяхната проверка за наличие на пукнатини и дълбоки драскотини. Дефектният участък от тръбата е по-добре да се отреже веднага.
Полиетиленовата тръба може да се реже както с нож, така и със специален тръборез. В резултат трябва да се получи идеално перпендикулярен разрез без захвати и вълни. За отстраняване на неравностите по краищата може да се закупи ръчен торцевател.
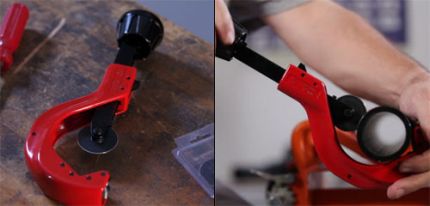
Стъпка втора – поставяне на елементите на фитинга върху тръбата
Първо на маркуча се поставя затягаща гайка, после цанга, след това затягащ пръстен, а накрая се слага гумена уплътнителна прокладка.
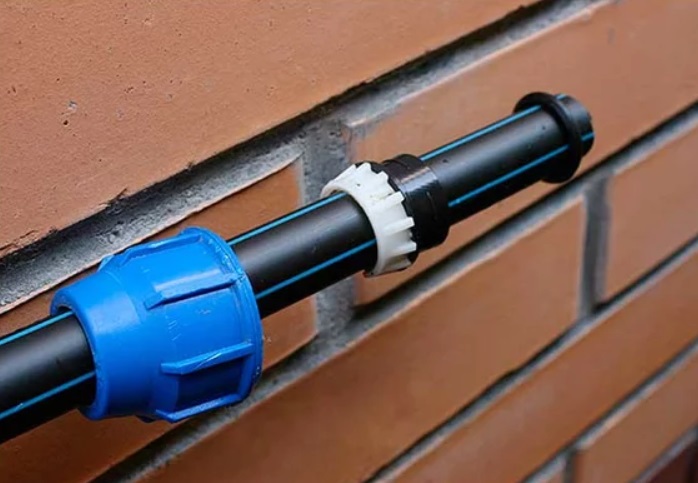
Краят на тръбата се вкарва докрай в корпуса на фитинга, а поставените на маркуча елементи се придвижват до резбата. След това затягащата гайка се затяга плътно с ръце. При наличие на верижен ключ може да се достегне съединението с него.
Не бързайте със затягането на затягащата гайка – може да се изкриви. При твърд ход е по-добре още веднъж да развъртите съединението и да повторите процеса на сглобяване.
След монтажа на фитинга е добре да се провери херметичността на съединението. В случай на изтичане може лесно да се притегне гайката, като се оправят елементите на конструкцията.
Врязване на седелка в тръба
При необходимост да се направи отклонение от полиетиленова тръба не е задължително да се купува тройник. Ще бъде достатъчно да се пробие отвор в нея и да се постави седло. Как да се направи това ще бъде разгледано в поетапната инструкция.
Стъпка първа – подготовка
Първоначално трябва да се огледат съединяваните изделия за липса на драскотини и пукнатини и да се избърше тяхната повърхност с влажна кърпа.
Стъпка втора – сглобяване на скобата
Поставете на тръбата и двете части на хомота, затегнете неговите гайки с ключ. Целта на процедурата е твърда фиксация на седлото.
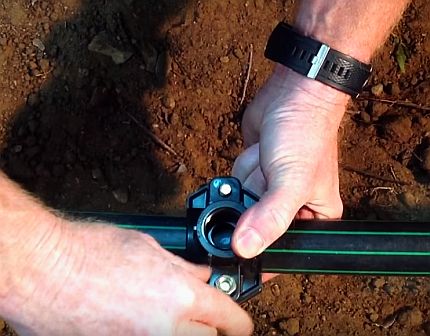
Стъпка трета – пробиване
В центъра на отвора на седлото набележете точка, а по краищата на фитинга направете с маркер линии за запомняне на неговото положение. Развъртете седлото и свалете неговите части. Пробийте полиетиленовата тръба на набелязаното място с помощта на свредло с необходимия диаметър.
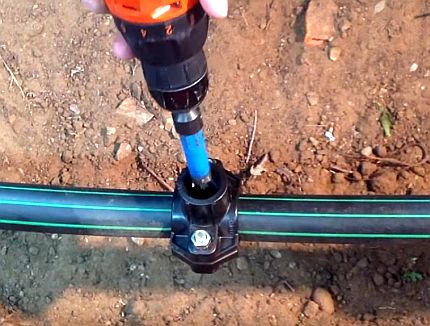
Стъпка четвърта – сглобяване на седлото
Почистете вътрешността на PE тръбата от стружки и отстранете възможните зацепвания по краищата на пробития отвор. Поставете, съгласно предварително начертаните маркировки, частите на фитинга върху тръбата и затегнете здраво фиксиращите гайки.
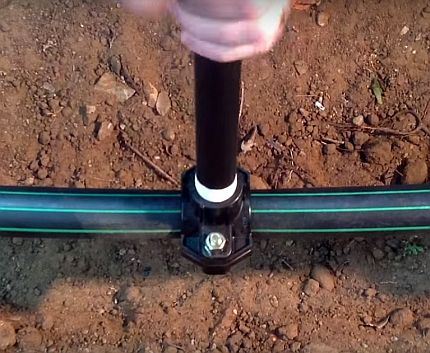
При завиване на тръба или фитинг в седлото може да се навие няколко слоя фум-лента.
Частта на седлото с изходния отвор може да има от страната на тръбата канал за уплътнителен гумен пръстен. Затова, при наличие на уплътнител, е необходимо да се постави между тръбата и фитинга.
Ако на определен участък от тръбопровода ви се налага да огънете тръбата, препоръчваме да го направите по инструкцията, дадена тук.
Изводи и полезно видео по темата
Предложените видеоклипове ясно ще демонстрират всички видове заваряване на PE тръби, както и ще запознаят с процеса на сглобяване на компресионен фитинг и седло.
Разтръбно заваряване на полиетиленови тръби:
Процес на електромуфтово заваряване:
Челно заваряване на PE тръби с полуавтоматичен апарат с хидравлично задвижване:
Монтаж на компресионен фитинг върху тръба:
Монтаж на седло върху PE тръба:
Самостоятелният монтаж на полиетиленови водопроводи изисква известни знания и умения, но е напълно изпълним при спазване на горепосочените правила. При липса на специално оборудване водопроводът може да се сглоби дори без инструменти, като се използват само компресионни фитинги.
Вариантите за монтаж са много, но трябва да се използва този, който ще осигури резултат с минимални финансови разходи.
Определяте оптималния начин за заваряване на полиетилен и искате да уточните някои моменти? Не се колебайте, задавайте въпросите си на нашите експерти – ние ще се опитаме да ви помогнем.
Или може би искате да споделите личен опит с монтажа на полиетилен в домашни условия? Пишете своите коментари, добавяйте уникални снимки – на много начинаещи ще бъде полезна вашата информация.
 Скоби за закрепване на тръби: преглед на видовете и инструкция за монтаж
 Правим кутия за тръби в банята: поетапна инструкция за монтаж
 Монтаж на тръби от ПНД със собствени ръце: инструкция за заваряване + как да огънете или изправите такива тръби
 Технология на заваряване на полипропиленови тръби със собствени ръце: преглед на методите и нюансите
 Съединение на медни тръби: инструкции и сравнение на различни монтажни технологии
 Ширма от пластмасови тръби: видове прегради + поетапна инструкция за изработване
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
Разбира се, пластмасовите тръби за водопровод и отопление са много удобни и всеки мъж с ръце наистина може да ги монтира. Но защо никой не говори за техниката на безопасност при заваряване на тези тръби, за това, че по-вредни от парите на тлеещата пластмаса могат да бъдат само живакът и оловото.
Задължително трябва да се използват респиратори, да се проветрява помещението. Домашните, а особено децата и животните (тук става въпрос за телесна маса) да се изпращат на гости по време на ремонта.
Пластмасата улеснява живота ни в много сфери – но тя също ни убива… Пазете се!
Здравейте, Елина, разбирам Вашето безпокойство и затова искам малко по-подробно да разкрия основните моменти, които се отнасят до техниката на безопасност. На първо място трябва да се разбере, че професията на заварчика на полиетиленови тръби е професия с повишена опасност.
Но нека разгледаме моментите за обикновените граждани:
– трябва да се осигури нормална вентилация в помещението, където ще се заваряват полиетиленови тръби;
– трябва да се работи в специално облекло;
– трябва да се използват специални защитни ръкавици;
– трябва да се използват респиратори;
– трябва да се правят почивки в работата, за да се излезе и да се диша свеж въздух.
Ако се спазват тези моменти, то процесът на заваряване на полиетиленови тръби няма да бъде съпроводен с вреда за организма.