Как да изберете стъклопластови тръби: специфика на производството и преглед на водещи производители

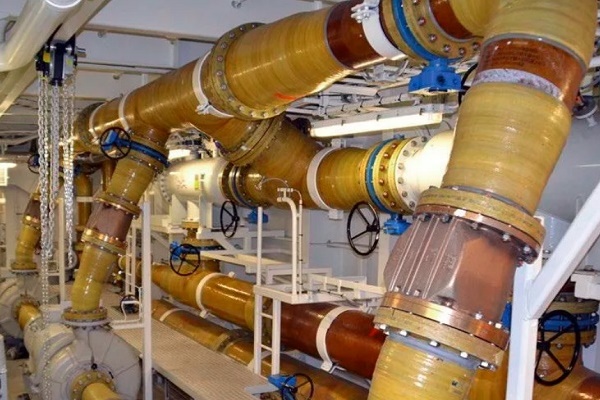
Благодарение на комбинацията от положителни характеристики на стъклото и полимерите, стъклопластиковите тръби получиха практически безгранични перспективи за приложение – от изграждане на вентилационни канали до полагане на нефтохимически трасета.
В тази статия ще разгледаме основните характеристики на тръбите от стъклопластик, маркировката, технологиите за изработка на полимерния композит и съставите на свързващите компоненти, които определят сферата на експлоатация на композита.
Също така ще представим важните критерии за избор, като обърнем внимание на най-добрите производители, тъй като немаловажна роля в качеството на продукцията е отредена на техническите мощности и репутацията на производителя.
Съдържание на статията:
Общи характеристики на стъклопластика
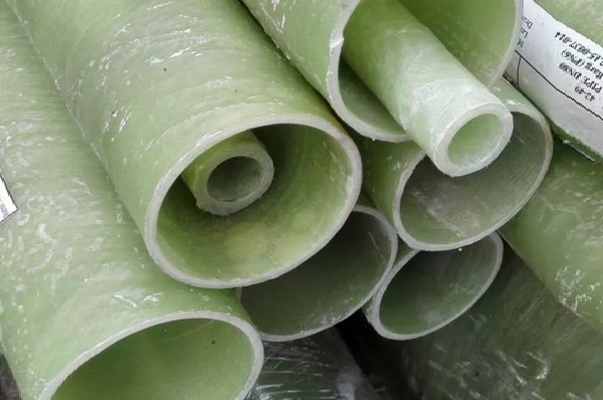
Стъклопластикът е пластичен материал, в състава на който има стъкловлакнести компоненти и свързващ пълнител (термопластични и термореактивни полимери). Наред с относително ниската плътност, стъклопластиковите изделия се отличават с добри якостни качества.
През последните 30-40 години стъклопластикът масово се прилага за изработване на тръбопроводи с различно предназначение.
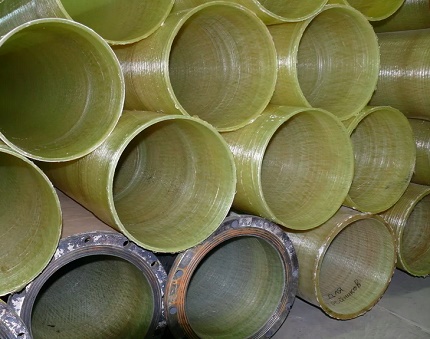
Тръбопроводите съчетават качествата на стъклото и полимерите:
- Малко тегло. Средното тегло на стъклопласта е 1,1 г/куб.см. За сравнение, същият параметър за стоманата и медта е много по-висок – съответно 7,8 и 8,9. Благодарение на лекотата, монтажните работи и транспортирането на материала се улесняват.
- Устойчивост на корозия. Съставките на композита имат ниска реакционна способност, поради което не се подлагат на електрохимична корозия и бактериално разлагане. Това качество е решаващ аргумент в полза на стъклопласта за подземни инженерни мрежи.
- Високи механични свойства. Абсолютната граница на якост на композита отстъпва на показателя на стоманата, но параметърът на специфична якост значително превъзхожда термопластичните полимери (ПВХ, ПНД).
- Устойчивост на атмосферни условия. Диапазон на граничните температури (-60 °C..+80 °C), обработката на тръбите със защитен слой от гелкоут осигурява нечувствителност към UV-лъчите. Освен това материалът е устойчив на вятър (граница – 300 км/ч). Някои производители твърдят за сеизмична устойчивост на тръбната арматура.
- Огнеустойчивост. Негоримото стъкло е основният компонент на стъклопласта, поради което материалът е труднозапалим. При горене не се отделя отровният газ диоксин.
Стъклопластът има ниска топлопроводимост, което обяснява неговите топлоизолационни качества.
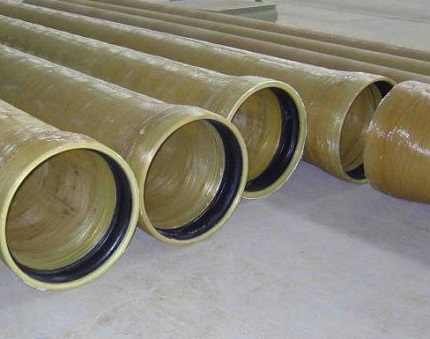
С течение на износването на вътрешните стени се оголват и отчупват влакна – частиците могат да попаднат в транспортираната среда.
Технологии за изработка на стъклопластикови тръби
Физико-механичните характеристики на готовото изделие зависят от техниката на производство. Композитната арматура се изработва по четири различни метода: екструзия, пултрузия, центробежно леене и навиване.
Технология #1 — екструзия
Екструзията е технологичен процес, основан на непрекъснатото изтласкване на пастообразен или високовязък материал през формовъчен инструмент. Смолата се смесва с натрошено стъкловлакно и пластичен втвърдител, а след това се подава в екструдера.
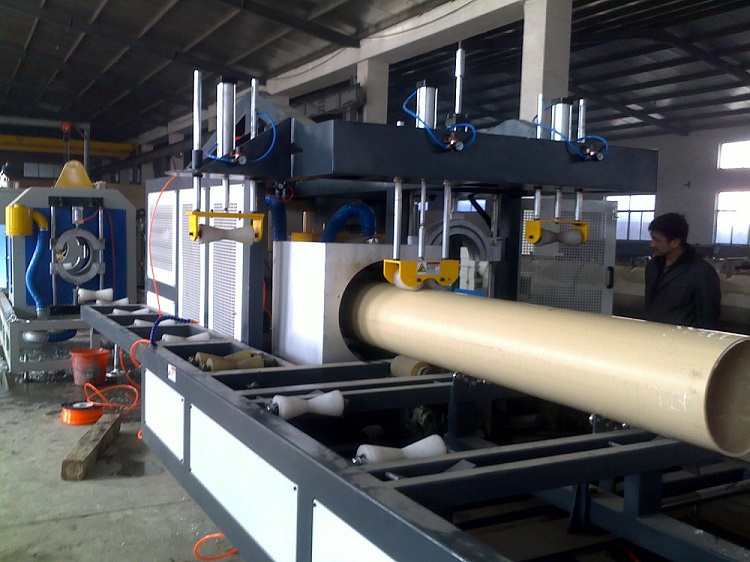
Високопроизводителната екструзивна линия позволява получаването на безрамкова композитна продукция на ниска цена, но търсенето за нея е ограничено поради ниските механични свойства. Основата на полимерната матрица е полипропилен и полиетилен.
Технология #2 — пултрузия
Пултрузията е технология за изработване на композитни дългомерни елементи с малък диаметър и неизменно напречно сечение. Преминавайки през нагорещена формообразуваща филера (+140 °C), «се изтеглят» детайли от стъкловлакнеста материя, импрегнирана с термореактивна смола.
За разлика от екструзивния процес, където определящото въздействие е налягането, в пултрузивния агрегат тази роля се изпълнява от теглещото въздействие.
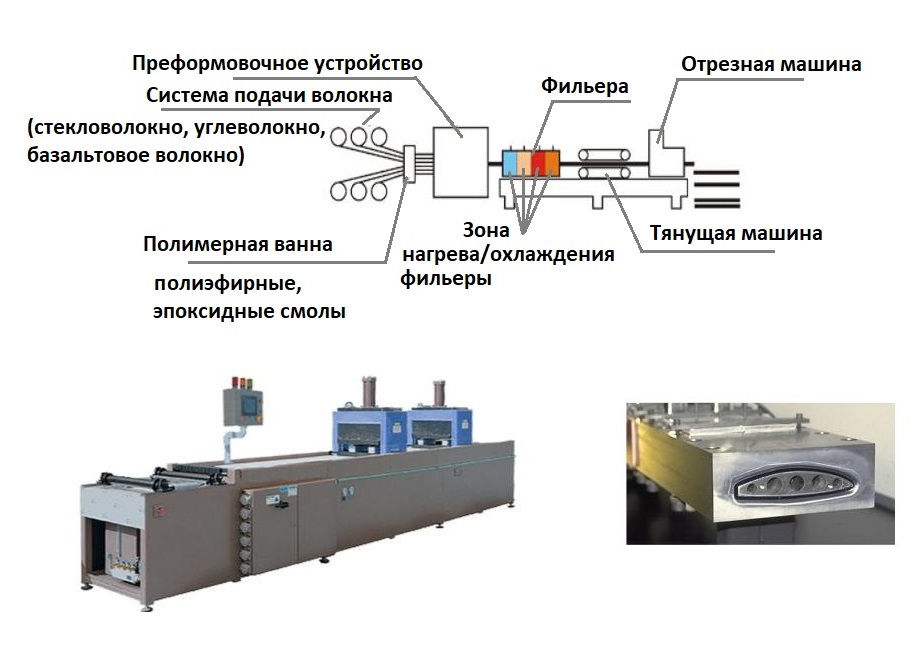
Технологичен процес:
- Влакнести нишки от макари се подават в полимерна вана, където се импрегнират с термопластични смоли.
- Обработените влакна преминават през преформовъчна инсталация – нишките се изравняват и придобиват нужната форма.
- Незатвърдилият полимер постъпва на филера. Благодарение на няколко нагревателя се създава оптимален режим за полимеризация и се избира скорост на изтегляне.
Втвърденият продукт се изтегля от теглеща машина и се разрязва на сегменти.
Отличителни особености на пултрузионната технология:
- допустими за обработка полимери – епоксидни, полиестерни смоли, винили;
- скорост на изтегляне – използването на иновативни оптимизирани «пултрузионни» полимери позволява ускоряване на изтеглянето до 4-6 м/мин. (стандарт – 2-3 м/мин.);
- обхват на работната зона: минимум – 3,05*1 м (усилие на изтегляне до 5,5 т), максимум – 1,27*3,05 м (усилие – 18 т).
На изхода се получава тръба с идеално гладки външни и вътрешни стени, на високо ниво са и якостните показатели.
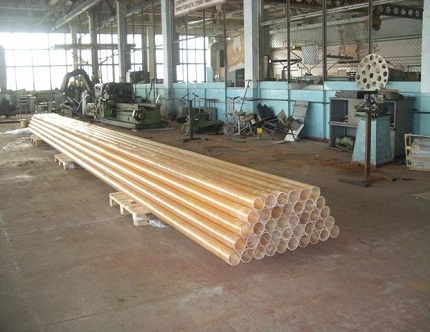
Недостатъците на метода не се отнасят до качеството на изходната продукция, а до самата технология. Аргументите „против“: висока цена и продължителност на производствения процес, невъзможност за изработване на тръби с голям диаметър, предназначени за значителни натоварвания.
Технология #3 — центробежно леене
Швейцарската компания Хобас разработи и патентова техниката на центрофугалното формиране. В този случай производството се осъществява от външната стена на тръбата към вътрешната чрез използване на въртяща се форма. В състава на тръбопровода влизат: смлени стъклени снопове, пясък и полиестерни смоли.
Суровите компоненти се подават във въртяща се матрица – формира се структурата на външната повърхност на тръбопровода. С напредване на производството към течната смола се добавят твърдите съставки, пълнителят и стъкловлакното – под действие на катализатора полимеризацията протича по-бързо.
Допълнителни предимства:
- висока точност на габаритите на изходната продукция (вътрешното сечение на въртящата се форма съответства на външния диаметър на готовото изделие);
- възможност за отливане на стена с произволна дебелина;
- висока пръстеновидна коравина на полимерния композит;
- получаване на гладка повърхност отвън и отвътре на тръбната арматура.
Недостатък на центрофугалното производство на стъклопластични тръби – енергоемкост и скъпотия на крайния продукт.
Технология #4 — постъпателно навиване
Най-популярната техника е непрекъснатото навиване. Тръбата се създава при променливо редуване на оправката със стъкловлакна и полимери с процеси на охлаждане. Производственият метод има няколко разновидности.
Спирално-пръстеновидна техника
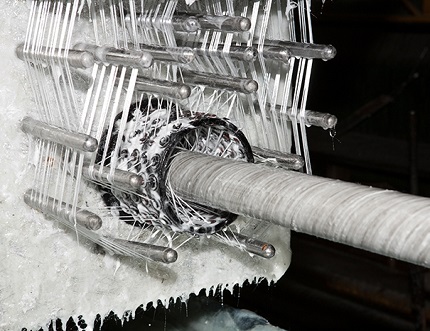
Укладчикът на влакна е специален пръстен, по обиколката на който са разположени филерите с нишки.
Работният елемент непрекъснато се премества по оста на движещата се оправка и разпределя влакната по хода на винтовите линии.
Основните предимства на метода:
- равномерна здравина по цялата повърхност на магистралата;
- отлична поносимост на опъващи натоварвания – пукнатини са изключени;
- създаване на изделия с променлив диаметър и сечения със сложна конфигурация.
Тази техника позволява да се получат високояки труби, предназначени за експлоатация под голямо налягане (помпено-компресорни инженерни мрежи).
Спирално-лентово навиване
Техниката е аналогична на предишната, разликата е, че укладчикът подава тясна лента от влакна. Плътният армиращ слой се постига чрез увеличаване на броя на проходите.
В производството е използвано по-евтино оборудване, отколкото при спирално-пръстеновидния метод, но на лентовото навиване са присъщи няколко сериозни недостатъка:
- ограничена производителност;
- Разхлабеното полагане на влакна намалява здравината на тръбопровода.
Спирално-лентовият метод е актуален при изработката на тръбна арматура за ниско, умерено налягане.
Надлъжно-напречен метод
Осъществява се непрекъснато навиване – полагачът поставя надлъжни и напречни влакна едновременно. Реверсно движение липсва.
Характеристики на метода:
- използва се предимно при създаването на тръби с напречно сечение до 75 mm;
- има възможност за опъване на осовите нишки, благодарение на което се постига здравина, както при спиралния метод.
Надлъжно-напречната технология е високопроизводителна. Машините позволяват да се променя съотношението на осовата и пръстеновидната армировка в широк диапазон.
Косослойна напречно-надлъжна технология
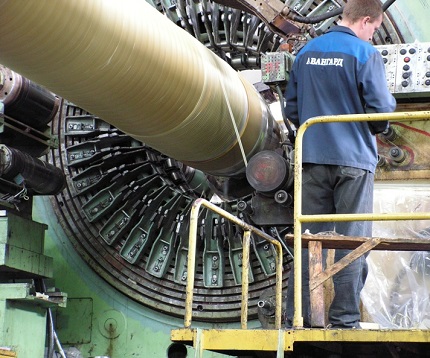
Разработката на харковските инженери се ползва с търсене сред местните производители. При косослойното навиване полагачът извежда воал, състоящ се от сноп от свързващи нишки. Лентата се подава на оправката под незначителен ъгъл, застъпвайки предишния навив – образува се пръстеновидна армировка.
След завършване на обработката на цялата оправка, влакната се обкатват с ролки – остатъците от свързващите полимери се отстраняват, армиращото покритие се уплътнява.
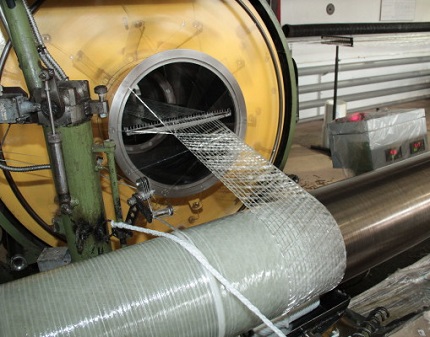
Особености на косослойното навиване:
- плътност на прилепване на стъклените влакна;
- неограничен диаметър на произвежданите тръби;
- високи диелектрични свойства поради липсата на непрекъсната армировка по оста.
Модулът на еластичност на косослойния стъклопласт отстъпва на аналогичния параметър на другите техники. Поради риска от поява на междуслойни пукнатини, методът не е приложим при създаването на тръбопроводи за високо налягане.
Параметри за избор на стъклопластикови тръби
Изборът на стъклокомпозитни тръби се базира на следните критерии: твърдост и изчислено налягане, тип на свързващия компонент, конструктивни особености на стените и начин на свързване. Значимите параметри са посочени в придружаващите документи и на всяка тръба – съкратено маркиране.
Коравина и номинално налягане
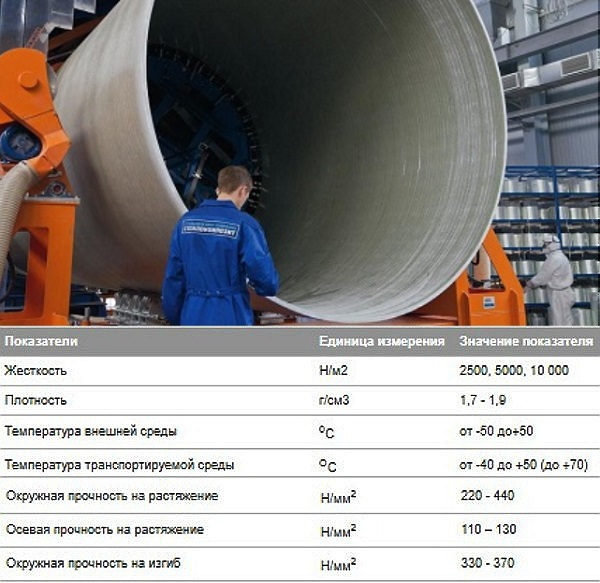
Твърдостта на стъклопласта определя способността на материала да устои на външни натоварвания (тежест на почвата, движение на транспорт) и натиск върху стените отвътре. Съгласно стандартизацията ISO тръбните изделия се класифицират в няколко класа на твърдост (SN).
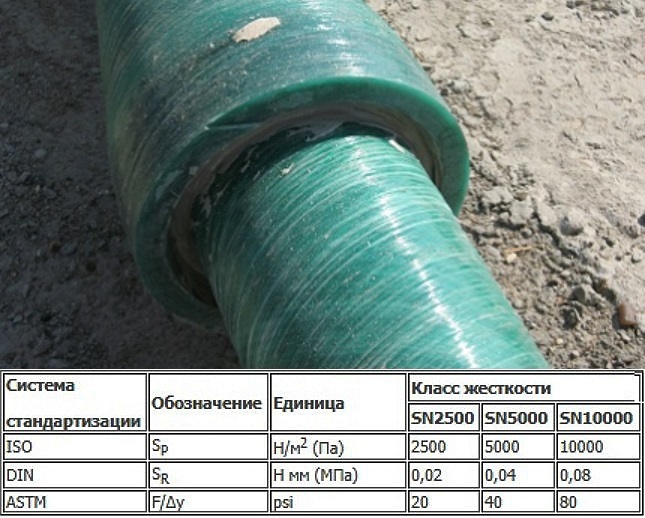
Степента на твърдост нараства с увеличаване на дебелината на стената на стъклопластовия тръбопровод.
Класификацията по номинално налягане (PN) показва градацията на изделията спрямо безопасното налягане на течността при температура +20 °C през целия експлоатационен живот (около 50 години). Мерната единица за PN е МПа.
Някои производители, например Hobas, посочват комбинирани характеристики по два параметъра (налягане и твърдост) чрез дроб. Тръби с работно налягане 0,4 МПа (клас PN – 4) със степен на твърдост (SN) 2500 Pa ще бъдат маркирани като – 4/2500.
Тип на свързващия материал
Експлоатационните свойства на тръбата до голяма степен зависят от вида на свързващото вещество. В повечето случаи се използват полиестерни или епоксидни добавки.
Особености на полиестерните свързващи вещества
Стените се формират от термореактивни полиестерни смоли, укрепени със стъклени влакна и пясъчни добавки.
Използваните полимери притежават важни качества:
- ниска токсичност;
- втвърдяване при стайна температура;
- надеждно сцепление със стъклените влакна;
- химична инертност.
Композитните тръби с полиестерни полимери не са подложени на корозия и на действието на агресивни среди.
Характеристики на епоксидната смола
Свързващото придава на материала повишена якост. Температурната граница на композитите с епоксиди е до +130 °C, максималното налягане – 240 атмосфери.
Допълнително предимство – практически нулева топлопроводимост, поради което събраните магистрали не изискват допълнителна топлоизолация.
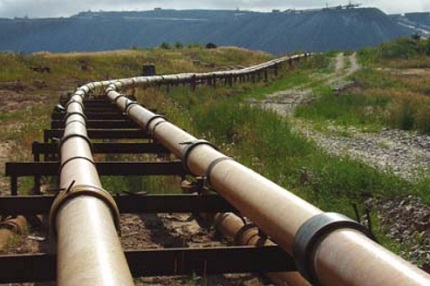
Конструкция на стените на композитните тръби
По конструктивно изпълнение се различават: едно-, дву- и трислойни стъклопластови тръби.
Характеристики на еднослойните изделия
Тръбите нямат защитно футеровано покритие, поради което се отличават с ниска цена. Особености на тръбната арматура: невъзможност за използване в региони със сложен релеф и суров климат.
Също така тези изделия изискват внимателен монтаж – изкопаване на голям обем траншея, изграждане на пясъчна «възглавница». Но бюджетът на монтажните работи поради това нараства.
Особености на двуслойните тръби
Изделията отвътре са футеровани с фолио покритие – полиетилен с високо налягане. Защитата повишава химическата устойчивост и подобрява херметичността на магистралата при външни натоварвания.
Въпреки това експлоатацията на арматурата в нефтопромишлените тръбопроводи разкри слаби страни на двуслойните модификации:
- недостатъчна адхезия между конструктивния слой и футеровката – нарушаване на монолитността на стените;
- влошаване на еластичността на защитното фолио при минусови температури.
При транспортиране на газосъдържаща среда е възможно отлепване на футеровката.
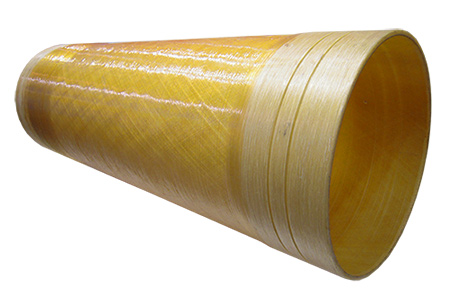
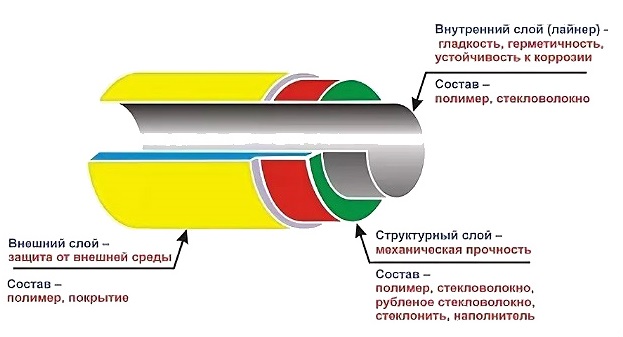
Параметри на трислойна тръба
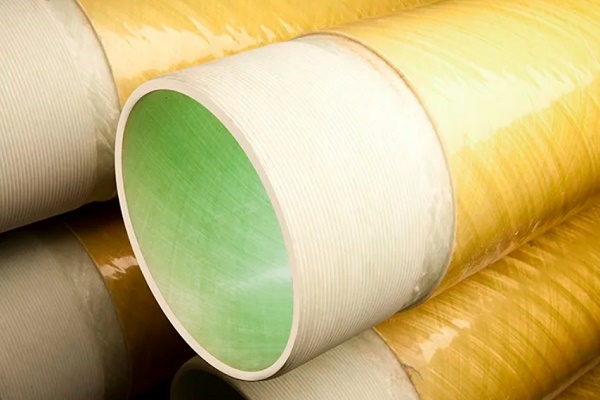
Структура на стъклопластичната тръба:
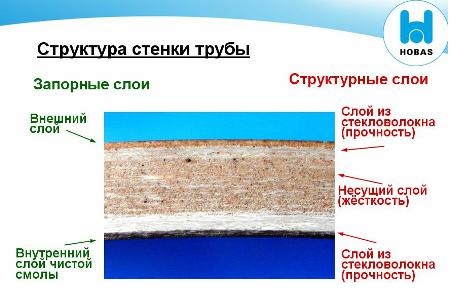
- Външен полимерен слой (дебелина 1-3 мм) – повишаване на механичното и химичното съпротивление.
- Структурен слой – конструкционен междинен слой, който осигурява здравината на изделието.
- Лайнер (дебелина 3-6 мм) – вътрешна обвивка от стъклопластик.
Вътрешният слой осигурява гладкост, херметичност и изглажда цикличните колебания на вътрешното налягане.
Метод на съединяване на стъклопластиков тръбопровод
По начина на свързване, асортиментът на тръбната арматура от композит се разделя на 4 групи.
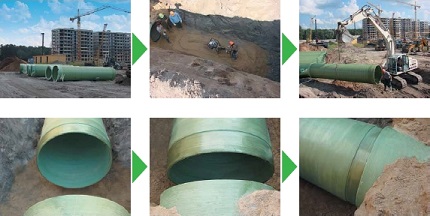
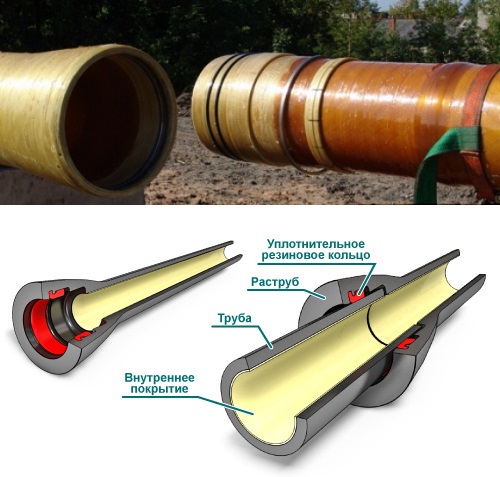
Група №1 – разширително-шипово съединяване
Еластични гумени уплътнения се монтират в ответни жлебове на крайните шипове на тръбите. Посадъчните пръстени се формират на оборудване с електронно управление, осигурявайки точност на тяхното разположение и размери.
Група №2 – разширително-шипово с уплътнение и стопор
При изграждане на наземна магистрала е необходимо да се компенсира действието на осовите сили върху тръбопровода. С тази цел освен уплътнителя се разполага стопор. Елементът се изработва от метален трос, поливинилхлорид или полиамид.
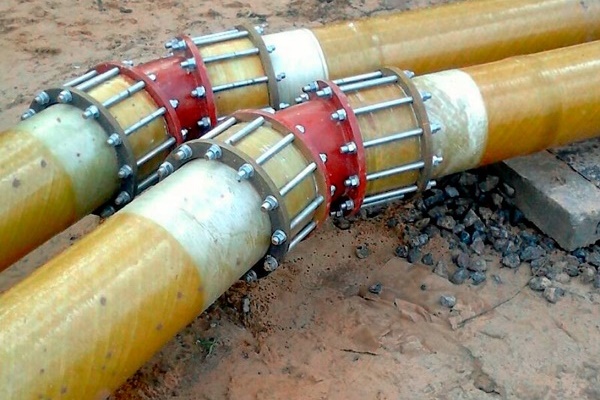
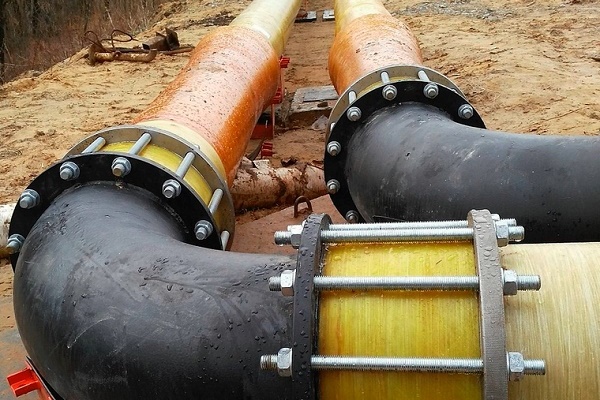
Група №3 – фланцово съединение
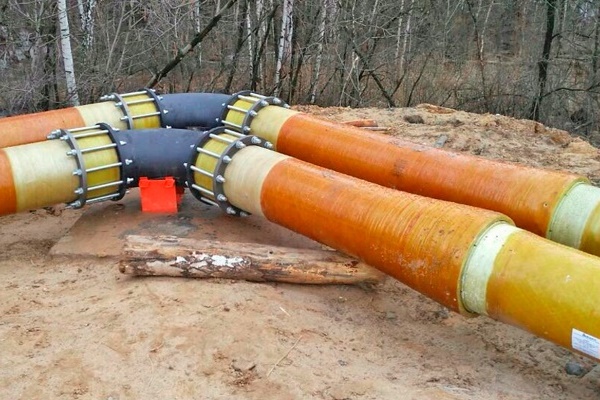
Съединяване на композитен тръбопровод с фитинги или метални тръби. Присъединителните размери на стъклопластиковите фланци се регламентират от ГОСТ 12815-80.
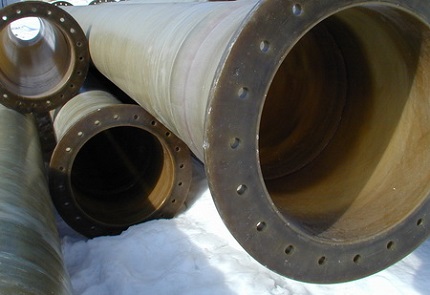
Група №4 – лепилна фиксация
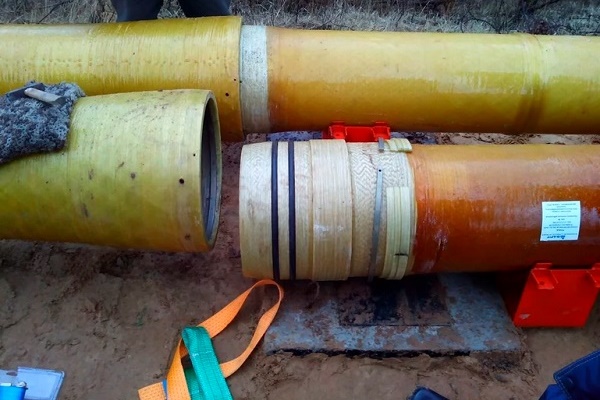
Неразглобяем метод на съединяване – върху краищата се нанася състав от армиращи стъкломатериали с добавка на полиестерен компонент за „студено“ втвърдяване. Начинът осигурява здравина и херметичност на тръбопровода.
Маркировка на защитния вътрешен слой
Методиката за производство на тръбна продукция позволява да се произвеждат изделия с различен състав на вътрешния слой, който определя устойчивостта на тръбопровода към транспортираната среда.
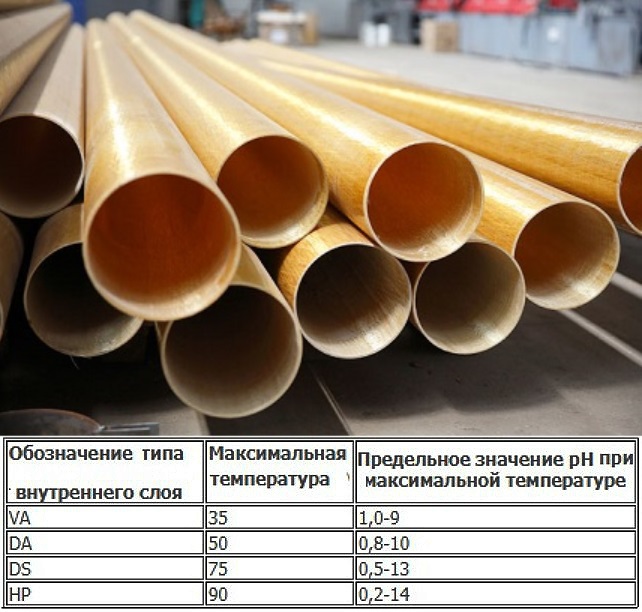
Местните производители прилагат следната маркировка на защитните покрития.
Буквеното обозначение показва допустимата сфера на употреба:
- А – транспортиране на течност с абразиви;
- П – подаване и отвеждане на студена вода, включително питейна;
- Х – допустима употреба в химически агресивна газова и течна среда;
- Г – системи за топло водоснабдяване (граница 75 °С);
- С – други течности, включително с повишена киселинност.
Защитното покритие се нанася на слой до 3 мм.
Преглед на продуктите на водещите производители
Сред многообразието на представената продукция има авторитетни марки с многогодишна положителна репутация. Към тях спадат продуктите на компаниите: Hobas (Швейцария), Стъклокомпозит (Русия), Amiantit (концерн от Саудитска Арабия с производствени мощности в Германия, Испания, Полша), Ameron International (САЩ).
Млади и перспективни производители на композитни стъклопластикови тръби: Полиек (Русия), Arpipe (Русия) и Завод за стъклопластикови тръби (Русия).
Производител #1 — марка HOBAS
Заводите на търговската марка са разположени в САЩ и много страни в Европа. Продукцията на групата Hobas заслужи световно признание за отлично качество. GRT-тръбите с полиестерно свързващо вещество са изработени по техниката на центробежно леене от стъклени влакна и ненаситени полиестерни смоли.
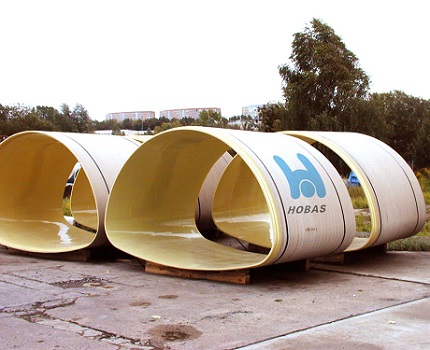
Характеристики на композитните тръби Hobas:
- диаметър – 150-2900 мм;
- клас SN-коравина – 630-10 000;
- ниво PN-налягане – 1-25 (PN1 – безнапорен тръбопровод);
- наличие на вътрешно облицовъчно антикорозионно покритие;
- устойчивост на киселинна среда в широк диапазон pH.
Наложено е производство на оформени части: колена, преходници, фланцови патрубки и тройници.
Производител #2 — компания Стеклокомпозит
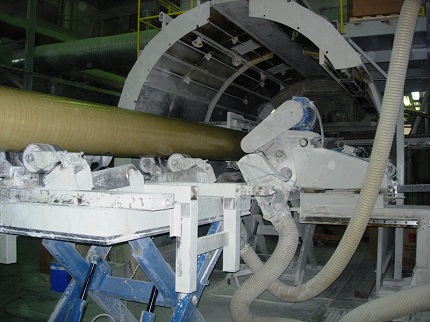
Компания «Стъклокомпозит» стартира линия за производство на стъклопластични тръби Flowtech, производствена техника – непрекъснато навиване.
Използвано е оборудване с двойно подаване на смолисти вещества. Високотехнологичните смоли се подават за полагане на вътрешния слой, а по-евтиният състав – за структурния слой. Методиката позволява рационализиране на разхода на материал и поевтиняване на продукцията.
Производител #3 — марка Amiantit
Основните компоненти на тръбите Flowtite от Amiantit: стъкловлакно, полиестерна смола, пясък. Използваната техника – непрекъснато навиване, осигуряващо създаването на многослоен тръбопровод.
Структурата на стъклопластика включва шест слоя:
- външно навиване от нетъкана лента;
- слой на мощност – нарязано стъкловлакно + смола;
- среден слой – стъкловлакно + пясък + полиестерна смола;
- повторен слой на мощност;
- подложка от стъклени нишки и смола;
- защитно покритие от нетъкано стъкловлакно.
Проведените изследвания показаха висока абразивна устойчивост – за 100 хил. цикъла обработка с чакъл, загубата на защитно покритие възлиза на 0,34 мм.
Производител #4 — компания Полиек
ООО «Полиек» произвежда различни модификации тръбна продукция Fpipes от стъклопласт. Техниката на изработка (непрекъснато косослойно надлъжно-напречно навиване) позволява създаването на трислойни тръби до 130 см в диаметър.
Полимерните композитни материали се използват при създаването на обсадни тръби, звена на водоподемни колони, водоснабдителни тръбопроводи и отоплителни системи.
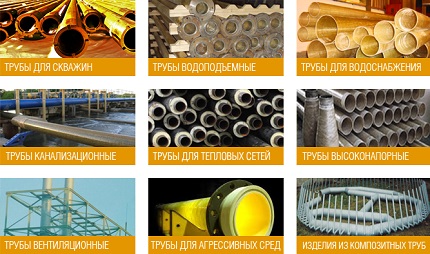
Освен тръбите от стъклопластика, на пазара се предлагат много изделия от други материали – стомана, мед, полипропилен, металопластика, полиетилен и т.н. Те, благодарение на по-достъпната си цена, се използват активно в различни битови сфери – монтаж на отоплителни системи, водоснабдяване, канализация, вентилация и др.
Можете да се запознаете с характеристиките на тръби от различни материали в следващите ни статии:
- Металопластични тръби: видове, технически характеристики, особености на монтажа
- Полипропиленови тръби и фитинги: видове ПП изделия за сглобяване на тръбопроводи и начини на свързване
- Пластмасови вентилационни тръби за аспирация: видове, характеристики, приложение
- Медни тръби и фитинги: видове, маркировка, особености при изграждане на меден тръбопровод
- Стоманени тръби: видове, сортимент, преглед на техническите характеристики и монтажните нюанси
Изводи и полезно видео по темата
Технология на производство и целесъобразност на използването на стъклопластични тръби:
Сравнение на техниката на непрекъснато и периодично навиване на влакното:
В частното жилищно строителство стъклопластичните тръби се използват доста рядко. Основната причина е високата цена в сравнение с пластмасовите аналози. Въпреки това, в промишлената сфера качествата на композита са оценени по достойнство и масово се заменят износените метални трасета със стъклопластични.
След прочитането на нашата статия останахте ли с въпроси? Задайте ги в блока за коментари – нашите експерти ще се постараят да дадат изчерпателен отговор.
А искате ли да допълните изложения материал с актуални данни или примери от личен опит? Пишете, моля, вашето мнение под тази статия.
 Медни тръби за отопление: видове, специфика на маркировката + особености на приложение
 Тръби за поливане на вилата: сравнителен преглед на различните видове тръби
 Как да скриете тръбите в банята: преглед на най-добрите начини за маскиране на тръбопровода
 Водопроводни медни тръби: маркировка на асортимента, област на приложение, предимства
 Металопластични тръби: видове, технически характеристики, особености на монтажа
 Отоплителен кабел за канализационни тръби: видове, как да изберете и да извършите правилно монтажа
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
По едно време неправилно избрах стъклопластични тръби за водопровода и, разбира се, ми причиниха много проблеми. Първо се оплакваха от частици на нещо неясно във водата, но и постоянно течаха.