Опресовка на металопластични тръби: ред и нюанси при изпълнение на работите

Добра алтернатива на традиционните стоманени тръби са технологичните изделия от металопластика. Особена популярност те придобиха в санитарната сфера. Металопластиката се използва при сглобяване и ремонт на напорни комуникации, безнапорни контури за горещо и студено водоснабдяване, както и отоплителни системи.
При формирането на съединенията се прилага прост и достъпен метод – опресоване на металопластични тръби. Ще разкажем как се извършва тази работа, какъв инструмент ще е необходим на самостоятелен водопроводчик за изграждане или възстановяване на системи. Нашите препоръки ще помогнат за постигане на най-висококачествен резултат.
Съдържание на статията:
Опресоване: понятие в широк смисъл
Самото понятие „опресоване“, приложимо към металопластичните тръби, трябва да се разглежда в широк смисъл на думата. Например, под опресоване често се разбират стандартни изпитвания, провеждани по хидравличен или пневматичен начин.
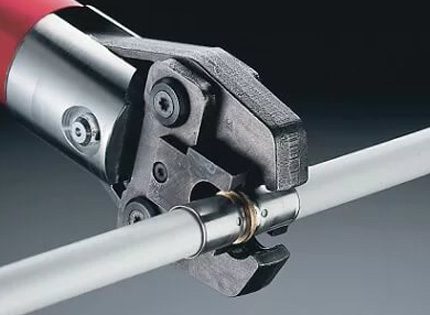
Но съвременната практика показва, че терминът „опресоване“ също напълно логично подхожда и към процедурата на свързване на фитинг и металопластична тръба. Този вид свързване се извършва по технология на силово обтискане с използване на специален инструмент (пресови клещи).
Независимо от условията на монтаж и прилаганите технологии, изграждането на водопроводни или други комуникации на основата на металопластични тръби се съпровожда от изпитвания за херметичност и якост.
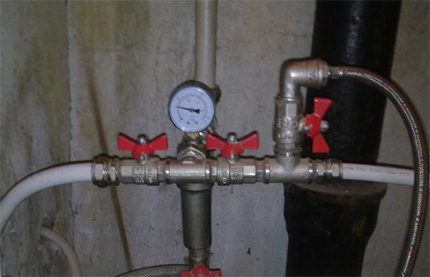
Като правило, процесът на изпитване се осъществява по хидравличен начин. Но не се изключва възможността за провеждане на изпитвания по пневматичен метод.
Начини за опресоване на металопластика
Хидравличният метод предвижда запълване на металопластични тръби с вода, последвано от увеличаване на налягането до зададени стойности. Изпитванията могат да засягат целия монтиран тръбопровод или само отделни негови участъци.
Пневматичният метод предвижда използване на сгъстен въздух вместо вода. Този метод на опресоване се счита за по-малко ефективен и по-опасен в сравнение с хидравличния вариант. И няма значение дали се изпитват метални тръби или металопластични.
Вариант #1: хидравличен
Процесът не се различава по нищо от стандартния вариант, който се прилага при стоманени водопроводни магистрали. Единственият нюанс е, че работните налягания за пластмасови тръби имат по-ниски стойности от приетите за метални изделия.
Съответно, изпитвателното налягане се изчислява, като се вземат предвид стандартните настройки на работното налягане за пластмаса по формулата:
Ри = Ррп * 1,5,
В нея Ри – изпитвателно налягане; Ррп – работно налягане на пластмасовата тръба.
Температурата на водата вътре в тръбопровода при това се допуска в границите на положителни стойности 5 – 40ºС.
Ход на процедурата:
- Подгответе изпитвания участък (поставете кранове, тапи).
- Поставете на различни точки на магистралата 2 манометъра.
- На горното ниво на магистралата поставете въздухоотводчик.
- На долното ниво на магистралата свържете водна помпа.
- Запълнете магистралата с подаване на вода от долното към горното ниво.
- Отворете въздухоотводчика, за да изпуснете въздуха от системата.
Вътре в магистралата от металопластични тръби налягането трябва да се увеличава бавно, като се избягват резки скокове. Такива условия за покачване на налягането осигурява ръчен хидропрес.
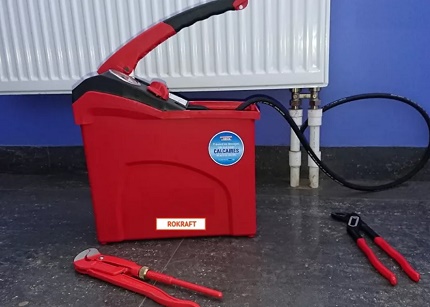
До момента, когато стойността на налягането се приближи до работното ниво, се препоръчва периодично да се проверяват визуално участъците на възможни течове.
Такива участъци обикновено са:
- съединения «тръба в тръба»;
- контакт на тръбата и фитинга;
- точки на инсталиране на кранове и тапи.
Увеличаването на налягането вътре в металопластичните тръби до стойност, превишаваща работния параметър с 1,5 пъти, се допуска само при отсъствие на хора в близост до изпитвания тръбопровод.
Установеното изпитвателно налягане вътре в тръбопровода трябва да се поддържа за определено време. За водопровод от металопластични тръби, проектиран за експлоатация в битови условия, се приема минимален период на задържане от пет минути.
По време на приетия минимален период на изпитване не се допуска спад на налягането в точките на инсталиране на контролните манометри. Когато на контролните уреди се наблюдават изменения в минус, това състояние свидетелства за непълна херметичност на системата.
Следва да се намали налягането до работната стойност и внимателно да се проверят местата на възможни течове по целия участък от металопластични тръби. Откритите дефекти да се отстранят и процедурата на изпитване да се повтори.
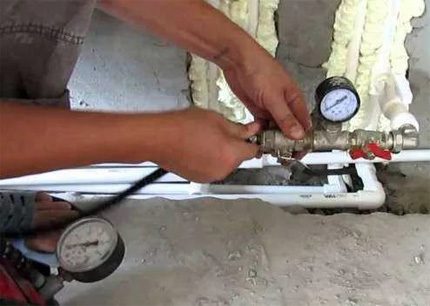
Изпитванията за херметичност се считат за преминали, когато отговарят на следните условия:
- визуално не са установени течове;
- визуално не са установени разкъсвания на стените на тръбите;
- в продължение на пет минути не са отбелязани изменения на налягането на контролните манометри;
- няма видими деформации на тръбопроводите.
Междувременно е необходимо да се уточни: ако задържането във времето надвишава петминутния интервал, се допуска незначителен спад на изпитвателното налягане поради естествена промяна на температурата на водата, намираща се вътре в металопластичните тръби.
Вариант #2: пневматичен
В случай на невъзможност за провеждане на хидравлична опресовка по каквито и да било причини, се допуска алтернатива – пневматично изпитване.
Методиката на пневматичните изпитвания се отличава с малко по-различен начин на проверка за херметичност, но като цяло практически повтаря хидравличния метод. Тази технология не се прилага толкова често именно върху тръби, но за опресовка на отделни устройства, например разширителни съдове, котли, топлообменници и др., намира широко приложение.
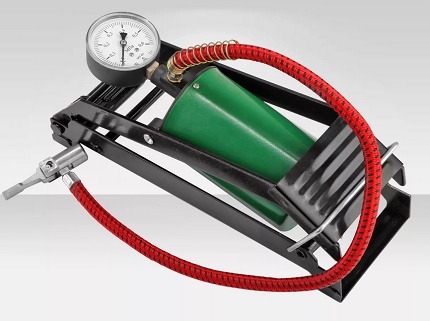
За откриване на местата на течове при пневматично изпитване под налягане, обикновено се използва сапунен разтвор. Сглобеният тръбопровод се запълва с въздух под налягане Ри = Ррп * 1,15 и се напръскват местата на потенциалните течове със сапунен разтвор. Излизането на въздух се определя по образуването на мехури.
Тази методика за проверка позволява визуално да се открият дори незначителни течове. Но на проверяващото лице му е доста трудно да проследи наличието на течове на места, труднодостъпни за визуално наблюдение.
Пневматичният метод за изпитване е напълно подходящ за тестване на херметичността на съединения на металопластични тръби с фитинги или по схемата «тръба в тръба». Но когато се изисква да се изпита система от тръбопроводи за якост, този начин определено не е най-добрият. Тук е необходимо да се прибегне до тестване по хидравличен начин.
Опресоване като начин на свързване
Практиката на монтаж на металопластични тръби се отличава с прилагането на няколко метода, подходящи за извършване на всевъзможни съединения:
- чрез запояване;
- резбово;
- чрез обтискане.
Последният от трите начина именно представлява опресовка на металопластична тръба в областта на нейното съчленение с фитинга.
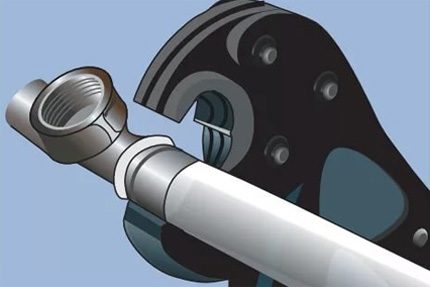
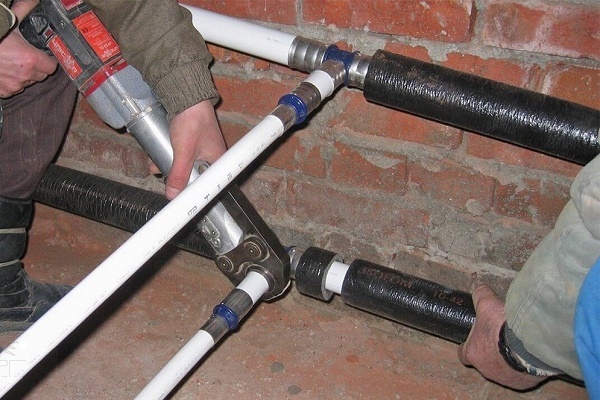
Методиката на такава опресовка се отличава с прости действия, достъпни за изпълнение дори от непрофесионален водопроводчик. Единственият нюанс е, че за работата са необходими така наречените прес-клещи – специален инструмент, благодарение на който се създава надеждно обтискащо съединение.
Като цяло за изпълнение на работи с прилагане на метода на обтискане е необходим следният набор от инструменти:
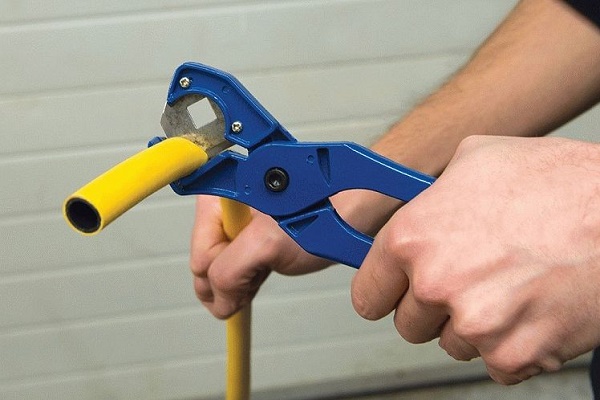
- тръборез за металопластични тръби;
- калибратор, разширител, обработчик на фаска;
- прес-клещи.
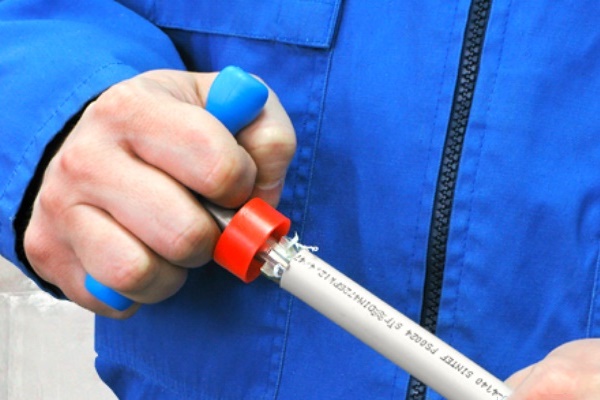
С тръбореза се извършва равномерно рязане по зададен размер, без деформация на тръбата и под прав ъгъл. С калибратора и обработчика на фаска крайната част на металопластичния ръкав се подготвя за последващо съчленение с фитинга.
Понякога за работата е необходим и разширител. Прес-клещите в процеса заемат особено място. Именно с помощта на този инструмент се извършва опресовка на подготвеното съединение.
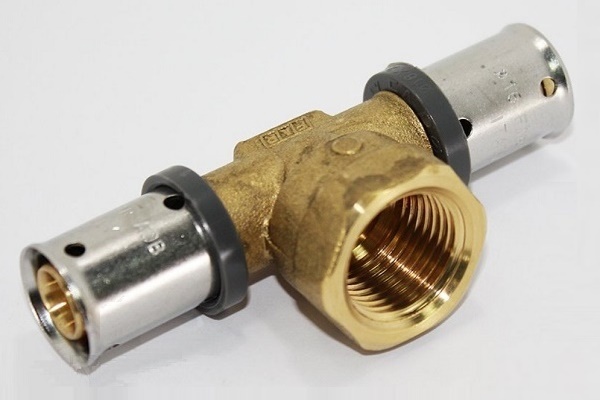
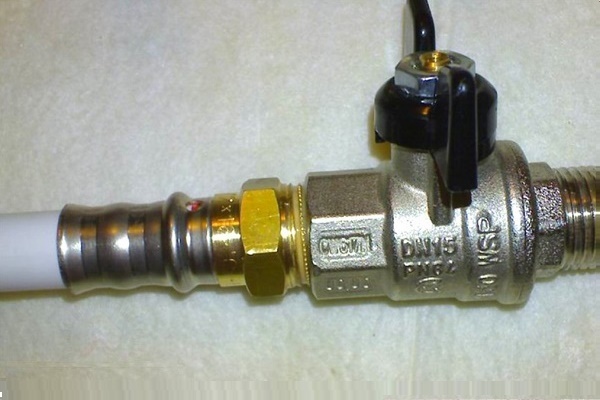
При сглобяването на металопластични тръбопроводи се прилагат обтискателни и компресионни (те са и резбови) фитинги, стъпките на тяхното инсталиране са до голяма степен сходни:
Как да опресоваме металопластична тръба
Процедурата на обжимане за свързване на металопластична тръба с фитинг предвижда следната последователност от действия:
- Отрязване на тръбата от металопластик по размер.
- Извършване на калибриране на нейните крайни участъци.
- Сваляне на фаска по вътрешния радиус.
След това се извършва монтаж на обжимна гилза върху крайната част на тръбата.
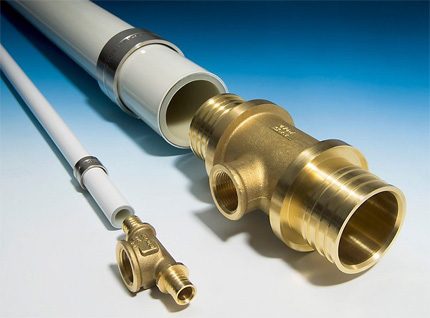
След тези действия, вътре в металопластичната тръба от края, където се намира обжимната гилза, се вкарва шуцерната част на фитинга. Преместват обжимната гилза по тялото на тръбата, монтират я успоредно на шуцера. Ръководство за работа с прес фитинги при сглобяване на металопластичен тръбопровод е дадено тук, препоръчваме ви да се запознаете с полезната информация.
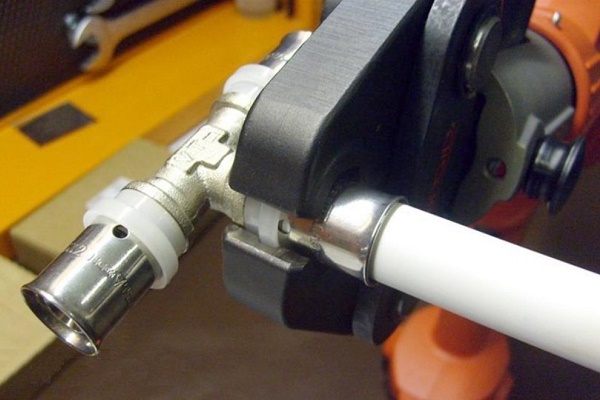
Поставят върху зоната на съединението пресклещи, допълнени с оснастка, съответстваща на размера на диаметъра на обработвания тръбопровод. Свиват ръкохватките на инструмента до упор.
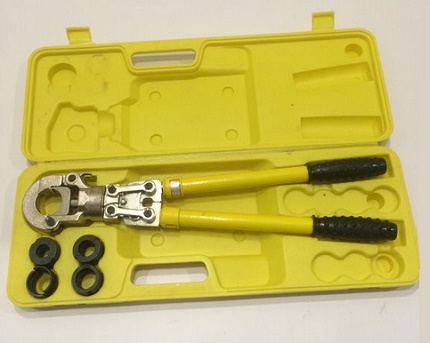
Такива действия са характерни за извършване на опресоване с помощта на ръчен инструмент. Междувременно, освен ръчни обжими, има електрически, хидравлични, пневматични устройства.
Тези конструктивни варианти обикновено рядко се използват в бита. Тяхното предназначение е промишлено-производствената сфера. По конфигурация те също се различават значително от ръчните модели.
Трябва да се отбележат някои особености при работа с пресови клещи. Винаги се допуска само еднократно пресоване. Ако по някакви причини не се получи качествено обжимане от първия път, не си струва да се опитвате да повторите действието. Дефектното обжимане трябва да се премахне, а процедурата по пресоване да се изпълни отначало.
Предимства и недостатъци на обтискането
Оценявайки съединението на металопластични тръби, изпълнено с помощта на пресови клещи, не можем да не отбележим предимствата и недостатъците.
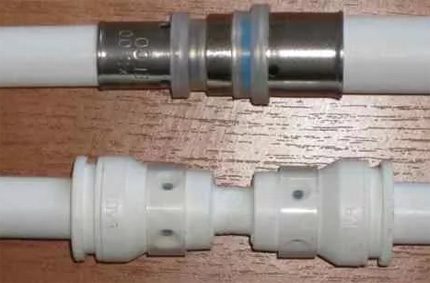
Както едните, така и другите определят условията, при които точно този начин е подходящ.
Списъкът на отбелязаните предимства изглежда по следния начин:
- създава се необслужваемо съединение;
- разчет за високи работни налягания;
- висока механична якост;
- продължителен срок на експлоатация;
- лесен, прост и бърз монтаж.
От гледна точка на съществуващите недостатъци специалистите също открояват някои фактори и ги свързват обикновено с критериите за поддръжка или монтаж:
- създава се неразглобяемо съединение;
- изисква се специален инструмент (пресови клещи).
Недостатък е и това, че всяка грешка при пресоването обезсмисля цялата работа.
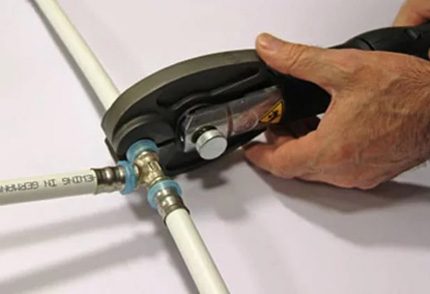
Допълнително към посочените недостатъци може да се добави високата цена на основния инструмент – пресовите клещи.
Вярно е, че ръчното приспособление за битови условия има цена не толкова висока, колкото автоматичните конструкции. Но дори и в този случай не е изгодно да се купува, тъй като нуждата от инструмента е практически еднократна.
Изводи и полезно видео по темата
От видеоклипа можете да научите как се работи с пресови клещи от механичен тип, а именно – как се обжимат фитингите на металопластични тръби.
Монтажът на металопластични тръби чрез обжим се препоръчва да се извършва при температура на околната среда не по-ниска от +10°С. Закупеният материал (тръби) е желателно да се престои в новите условия поне 24 часа и едва тогава да се започне монтажът.
Сглобената водопроводна система задължително трябва да се изпита за херметичност и здравина чрез хидравлични и пневматични изпитвания.
Имате ли опит в работата с металопластични тръби и в изграждането на техните съединения? Владеете ли технологичните тънкости на извършването на тази работа, които не са засегнати в статията? Пишете, моля, коментари в разположената по-долу блок-форма, задавайте въпроси, публикувайте снимки.
 Пресови фитинги за металопластични тръби: видове, маркировка, предназначение + пример за монтажни работи
 Рязане на тръби под ъгъл: предимства и недостатъци на различните методи + пример за изпълнение на работите
 Как се извършва огъване на метални тръби: технологични тънкости при изпълнение на работите
 Монтаж на металопластични тръби със собствени ръце: технология на свързване и примери за разпределение
 Появане на полипропиленови тръби: правила за провеждане на работите и анализ на възможните грешки
 Смяна на тръби в банята: поетапно ръководство за извършване на работите
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания
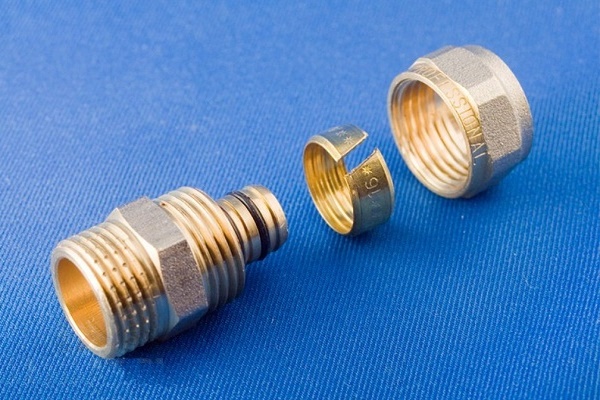
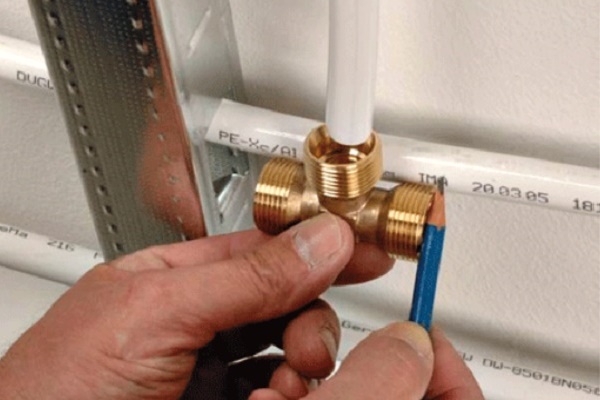
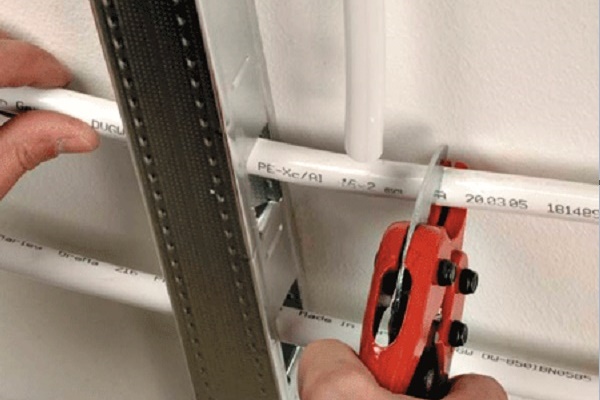
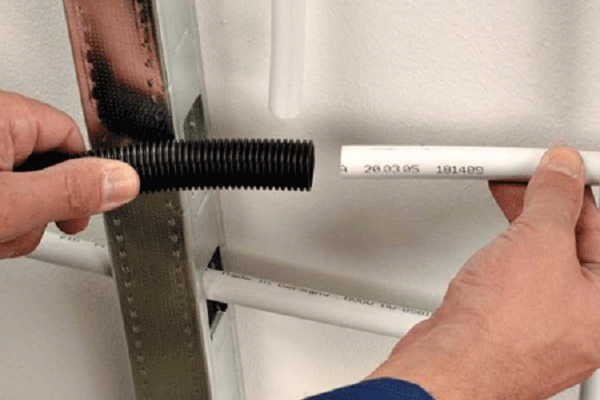
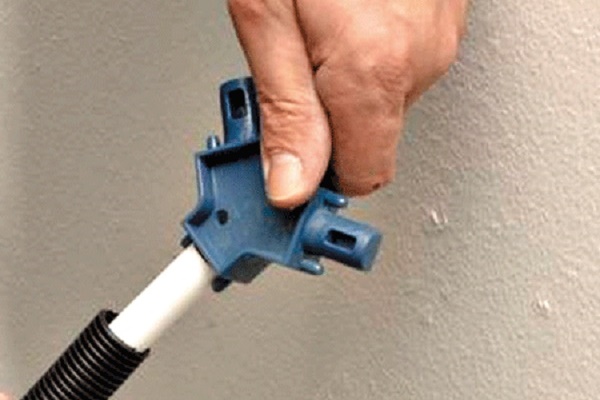
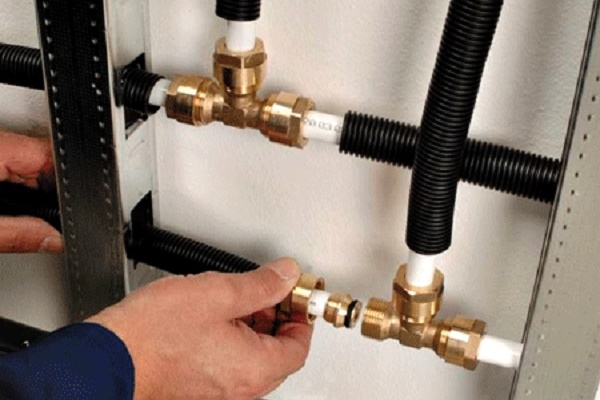
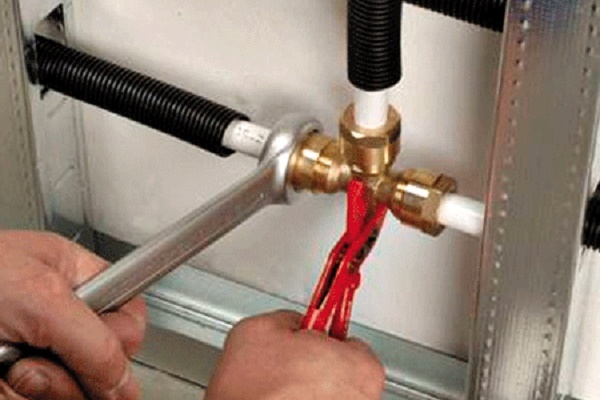
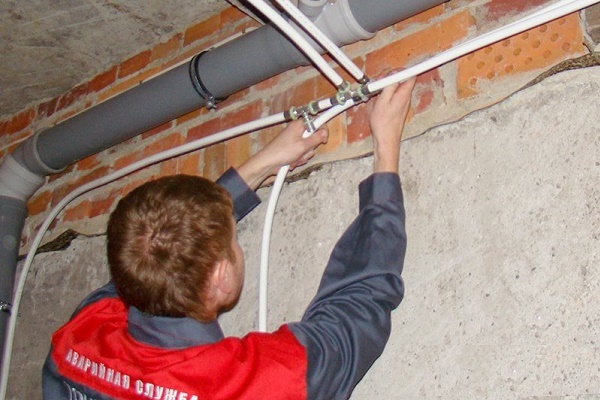
При наличието на необходимия инструмент (специален тръборез и пресови клещи) извършването на опресовката на металопластични тръби не представлява големи проблеми и е доста лесно да се направи самостоятелно. Ако нещо не е ясно, достатъчно е да се гледат няколко видеа, които има в изобилие в мрежата. Друго нещо е, че инструментът не го има всеки, а струва немалко.
Няма смисъл да ги купувате, ако не се занимавате професионално с това. Аз просто взех тези пресови клещи под наем, сега има куп фирми, където може да се направи.
Здравейте. Трябва ли при изработката на тръбите на мястото на среза да се сваля фаска?