Полиетиленови тръби за газопровод: типове и специфика на прокарване на тръбопроводи от полиетилен
Преди при изграждането на промишлени и битови комуникации са използвани тръби от чугун, стомана, мед. С появата на полимери, които не отстъпват на металните изделия по здравина, износоустойчивост и инертност към въздействие на химични вещества, тръбният материал започва да се произвежда от полипропилен, полиетилен, поливинилхлорид, полибутилен и др.
Добре са се доказали полиетиленовите тръби за газопровод – практични, еластични, леки, които значително улесняват транспортирането и монтажа. Ако сте решили да газифицирате частен дом, то не е излишно да научите по-подробно за техническите характеристики, условията и начините на монтаж на тръби от полиетилен.
Съдържание на статията:
Тръби ПНД за газопровод
Полиетилен от ниско налягане се използва не само за изработка на елементи на газопровод. Използва се и за изграждане на други комуникации – водопровод, канализация, защитни технически тръбопроводи. Видовете тръби се различават по състав, характеристики, маркировка.
Ще се спрем на изделията за транспортиране на газ, чието производство се подчинява на изискванията ГОСТ Р 50838-2009 (остаряла редакция – ГОСТ Р 50838-95).
Видове и типоразмери
Полимерните напорни тръби за газ могат да се състоят само от полиетилен или да бъдат усилени с допълнителни слоеве.
По този начин се различават три типа:
- полиетиленови, включително обозначени с жълти ивици;
- полиетиленови с разположени отвътре или отвън съекструзионни слоеве;
- полиетиленови с термопластова защитна обвивка, която трябва да се свали преди монтажа.
Всички видове тръбен материал са предназначени за транспортиране на различни газове, съответстващи на нормите на ГОСТ 5542 и използвани като суровина или гориво за промишлени и битови нужди. Приети са ограничения за използване на тръбопроводите: макс. работно налягане – 1,2 МРа, макс. работна температура -/+40°С.
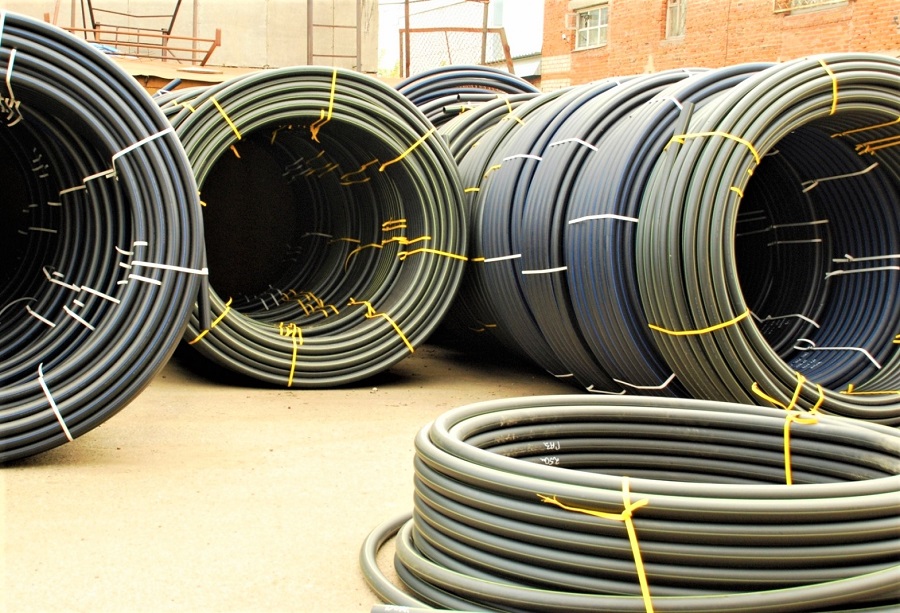
Промишлената продукция се доставя на отсечки с дължина 5-24 м, кратни на 0,25 м, но по-често със средна дължина, удобна за транспортиране със специализирана техника – например 13 м. Навиването на тънка тръба в намотка предполага различна дължина, но по-често могат да се срещнат намотки от 200, 500, 700 м. Възможно е производство на изделия и с друга дължина, но само по споразумение с клиентите.
В зависимост от дебелината на стените и работното налягане тръбите се делят на два вида:
- ПЕ-80. Дебелина на стената – 2-3 мм, работно налягане – 3-6 МРа; подходящи са за газопроводи и водопроводи;
- ПЕ-100. Дебелина на стената – 3,5 мм, работно налягане – 8-12 МРа; това е усъвършенствана версия на ПЕ-80, отличава се с термоустойчивост и повишена плътност.
ПЕ (варианти – ПЕ, PE) в наименованието – това е полиетилен, цифрите 80 и 100 са марки полиетилен.
От гледна точка на икономическата целесъобразност марката ПЕ 100 се използва при монтаж на газопровод с високо налягане или в особени случаи – например за реконструкция на стара износена магистрала или строителство на експериментални клонове с налягане от 0,6 МРа и нагоре.
Технически характеристики и маркировка
Към полиетиленовите тръби, произведени в заводски условия, се предявяват изисквания, изброени в ГОСТ Р 50838-2009. Сред тях са препоръки за външен вид и технически свойства.
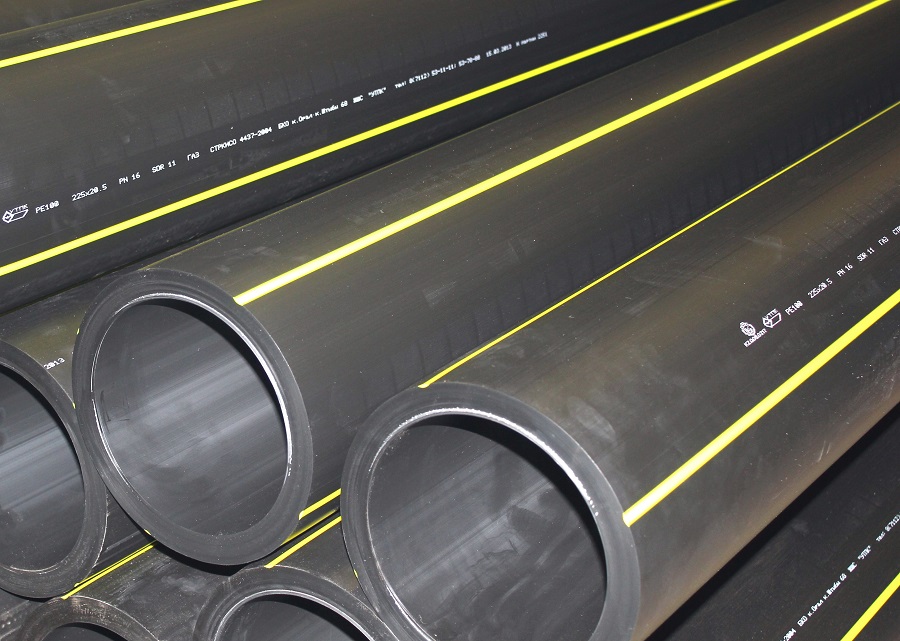
От гледна точка на цвета съществува вариативност:
- ПЕ 80 – жълти;
- ПЕ 100 – жълти, оранжеви, черни с жълти/оранжеви ивици, разпределени равномерно.
В документа са предписани норми и на такива характеристики като устойчивост при постоянно вътрешно налягане, удължение при скъсване, устойчивост на разпространение на пукнатини, термостабилност, заваряемост.
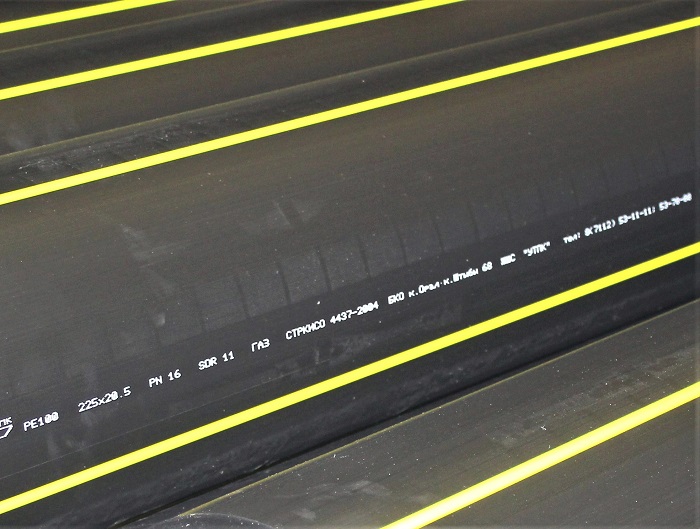
Маркировката не трябва да влияе на качеството на материала, тоест да предизвиква пукнатини, издутини и т.н.
Буквите и цифрите трябва лесно да се четат, да бъдат разбираеми и ясни. Към задължителните спадат:
- търговска марка или наименование на производителя;
- условно обозначение на тръбата;
- дата на производство;
- номинален диаметър/дебелина на стената;
- предназначение;
- ГОСТ.
Останалите данни – наименование на държавата, номер на партида и др. – се нанасят по желание.
За пример нека разгледаме един от образците:
ООД «Сфера» ПЕ 80 SDR 11 — 150х10,5 ГАЗ ГОСТ Р 50838-2009
- ООД «Сфера» — производител
- ПЕ-80 – вид полиетиленова тръба
- SDR 11 – стандартно размерно съотношение
- 150 – диаметър
- 10,5 – дебелина на стената
- ГАЗ – предназначение
- ГОСТ Р 50838-2009 – нормативен документ
По маркировката лесно може да се определи дали тръбите са подходящи за битово или промишлено приложение, дали съответстват по предназначение и диаметър.
Предимства и недостатъци на полиетилена
Благодарение на предимствата на полиетилена, той се използва за транспортиране на такъв опасен вид гориво като природния газ.
Към основните предимства се отнасят такива качества като:
- Електроизолационни свойства. Полиетиленът е пълноценен диелектрик, не провежда електрически токове. При монтажа не се изисква заземяване.
- Устойчивост на въздействието на агресивни химични вещества, които могат да се съдържат в почвата или в производството.
- Липса на корозия, възможност за използване във влажна среда.
- Пластичност, благодарение на която тръбопроводът е защитен от размествания на почвата, разширения при замръзване, хидравлични удари.
- Пасивност към предаване на акустични колебания.
Степента на износоустойчивост е доста голяма – производителите на съвременни тръби от ПЕ за газ дават гаранция от 30 до 50 години.
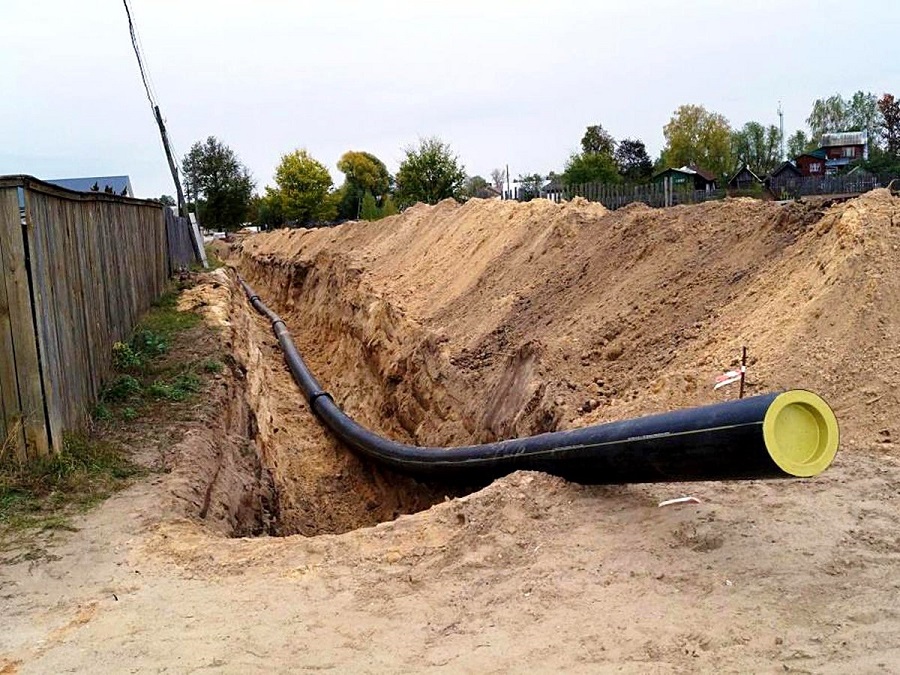
Към недостатъците се отнася такова свойство на полиетилена като фотодеструкция. Това означава, че материалът под действие на ултравиолетовата светлина бързо старее и се разпада. За да се подобри устойчивостта на полиетилена към слънчевото излъчване, в материала като стабилизиращо средство се добавя черен пигмент.
Сред останалите минуси са малкият диапазон на работни температури на транспортираното вещество, пропускливост за кислород, зависимост на техническите характеристики от външната температура.
Поради изброените недостатъци газопроводите от полиетиленови тръби се използват само в почвата, на открити участъци се монтират метални аналози.
Монтаж на полиетиленови газови тръби
Забранено е самостоятелно да се извършва монтаж на газопровод към частна къща или промишлен обект. С това трябва да се занимава организация, която има лиценз и обосновано с лиценза право за извършване на този вид работа. Тя впоследствие извършва и обслужването – прави проверка, тестване или ремонтни работи.
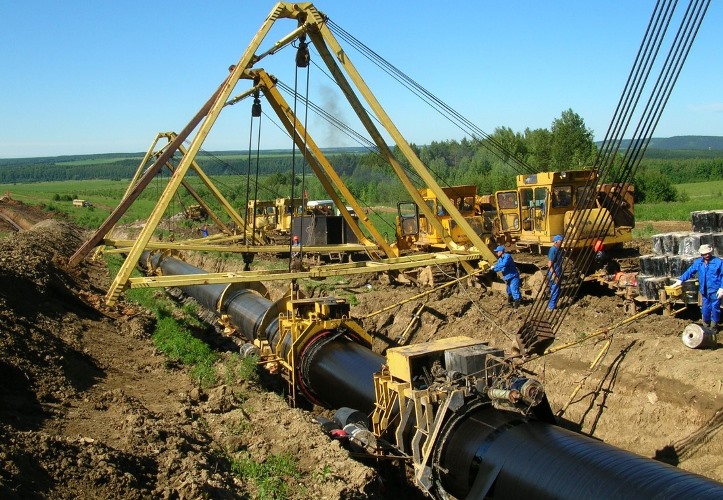
Първо се получава разрешение за извършване на строителни работи, създава се пакет от проектно-сметна документация и се изгражда геодезична разбивна ос. След това се извършва подготовка, която включва планиране на трасето, земни работи, транспортиране и разполагане на тръбите, инсталиране на инструмент за заваряване. И едва тогава се пристъпва към монтажните работи – полагане и заваряване на тръби.
Обзор на начините на свързване на тръби
Полиетиленът се различава по това, че при нагряване променя свойствата си и се топи. Това качество се използва за създаване на неразглобяеми съединения на газопровода – тоест за заваряване на тръби.
Различават се два начина на заваряване:
- челен, без използване на фасонни елементи;
- електромуфтов, с прилагане на електрорезисторни фитинги.
Първият начин се прилага за промишлени цели, за заваряване на тръби с голям диаметър, вторият – за създаване на битови газови отклонения от централната магистрала.
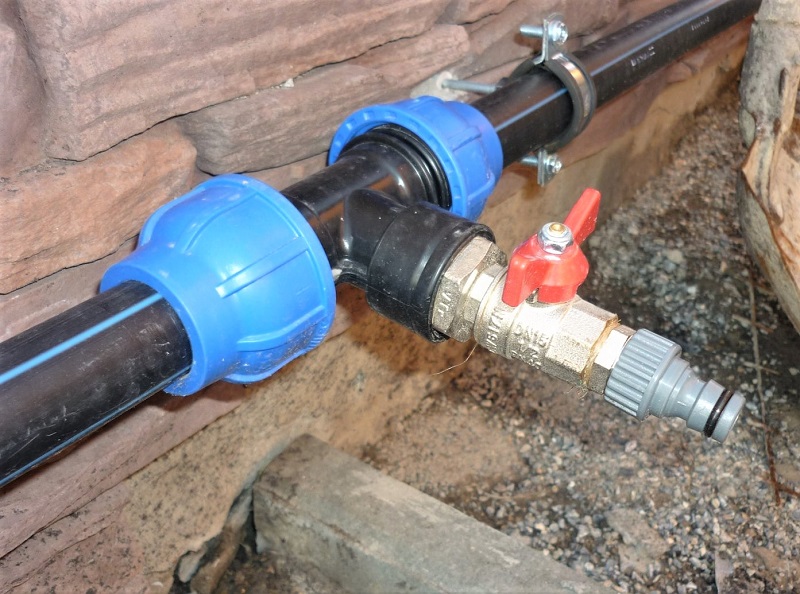
Ако е необходимо разглобяемо съединение, се прилага третият начин – компресионен. Краищата на тръбите се съединяват с обтискни фитинги, които при необходимост могат да се свалят или сменят.
Първо нека разгледаме как се извършва заваряването. Подготвителните работи протичат по един план:
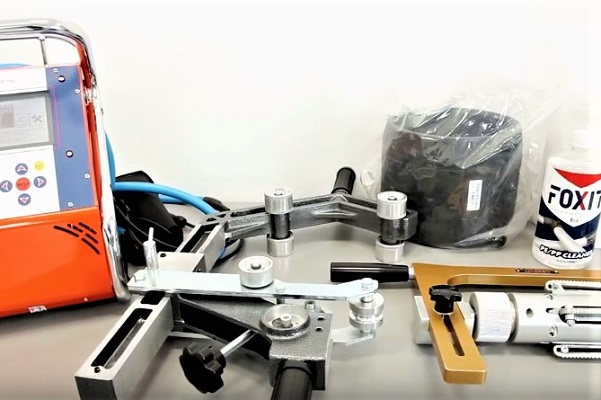
- Подбор и проверка на материалите за монтаж и инструментите. Нагревателите, стъргалките и фрезите се почистват, отстраняват се остатъците от полиетилен и прах, избърсват се с разтворител. Триещите се повърхности и възли се смазват. Подбират се подходящи по диаметър вложки и скоби.
- Избор на параметри на заваряване. Инструментите се програмират, въвеждат се определени параметри в паметта на нагревателното оборудване.
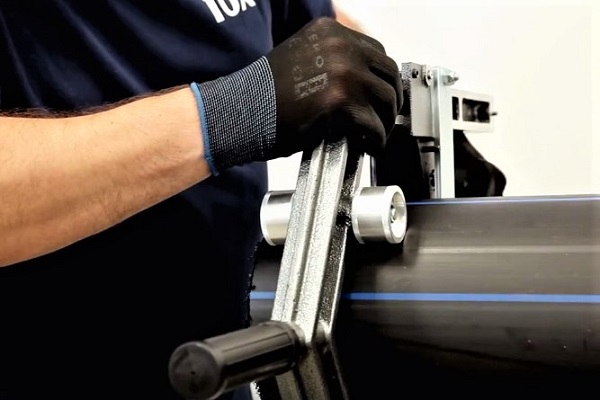
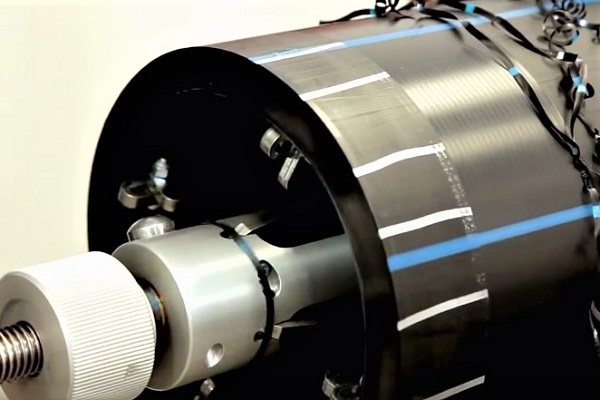
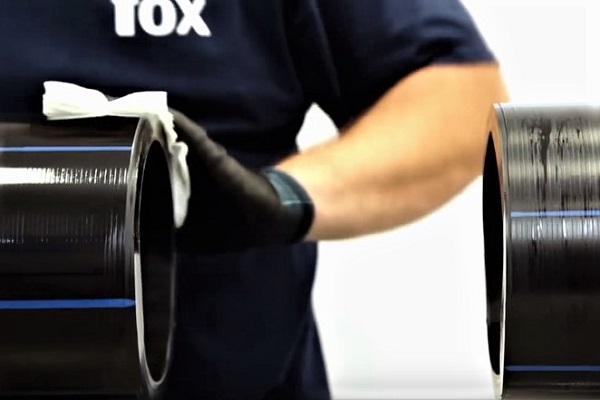
- Подготовка на работния участък. Краищата на тръбите се почистват от пясък, залепнала глина, прах, избърсват се. Свободните краища се покриват с тапи. Окислените чела се почистват със стъргалки.
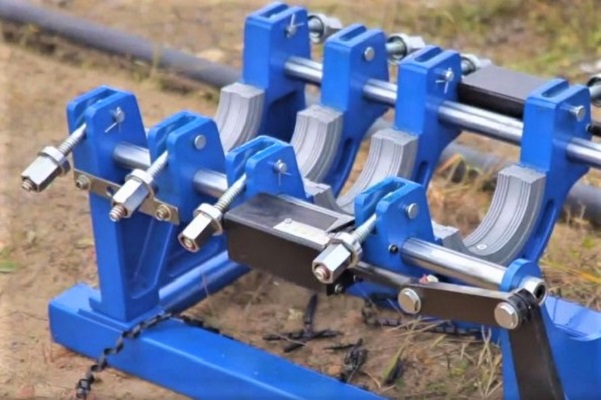
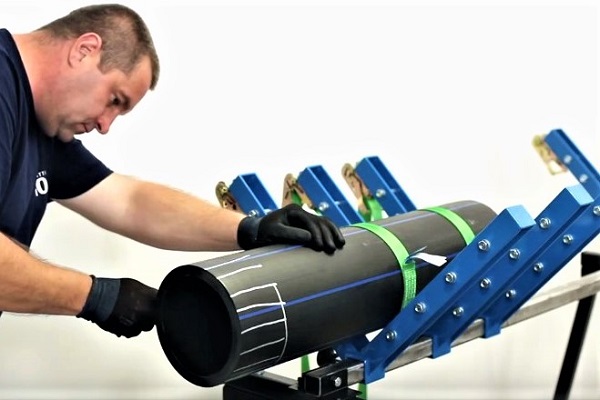
- Фиксация и центриране на тръбите. Преди заваряване е необходимо да се премахне овалността, затова краищата на тръбите се центрират, а след това се закрепват в нужното положение – точно един срещу друг.
- Обработка на челата. От повърхността на краищата се отстранява стружка с дебелина 0,1-0,3 мм. Разстоянието между отрязъците, свързани челно, трябва да бъде не повече от 0,3 мм. След почистването е необходимо да се извърши заваряване, без да се допуска замърсяване.
След подготвителните работи се извършва заваряване.
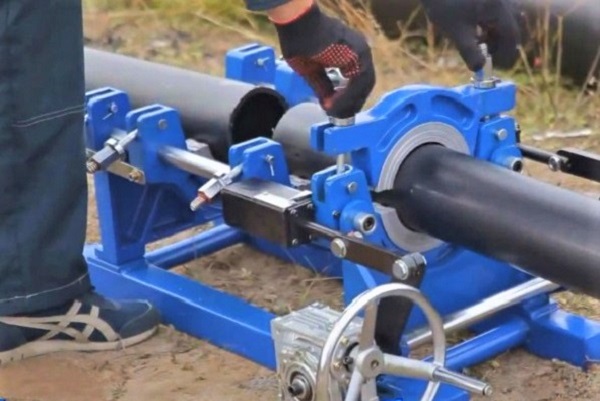
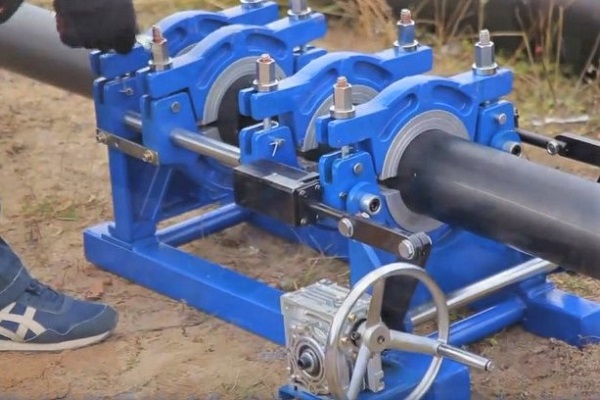
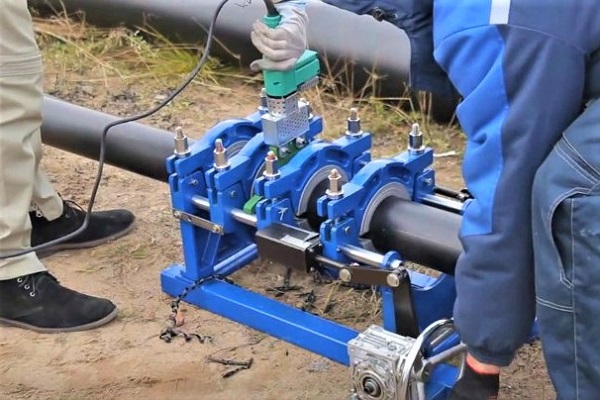
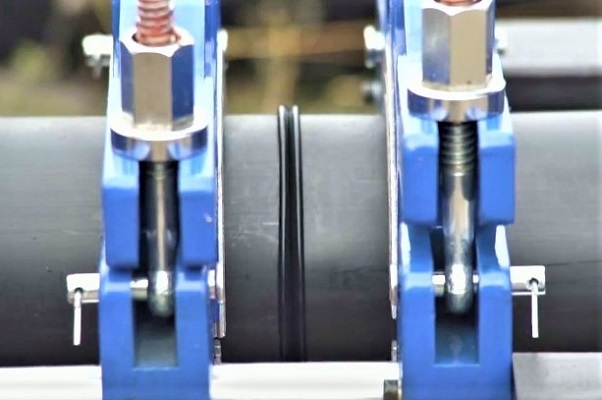
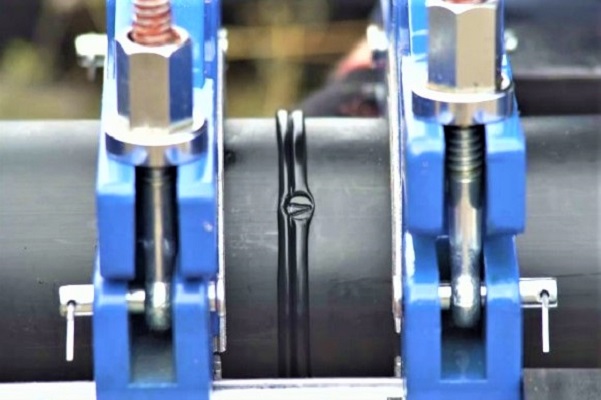
Съединение при челно заваряване става за сметка на „срастването“ на разтопените чела. Разтопяване може да се постигне, като се използва нагревателен инструмент с дисков работен елемент.
В процеса на заваряване е важно да се вземат предвид такива критерии като температурата и времето на разтопяване, силата на натиск на челата, продължителността на периода на утаяване, налягането по време на утаяване и времето за охлаждане.
Ред на работа:
Признаци на надежден шев – равномерен еднороден шев, невъзможност за разединяване на тръбата чрез прилагане на усилие. Заваръчното съединение чрез стопяване се счита за много здраво и не изисква допълнителни мерки за уплътняване.
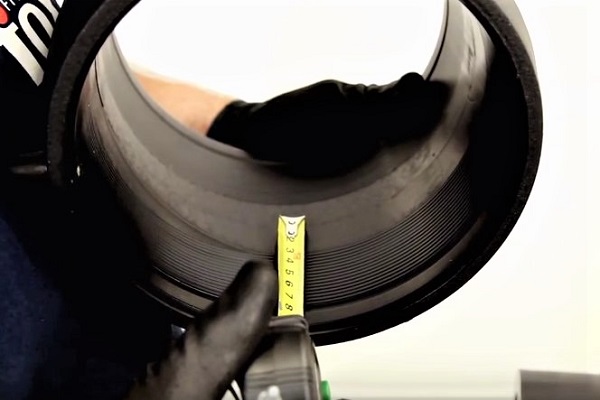
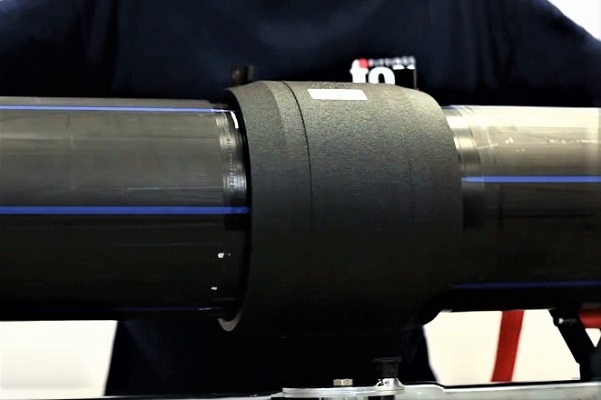
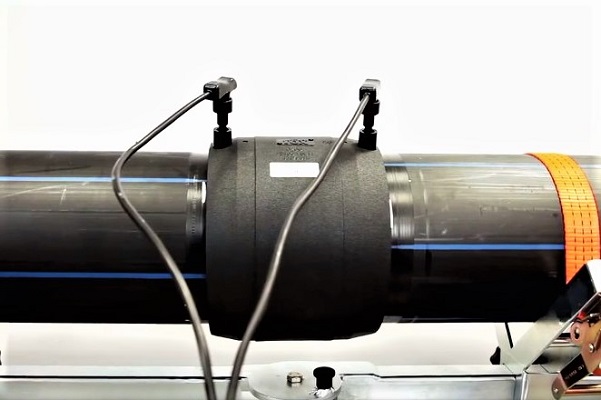
Вторият способ – електромуфтово – се отличава с наличието на свързващи елементи – муфи, преходници, отводи, тройници. На вътрешната повърхност на фитингите е закрепена метална спирала, която се нагрява от електрически ток и разтопява полиетилена. В резултат фитингите се срастват с тръбите, образувайки неразделни съединения.
При избора на елементи за свързване на тръби за газ от полиетилен, както и по време на изпълнение на процедурата, е важно да се вземат предвид параметри като напрежение на тока, време на заваряване и охлаждане.
Технологията е по-проста от тази на челното заваряване и протича в следния ред:
Съвременните заваръчни апарати са оборудвани с контролен панел с дисплей. Процедурата се изпълнява по програма, избрана в зависимост от типа на тръбата.
Разглобяеми връзки при изграждане на газопровод се използват изключително рядко. За това също се прилагат фитинги, но те се закрепват механично, без нагряване.
Съединителните елементи се състоят от две части – обтегателен пръстен и корпус. В резултат на завиване на резбовите детайли се получава здрава, но нестабилна връзка. Ако е необходима допълнителна надеждност, частите на фитинга се завиват с болтове и гайки.
Правила за изграждане на газопровод от ПНД
При монтажа и експлоатацията на полиетиленови тръби трябва да се спазват множество правила, осигуряващи както изправността на газопровода и оборудването, така и безопасността на потребителите.
Съществуват множество забрани за полагане на магистрали. Например, не може да се прокарва газ с помощта на ПНД тръби в скалисти и силно набъбващи почви, както и в почви от 2-ри тип на слягане. Ако районът е податлив на земетресения и в него се наблюдава сеизмичност над 6 бала, необходимо е за полагане на комуникации да се използва друг материал.
Ако е разрешено да се използват ПНД тръби, необходимо е да се изпълнят редица условия. Например, на стръмни склонове е необходимо да се обезопаси газопроводът от възможно размиване на траншеите и да се вземат допълнителни мерки за тяхното укрепване.
При пресичане на подземни колектори или канали, канализационни или силови комуникации, кладенци, полиетиленовите тръби се затварят в метални кожуси. Разстоянието от повърхността на газопровода до вътрешната стена на кожуха – не по-малко от 10 см.
В една траншея могат да се поставят два или повече газопровода, но с осигуряване на достъп до всеки клон за обслужване или ремонт.
В северните региони, където температурата пада под -40°С, дълбочината на монтажа се увеличава до 2,0-3,2 м.
За това как се извършва полагането на газопроводна линия в кожух с вкарването ѝ в газифицирания дом ще ви запознае следващата статия, която препоръчваме да прочетат всички собственици на крайградска собственост.
Изводи и полезно видео по темата
Правила за заваряване по електромуфтов метод:
Относно особеностите на челното заваряване:
Как работи заваръчен апарат за ПНД тръби:
Използването на полиетиленови тръби за газификация на обекти с промишлено и жилищно предназначение стана традиционно.
ПНД – здрав и надежден материал, който не предизвиква безпокойство. Но монтажът на газопровода трябва да се извършва изключително от монтажници на газови мрежи, които имат опит и познават технологията на заваряване на полиетилен.
Моля, оставяйте коментари в блок-формата по-долу, качвайте снимки по темата на статията, задавайте въпроси. Споделете собствен опит при изграждането на полиетиленов газопровод. Възможно е представените от вас сведения и препоръки да бъдат полезни за посетителите на сайта.
 Медни тръби за газ: специфика и норми за полагане на меден тръбопровод
 Полагане на газопровод във футляр през стена: специфика на устройството на възела за влизане на тръбата за газ в къщата
 Опресовка на газопровода: как се провеждат контролните изпитвания за херметичност
 Изход на газопровода от земята: изисквания и особености на обустройството на изходния възел
 В къщата сменят газови тръби: нюанси на извършване на подмяна на газови тръби в многоетажен жилищен блок
 Как да преместите газовата тръба в апартамента: правила за преместване и съвети за разположение
 Колко струва свързването на газ към частен дом: цена за организиране на доставката на газ
 Най-добрите перални машини със сушене: рейтинг на модели и съвети за купувачите
 Какво представлява цветната температура на светлината и нюансите при избора на температура на лампите според вашите нужди
 Подмяна на газов бойлер в апартамент: документално оформяне на подмяната + основни норми и изисквания